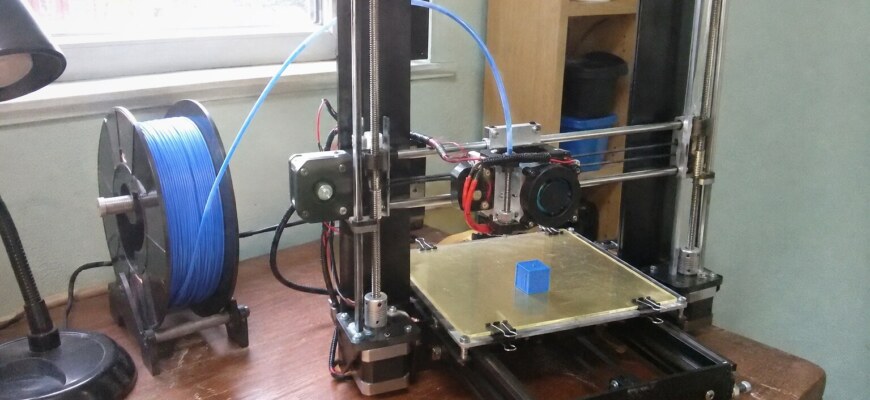
Настройка 3D-принтера перед первой печатью начинается не с подбора температуры в слайсере. Сначала проверь сборку и свободное движение механизмов, затем выполни предусмотренную производителем калибровку, выбери профиль именно своей модели и напечатай простой тест. Я предлагаю идти в таком порядке: тогда, если что-то пойдёт не так, будет понятно, на каком этапе искать причину.
Что считать успешной настройкой
Цель первого запуска скромная: оборудование безопасно выполняет штатные движения, материал подаётся или засвечивается по назначению, а небольшая деталь получается без явных дефектов. Не требуй от первой попытки идеальной поверхности и предельной точности. Сначала нужно добиться повторяемой базовой печати, и лишь потом заниматься качеством мелких элементов.
Я разделяю процесс на три проверки: принтер физически готов, программа правильно описывает оборудование и результат соответствует ожиданиям. Перепрыгивать через первую проверку опасно: слайсер не исправит перекошенную сборку, а регулировка первого слоя не вылечит ослабленное крепление.
Сначала определи технологию: FDM или фотополимер
У FDM-принтера пластиковая нить — филамент — проходит через нагреваемый узел и выкладывается слоями. Поэтому основное внимание при запуске уделяют движению осей, состоянию печатной поверхности, подаче нити и положению сопла относительно стола.
У фотополимерного аппарата жидкая смола отверждается светом. Здесь другая рабочая платформа, ёмкость с материалом, оптический узел и отдельные операции подготовки, очистки и последующего отверждения. Переносить настройки FDM на такой аппарат нельзя. Даже термин «калибровка стола» не означает одинаковую процедуру для обеих технологий. Далее подробно разберу путь FDM, а для смоляной печати выделю отдельный раздел.
Проверь сборку до подачи питания
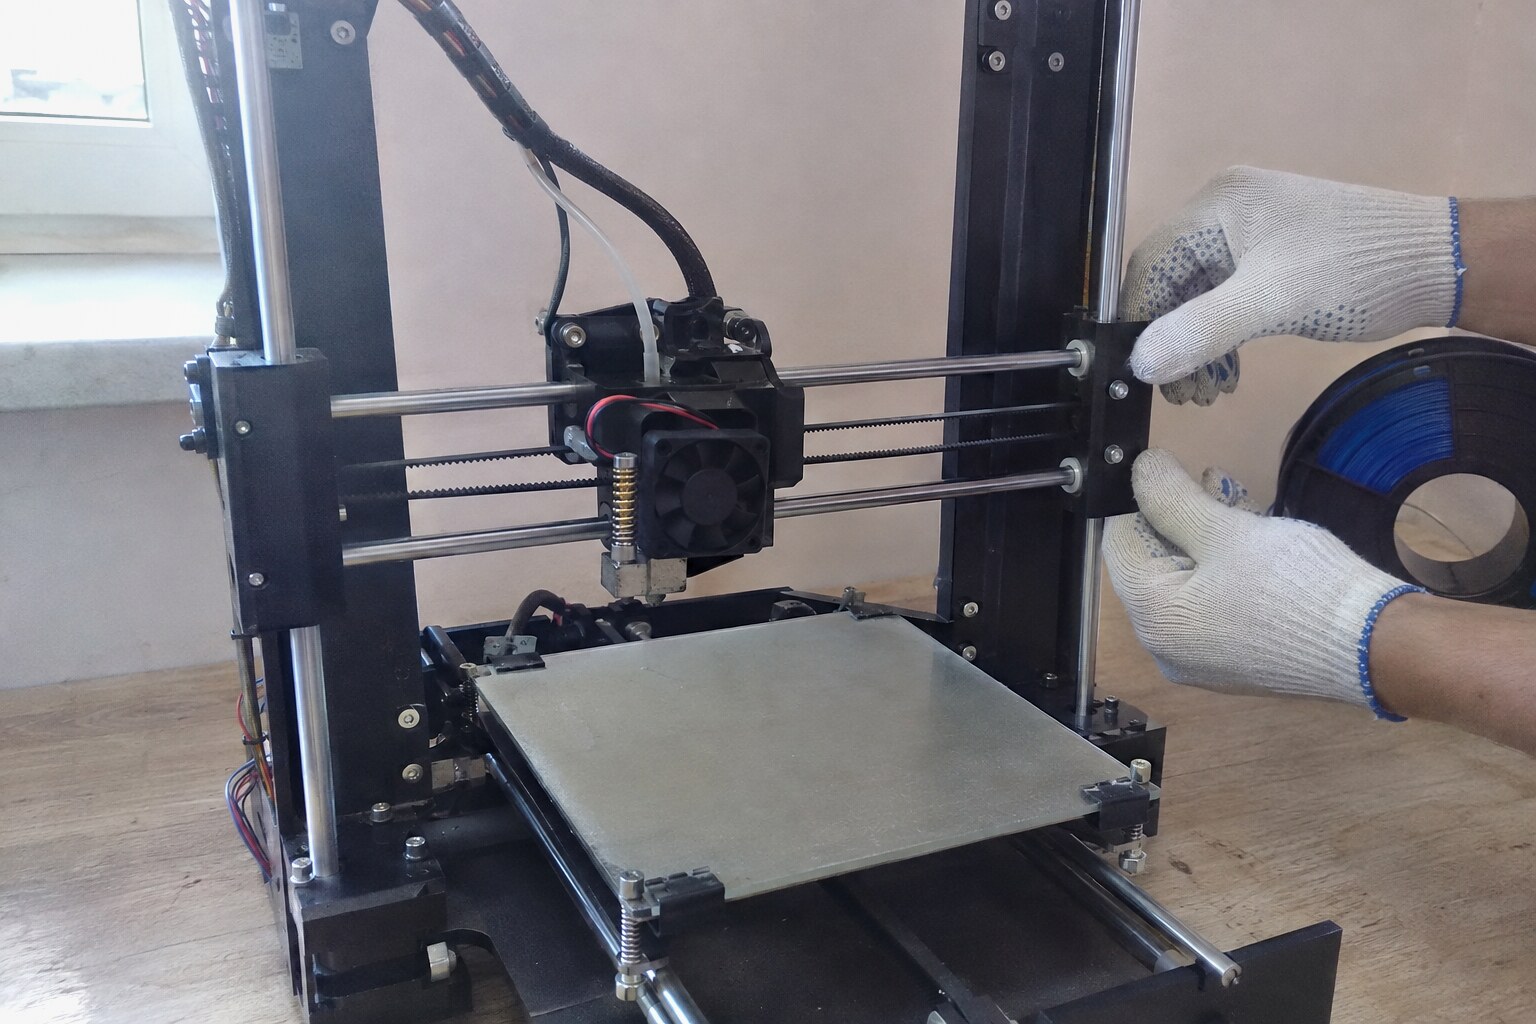
Начни с руководства своей модели и перечня комплектующих. Убери транспортировочные фиксаторы там, где это прямо предписано, осмотри раму, направляющие, ремни, винты, платформу и крепления печатающей головы. Проводка не должна попадать в подвижные части; разъёмы должны быть установлены в предусмотренные гнёзда без усилия и переделок.
Если конструкция допускает ручное перемещение осей при отключённом питании, проверь его только способом из инструкции. Не нужно проталкивать каретку через сопротивление или вращать механизм, который производитель запрещает двигать вручную. Признаки перекоса, заедания, повреждённого кабеля и заметного люфта — повод остановиться до запуска.
Механический осмотр я ставлю раньше программной настройки по простой причине: неправильная геометрия рамы и ненадёжные соединения часто проявляются как дефекты печати, хотя в меню всё выглядит исправным.
Подготовь место и выполни безопасное включение
Поставь принтер на устойчивую поверхность, обеспечь необходимое пространство для полного хода его подвижных частей и соблюдай требования изготовителя к вентиляции, электропитанию и размещению. Не оставляй рядом легковоспламеняющиеся вещи. На старте полезно, чтобы печатающую головку и платформу было хорошо видно.
Перед включением проверь, что сетевое питание соответствует маркировке устройства и условиям руководства. Если у модели есть переключатель входного напряжения, его положение определяют только по официальной инструкции и электросети, а не по чужому ролику. Не вскрывай блок питания и не изменяй электрические соединения ради первой печати.
После включения посмотри, нет ли необычных сообщений, запаха перегрева, постороннего треска или движения с упором в препятствие. При таких признаках выключи оборудование безопасным способом и выясни причину до продолжения.
Первоначальная калибровка FDM-принтера
Движение осей и штатные проверки
Открой раздел первоначальной настройки в руководстве. В зависимости от модели принтер может предложить проверку движения, поиск исходного положения, настройку смещения сопла, измерение поверхности или другие встроенные процедуры. Запускай только те команды, которые предусмотрены для твоего оборудования.
Автоматическое измерение поверхности не означает, что механическая подготовка больше не нужна. Одни принтеры самостоятельно собирают карту высот, другим требуется предварительная ручная регулировка, третьи совмещают обе операции. Здесь нет универсальной последовательности нажатий, поэтому я не советую копировать чужие пункты меню вслепую.
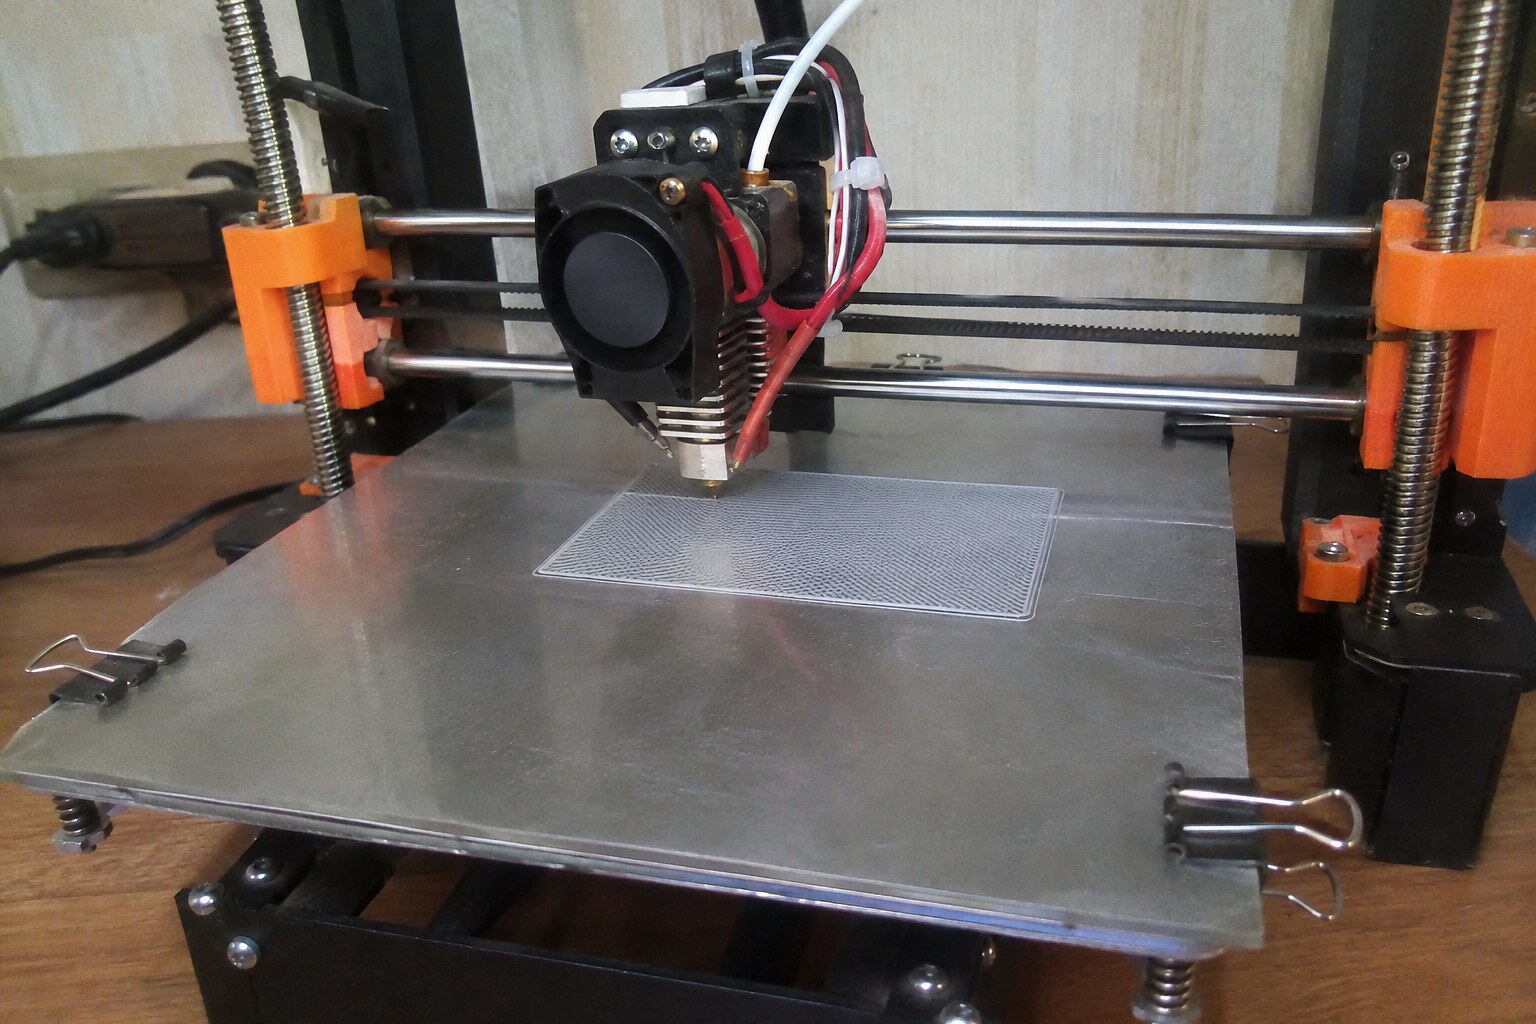
Поверхность и положение первого слоя
Рабочая пластина должна быть правильно установлена, чиста и подготовлена допустимым для неё способом. Не используй случайные растворители, клей или абразивы: покрытия столов различаются, а неподходящий уход может их испортить. Касаться разогретого сопла или платформы нельзя.
Дальше выполни предусмотренную моделью процедуру выравнивания и настройки положения первого слоя. Если есть регулировка Z-offset, пользуйся штатным интерфейсом и рекомендованным методом. Слишком большой зазор часто проявляется отдельными плохо прилипающими линиями; слишком маленький — чрезмерным прижатием материала, неровной поверхностью или затруднённой подачей. По одному признаку окончательный диагноз не ставят, но это хорошая отправная точка.
Подача филамента
Проверь, соответствует ли диаметр и тип нити требованиям конкретного экструдера и профиля. Катушка должна свободно разматываться без зацепов, путь нити — проходить через предусмотренные направляющие. Загрузку и выгрузку выполняй штатной командой при условиях, которые указал производитель.
После загрузки оцени, идёт ли материал ровно, без постоянных щелчков привода и заметных пропусков. Если подача нестабильна, прежде чем менять коэффициенты в слайсере, проверь правильность заправки, состояние филамента и рекомендации по обслуживанию механизма.
Что меняется у фотополимерного принтера
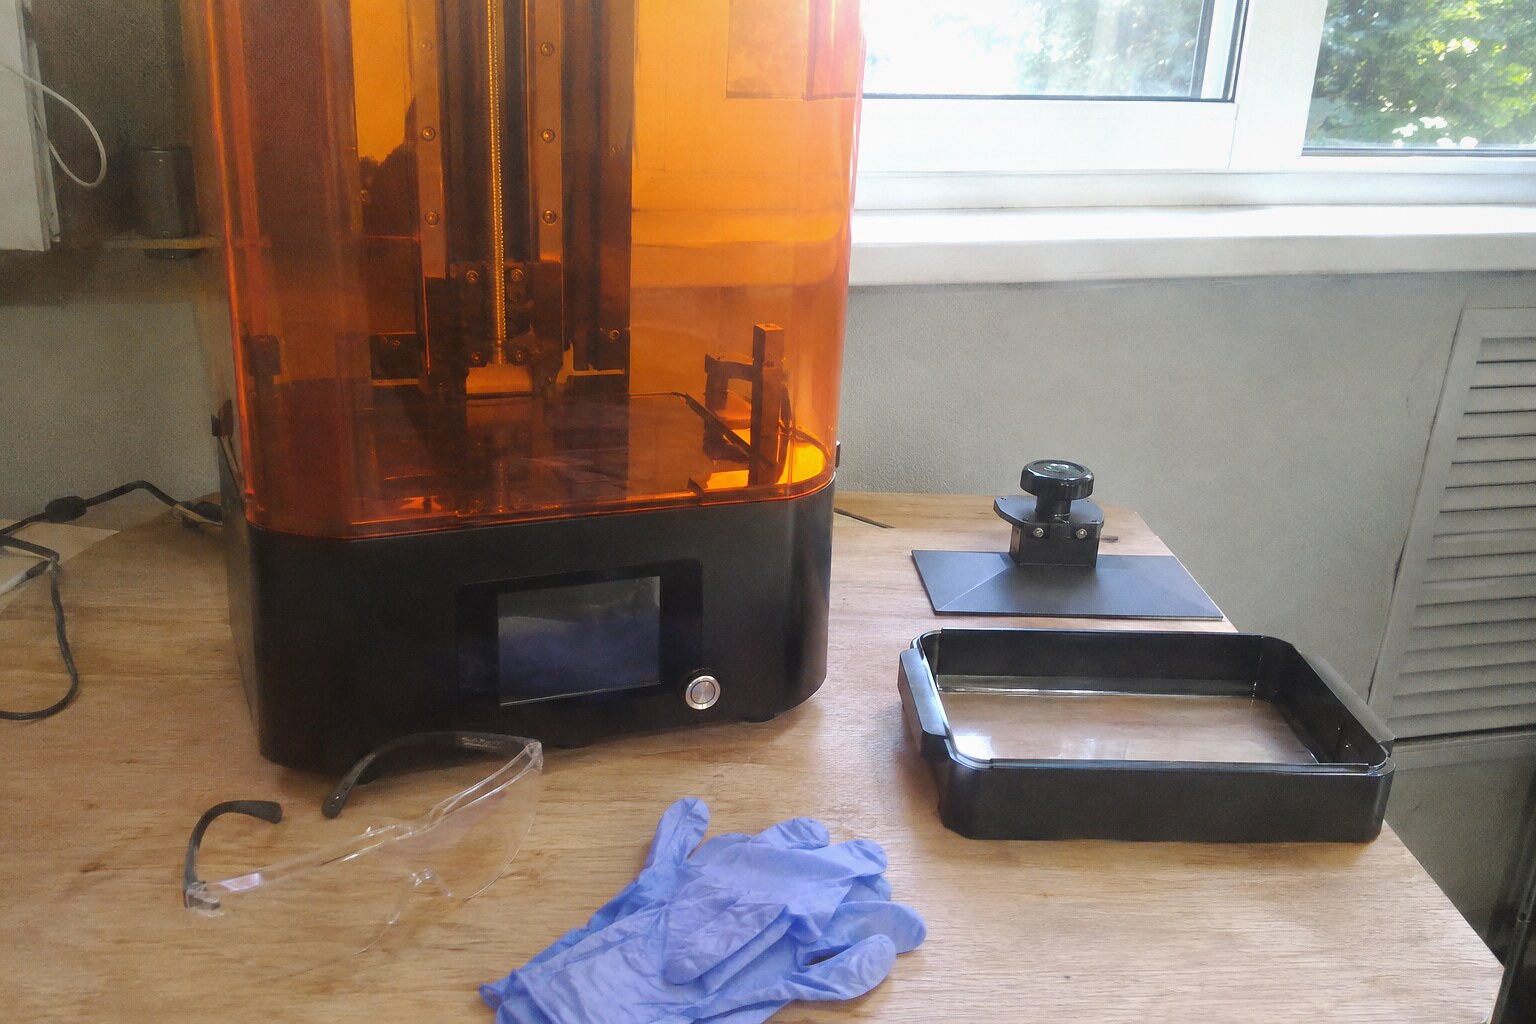
Для печати смолой нужно отдельно проверить крепление рабочей платформы, чистоту оптического окна, состояние дна ёмкости и отсутствие видимых повреждений. Процедура выставления платформы зависит от конструкции: у одних моделей она ручная, у других предусмотрен автоматизированный цикл. Действуй только по руководству именно этого аппарата.
Смолу выбирай по совместимости с устройством и инструкциям её изготовителя. Для работы необходимы предписанные средства защиты, подходящая вентиляция и порядок обращения с жидким материалом, загрязнёнными предметами и отходами. Избегай контакта смолы с кожей и глазами; не сливай неотверждённые остатки в канализацию. Удаление модели, промывка и финальное отверждение также требуют предусмотренного оборудования и режима.
Сопло, экструдер, филамент и Z-offset FDM здесь не помогут. Отдельно проверь профиль засветки и подготовку поддержек в совместимом слайсере: ошибка на этих этапах может выглядеть как неисправность механики.
Как выбрать слайсер и профиль принтера
Слайсер превращает геометрию модели в задание для печати. Для начала возьми программу, которую рекомендует изготовитель или которая официально поддерживает твой аппарат. В списке оборудования выбирай точную модель и её исполнение, если оно имеет значение, а не похожий принтер с такой же областью печати.
Проверь тип технологии, размеры рабочей области, конфигурацию инструмента, диаметр сопла для FDM, а также выбранный материал. Если профиль приходится добавлять вручную, бери значения из документации устройства и совместимого профиля, а не из случайного набора чужих настроек.
Перед отправкой файла изучи предварительный просмотр: модель расположена внутри допустимой области, слой формируется ожидаемым образом, нет очевидных незаполненных участков. Способ передачи задания — карта памяти, накопитель, кабель или доступный сетевой интерфейс — тоже должен поддерживаться самим принтером.
Что оставить по умолчанию для первой печати
Для первой детали я предлагаю сохранить базовый проверенный профиль. Температуры, скорости, высоту слоя, охлаждение, параметры отвода нити и стартовые команды не стоит вводить наугад. Они зависят от модели, материала и иногда от конкретной конфигурации оборудования.
Достаточно убедиться, что профиль относится к выбранному материалу, а модель не требует сложных поддержек или необычной ориентации. Не изменяй одновременно скорость, температуру и подачу: при неудаче будет невозможно понять, что именно повлияло на результат.
Первая пробная печать: на что смотреть
Выбери небольшую простую модель с устойчивым основанием и понятными очертаниями. Для FDM удобен тест, на котором видны линии первого слоя, стенки и верхняя поверхность. Его смысл не в красивой демонстрации, а в возможности увидеть, на каком этапе появляется дефект.
- Запусти печать, оставаясь рядом, и следи за штатным началом движения и подачи.
- Посмотри на первый слой: линии должны прикрепляться к поверхности и располагаться предсказуемо, без заметного волочения соплом.
- Убедись, что последующие слои укладываются без сдвигов и посторонних столкновений.
- После завершения и безопасного охлаждения оцени крепление слоёв, геометрию и отсутствие явных пропусков материала.
Для фотополимерной печати ориентиры другие: важны сохранение детали на предусмотренной платформе, корректное формирование геометрии, состояние ёмкости и соблюдение полного цикла обработки. Не открывай ёмкость и не извлекай изделия способом, не предусмотренным производителем.
Если пробная деталь не получилась
Я начинаю диагностику с того, когда возникла проблема, а не с поиска универсального числа в настройках.
- Первый слой не держится. Проверь чистоту и установку поверхности, процедуру её измерения, Z-offset и соответствие профиля материалу.
- Сопло задевает стол или модель. Останови печать, исключи препятствия и проверь штатные операции позиционирования. Не компенсируй столкновение случайным изменением команд.
- Появились сдвиги слоёв. Осмотри доступные крепления, ремни и свободу движения по руководству; затем проверь, не выбран ли неподходящий профиль.
- Есть пропуски или неравномерные линии. Сначала оцени путь филамента, загрузку, состояние сопла и соответствие материала профилю.
- Смоляная модель не сформировалась. Проверь совместимость материала, профиль, ориентацию и поддержки; дальнейшие действия с ёмкостью выполняй только по безопасной процедуре.
Одинаковый внешний дефект иногда имеет разные причины. Поэтому один симптом — основание для проверки, а не доказательство неисправности конкретной детали.
Меняй по одному и сохраняй удачный профиль
Когда базовая печать работает, переходи к тонкой настройке. Сохрани исходный профиль, затем меняй только один параметр или одну понятную группу связанных настроек. Повтори сопоставимый тест и запиши, что изменилось. Если стало хуже, верни прежнее значение, а не пытайся сразу компенсировать ошибку следующей правкой.
Я бы также фиксировал выбранный материал, состояние поверхности и выполненную калибровку. Так проще отличить программное изменение от физического: например, замены пластины, нити или сопла. При существенном обслуживании часть проверок придётся повторить в объёме, указанном изготовителем.
Проверка перед следующей печатью и когда нужна помощь
Перед новым заданием быстро пройди маршрут: надёжно ли установлена платформа, свободны ли подвижные узлы, подходит ли материал, верен ли профиль, соответствует ли предварительный просмотр ожидаемой детали и не появились ли предупреждения на дисплее. Для смолы к этому добавляются проверка ёмкости, защитных принадлежностей и условий обращения с материалом.
Настройку следует прекратить при повреждениях проводки, нештатном нагреве, заклинивании, столкновениях механизмов, повторяющихся аппаратных ошибках или непонятной процедуре, затрагивающей электрику. Здесь важнее руководство и квалифицированный сервис, чем очередная попытка печати.
Хороший итог первой настройки — понятный, воспроизводимый процесс: принтер проверен, штатная калибровка выполнена, совместимый профиль сохранён, а тест показал, что можно двигаться дальше. Улучшать точность и внешний вид после этого гораздо проще, потому что исходная точка уже известна.