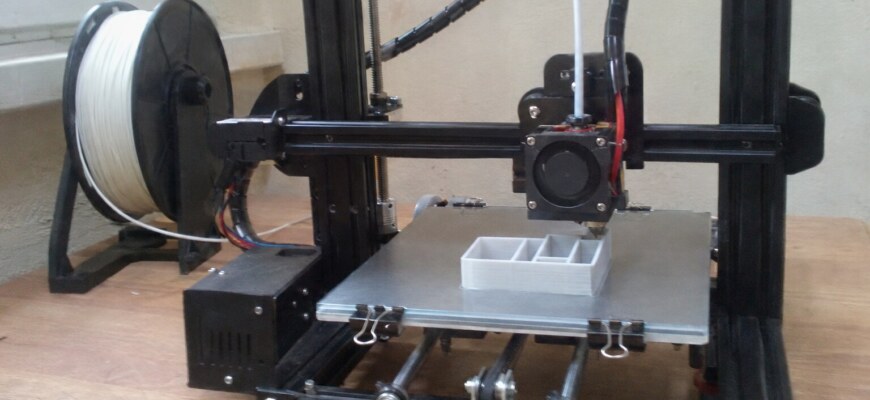
3D-печать создаёт объёмную деталь по цифровой модели, добавляя материал слой за слоем. Для первого знакомства я предлагаю взять готовую простую модель, подготовить её в слайсере и напечатать на FDM-принтере из совместимого пластика. Такой маршрут показывает, за что отвечает каждый этап, и помогает отличать ошибку в файле от проблемы с настройкой или подачей материала.
Что происходит при 3D-печати
Компьютерная модель описывает геометрию детали: её ширину, высоту, отверстия и выступы. Программа подготовки превращает объём в горизонтальные сечения. Принтер формирует их последовательно, соединяя слои в изделие.
Здесь легко перепутать три разных задачи. Модель отвечает на вопрос «какую форму получить», слайсер — «как именно её построить», а принтер с материалом — «сможет ли эта траектория стать настоящей деталью». Даже аккуратная модель не гарантирует хорошего отпечатка, если она неудачно расположена или принтер не подготовлен.
Результат зависит от ориентации слоёв, геометрии, пластика и режима печати. Для ответственной механической детали красивой поверхности недостаточно: пригодность под конкретную нагрузку проверяют отдельно.
FDM и фотополимерная печать: разница для новичка
Чаще всего для домашнего знакомства сравнивают две группы технологий. В FDM (также встретишь название FFF) принтер подаёт пластиковую нить, расплавляет её в нагревательном узле и укладывает дорожками. В фотополимерной печати жидкая смола выборочно отверждается светом. Обе технологии строят объект послойно, но их расходники, подготовка и последующая обработка заметно различаются.
| Что сравнить | FDM | Фотополимерная печать |
|---|---|---|
| Материал | Пластиковая нить — филамент | Жидкая светочувствительная смола |
| Формирование детали | Укладка расплавленного пластика | Отверждение смолы светом |
| После печати | Охлаждение, снятие, при необходимости удаление поддержек | Очистка и дополнительное отверждение по инструкции |
| Ключевая осторожность | Горячие элементы, движущаяся механика, выделения при нагреве | Контакт со смолой, испарения и обращение с загрязнёнными материалами |
Для первой практической задачи я остановлюсь на FDM: процесс с филаментом проще проследить глазами. Это не означает, что смола хуже или что с любым пластиком можно работать без вентиляции. При фотополимерной печати обязательно отдельно изучают паспорт смолы, защиту кожи и глаз, вентиляцию, промывку, досветку и обращение с отходами. Переносить на неё шаги из FDM-инструкции нельзя.
Из чего состоит FDM-принтер
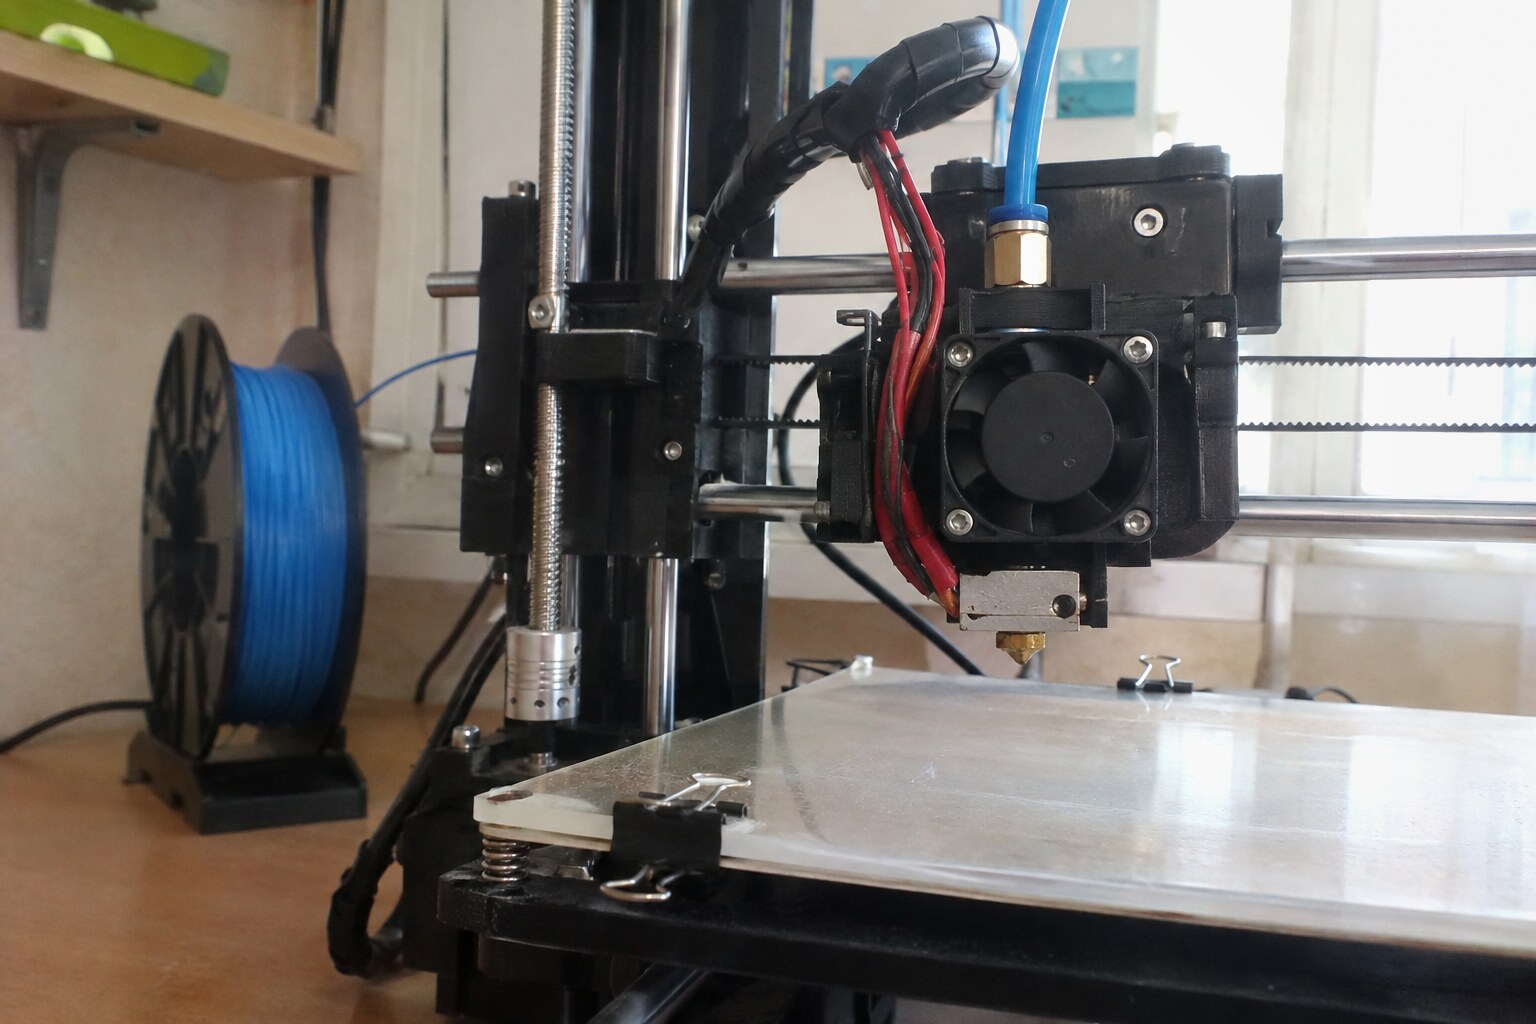
У разных аппаратов узлы расположены по-разному, но общий принцип сохраняется. Экструдер захватывает филамент и продвигает его к нагревательной части. Хотэнд нагревает пластик, а сопло выпускает расплав узкой дорожкой. Названия «экструдер» и «печатающая головка» в разговоре иногда смешивают; при ремонте полезно сверяться с терминологией производителя.
Печатный стол удерживает изделие во время построения; у многих принтеров он нагревается. Механика перемещения направляет головку или платформу по осям, а двигатели выполняют команды. Контроллер, датчики и прошивка координируют движения, нагрев и проверки. Иногда добавлены автоматическое измерение поверхности, датчик окончания нити или закрытый корпус — их наличие не следует предполагать по одному внешнему виду.
Какой пластик выбрать для первого отпечатка
Обычно начать удобно с PLA, если он заявлен совместимым с твоим принтером. Это распространённый филамент для учебных моделей и несложных предметов: его часто выбирают за относительно нетребовательную печать. Однако PLA не становится от этого подходящим для любой температуры, механической нагрузки или контакта с пищей.
PETG выбирают для другой комбинации свойств, включая устойчивость к некоторым нагрузкам. Он может потребовать иных настроек подачи, обдува и прилипания к столу. ABS чувствителен к условиям печати, склонен коробиться при охлаждении и требует особого внимания к вентиляции. Выбор зависит прежде всего от задачи и совместимости оборудования.
Уточни тип филамента, диаметр, который поддерживает подающий тракт, и рекомендации изготовителей принтера и пластика. Не смешивай в одном профиле параметры разных материалов. Держи катушку чистой, без запутавшихся витков; условия хранения зависят от вида нити. Никакой универсальной температуры для всех сочетаний сопла, материала и принтера здесь нет.
Откуда берётся модель: STL, 3MF и проверка геометрии
Чтобы сделать первую вещь, не обязательно сразу осваивать CAD-программу. Возьми готовую модель с понятным назначением и разрешённым способом использования. Я бы искал небольшой устойчивый предмет с плоским основанием, без тонких шпилей, сложных навесов и множества отдельных частей. Так проще увидеть основные процессы, а не бороться с особенностями сложной геометрии.
STL хранит поверхность объекта как треугольную сетку, но не гарантирует нужные единицы размера или пригодность тонких стенок к печати. 3MF может содержать модель и параметры проекта; состав данных зависит от программы. Расширение файла не гарантирует совместимость профиля с принтером.
Перед печатью посмотри, помещается ли предмет в рабочую область, правильно ли заданы размеры и нет ли явных дыр, пересечений или отдельных висящих частей. Если форма требует точных посадок или специальной прочности, готового файла может не хватить: тогда понадобится редактирование модели и проверка размеров после изготовления. Для первого раза достаточно предмета, где точная механическая посадка не критична.
Зачем нужен слайсер и какие настройки в нём важны
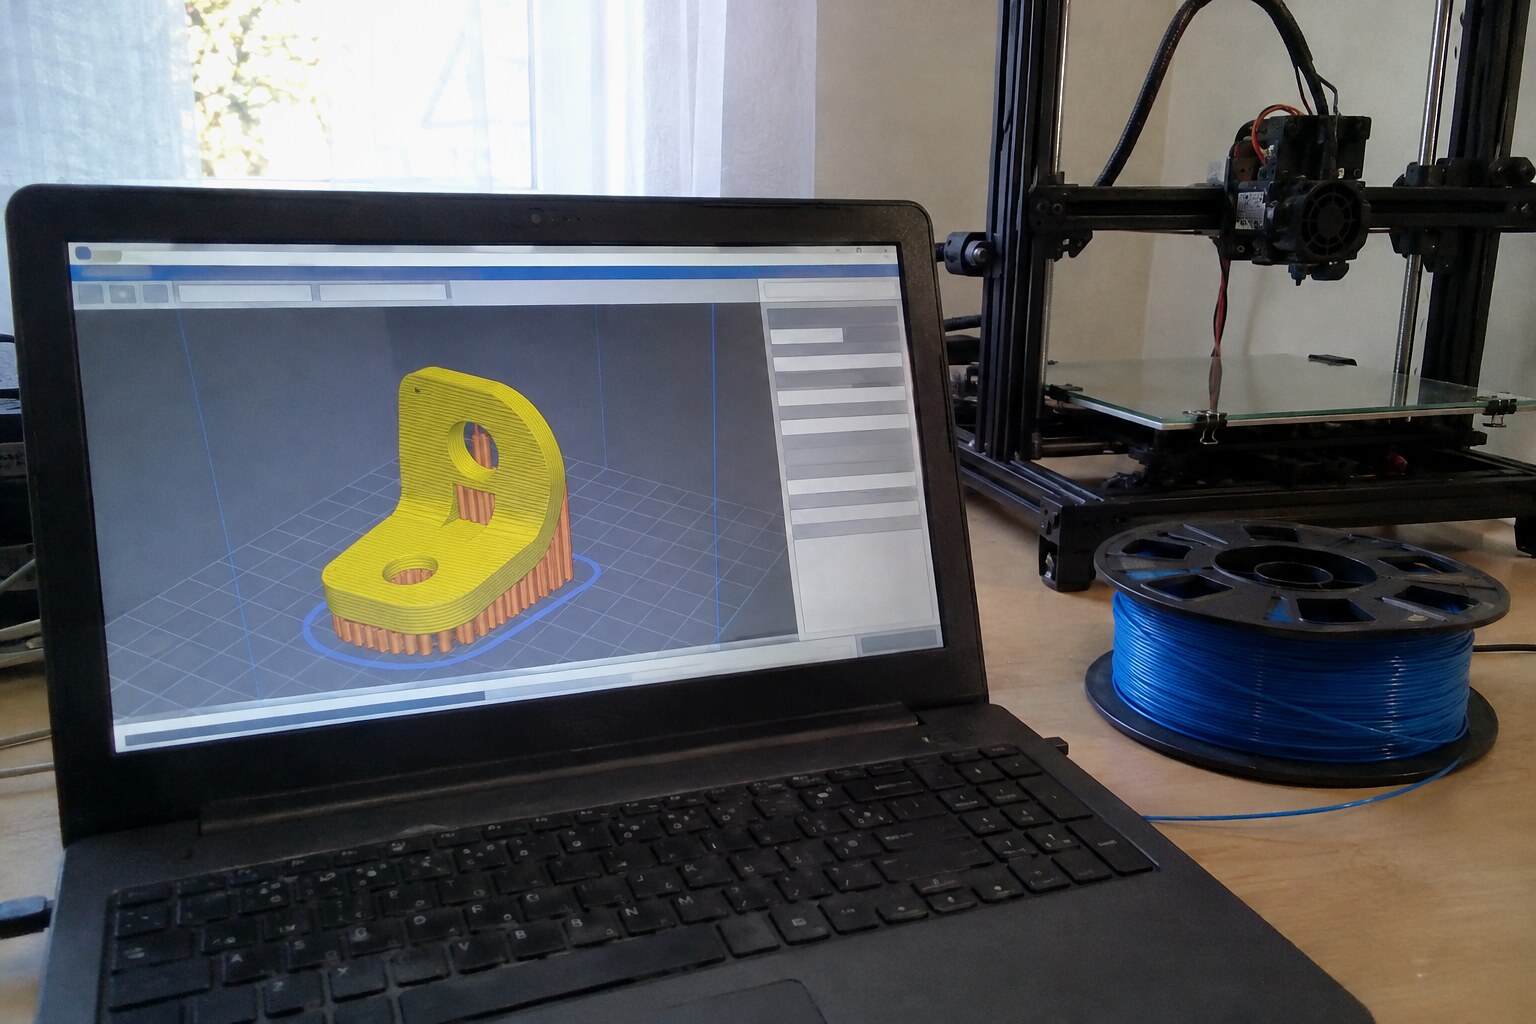
Слайсер — программа, которая разбивает модель на слои, рассчитывает перемещения головки и количество подаваемого материала. На выходе получается файл инструкций, часто G-code, либо другой формат задания, поддерживаемый конкретным устройством. Я рекомендую не запускать чужой готовый управляющий файл вслепую: безопаснее подготовить модель в совместимом слайсере под свой аппарат.
Пять понятий, которые встретятся сразу
- Высота слоя — толщина очередного слоя по вертикали. Меньшая высота может улучшать отображение наклонных и округлых поверхностей, но обычно увеличивает длительность печати.
- Периметры, или стенки — наружные и внутренние контуры изделия. Их количество влияет на оболочку и расход материала.
- Заполнение — внутренний рисунок пластика между стенками. Сплошной объём нужен не каждой декоративной детали.
- Поддержки — временные конструкции под участками, которые нельзя надёжно построить в воздухе; после печати их удаляют.
- Адгезия к столу — удержание первой части изделия на платформе. На неё влияют поверхность, её состояние, первый слой и другие условия.
Отдельно встретятся скорость, температура, обдув и ретракт — управляемое движение филамента, помогающее уменьшать нежелательное вытекание пластика при перемещениях. Эти величины сильно связаны между собой. Я предпочту проверенный совместимый профиль случайному набору популярных чисел.
Профиль — отправная точка, а не обещание результата
В слайсере выбери точную модель принтера и установленную конфигурацию, подходящий материал и рекомендованный стартовый профиль печати. Учитываются сопло, прошивка и возможности оборудования; нельзя считать пресет с похожим названием автоматически подходящим. За конкретными температурами, скоростями, порядком калибровки и пунктами меню обращайся к руководству устройства и данным изготовителя филамента.
Перед сохранением задания открой предварительный просмотр слоёв. Проверь, что модель не висит над платформой, под нависающими частями есть необходимые поддержки, а печать не выходит за границы рабочего поля. Предпросмотр — способ заметить логические ошибки ещё до расхода пластика.
Подготовка принтера и рабочего места
Поставь принтер на устойчивую поверхность, обеспечь безопасное питание и вентиляцию по инструкции. Убери предметы от движущихся узлов и горячего стола, оставь доступ к отключению питания. Не трогай горячее сопло, ремни и оси при движении и не обходи защитные механизмы.
Перед стартом проверь подачу подходящей нити, отсутствие зацепов и чистоту покрытия стола. Если нужны проверка осей, измерение поверхности или настройка первого слоя, выполни процедуру производителя. Одни принтеры автоматизируют эти операции, другие требуют ручных действий.
Не оставляй принтер работающим без присмотра, особенно на первом изделии. Если слышен необычный скрежет, чувствуется резкий непривычный запах или видны признаки электрической неисправности, останови работу безопасным штатным способом и разберись в причине, прежде чем продолжать.
Первая FDM-печать: последовательность действий
- Выбери простую модель. Проверь размеры, основание, отсутствие сложных свесов и право использовать файл.
- Открой файл в слайсере. Укажи правильный принтер, его конфигурацию, тип пластика и совместимый стартовый профиль.
- Положи модель на стол виртуально. При необходимости поверни её устойчивым основанием вниз; оцени, понадобятся ли поддержки.
- Нарежь модель на слои. Посмотри предварительный просмотр: внешние стенки, заполнение, первый слой и последовательность построения должны соответствовать задуманному.
- Подготовь оборудование. Выполни проверки и штатную калибровку по инструкции, удостоверься в чистоте платформы и свободной подаче нити.
- Передай задание принтеру. Используй поддерживаемый способ передачи и проверь на экране устройства, что выбрано нужное задание.
- Запусти печать и наблюдай. Сначала оцени первый слой, затем периодически смотри, не появляются ли смещения, отрывы или прекращение подачи.
- Заверши работу безопасно. Дождись предусмотренного охлаждения, сними деталь по инструкции и осмотри её.
Почему первый слой решает так много
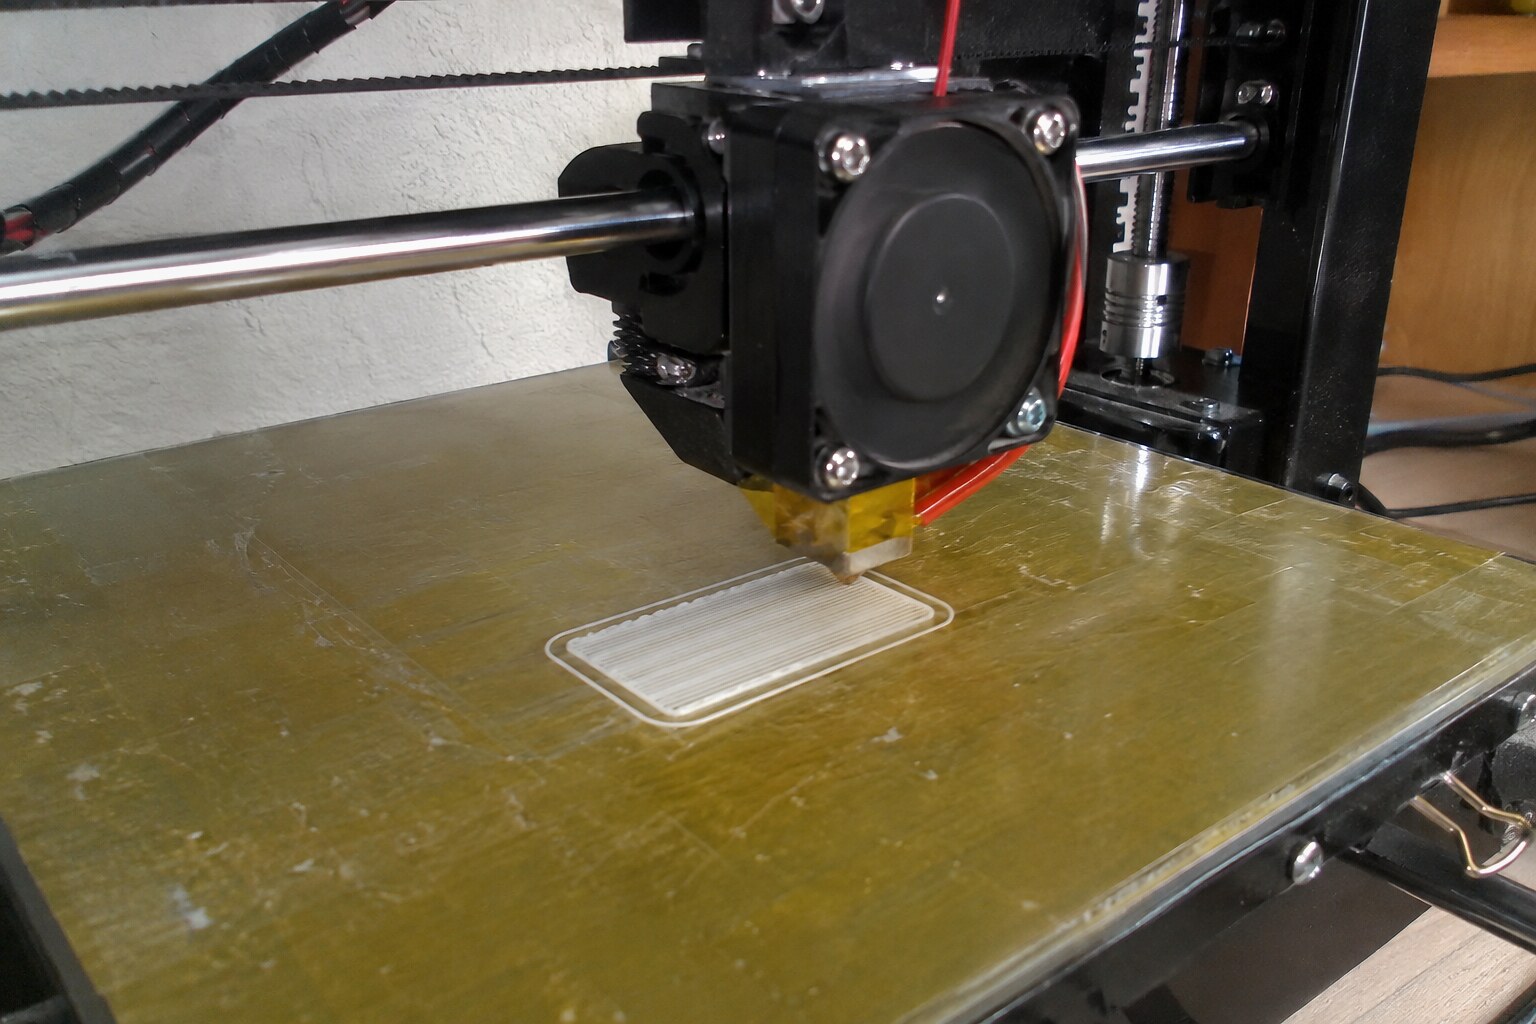
Первый слой удерживает изделие на столе. Отдельные округлые нити с просветами и слабым сцеплением могут говорить о неверном расстоянии до поверхности, загрязнении или неподходящем режиме. Если сопло скребёт по покрытию, а пластик чрезмерно размазан либо почти не выходит, также проверь положение головки по инструкции.
Нормальная картина для простой модели — ровные соседние дорожки, сцепленные с платформой, без заметного отрыва краёв и волочения пластика за соплом. Не пытайся исправлять проблему, просовывая пальцы под движущуюся горячую головку. Останови печать штатно и проверь чистоту, параметры первого слоя и предусмотренные производителем настройки геометрии стола.
Если основание отделилось и принтер начал таскать его за соплом, продолжать обычно бессмысленно: новые слои не восстановят правильную опору. Лучше вовремя остановить процесс, чтобы не получить клубок пластика вокруг нагревательного узла.
Как снять и оценить готовую деталь
После завершения печати не спеши поддевать предмет на горячей платформе. Дай столу и детали остыть так, как предписывает производитель: для некоторых покрытий это облегчает снятие. Съёмную гибкую пластину изгибай только если такой способ предусмотрен её конструкцией. Инструментом пользуйся аккуратно, направляя усилие от рук и не повреждая покрытие.
Удаляй поддержки с учётом хрупкости тонких элементов. Проверь форму, устойчивость, отсутствие расслоений, пропусков, наплывов и коробления. Если деталь соединяется с другой, оцени посадку без чрезмерной силы. Внешняя аккуратность не подтверждает пригодность для опасных или нагруженных применений.
Четыре частые ошибки и куда смотреть сначала
- Края поднимаются, деталь отрывается. Проверь поверхность стола, первый слой, расположение модели и совместимость режима с материалом. Не начинай с произвольного повышения нагрева.
- Между участками тянутся тонкие нити. Возможны особенности материала, влажность филамента или настройки перемещений и ретракта. Сначала уточни профиль и состояние катушки.
- Верхние слои внезапно смещены относительно нижних. Причину ищут в механике, препятствиях движению и корректности команд. Останови процесс и проверь узлы только после безопасного завершения движения.
- Мелкие элементы грубые или не формируются. Посмотри, не меньше ли они возможностей установленного сопла и выбранных слоёв, правильно ли ориентирована модель и достаточно ли опор.
Ещё один признак — пропуски дорожек или рыхлые стенки: это повод проверить свободную подачу филамента и состояние печатающего узла, не разбирая горячие детали. Меняй по одной группе настроек и сравнивай видимый результат. Так появится понимание причин, а не набор случайных удачных комбинаций.
Короткий словарь и следующий шаг
Слайсинг — расчёт слоёв и траекторий по модели. G-code — один из форматов управляющих команд. Филамент — нить материала. Брим — дополнительная плоская кайма вокруг основания для удержания на столе. Ретракт — обратное движение нити при определённых перемещениях. Калибровка — предусмотренная проверка и настройка геометрии или работы узлов, зависящая от модели аппарата.
После удачной печати попробуй изменить ориентацию модели, разобраться с поддержками и сравнить поверхности при совместимых профилях. Затем изучай другие материалы. Точные соединения потребуют работы с допусками, а диагностика дефектов — наблюдения за этапом их появления.
Мне кажется самым полезным сохранить связку «модель — слайсер — профиль — подготовка — первый слой — готовая деталь». Она объясняет, куда смотреть при сбое. Если ты можешь назвать, на каком этапе возникла проблема, и проверить его без случайных изменений, основы 3D-печати уже начинают превращаться в практический навык.