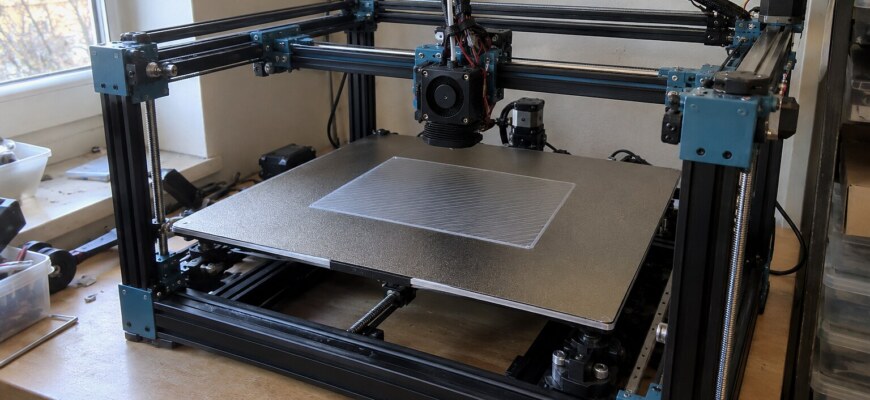
Если на Sovol SV08 сопло задевает PEI-пластину или первый слой то прилипает, то ложится буграми, я начинаю не со случайного изменения Z-offset, а с проверки пластины, прогрева стола и карты Bed Mesh. Для проблемной большой печати Sovol рекомендует выдержать стол при 65 °C в течение 30 минут, затем заново оценить его геометрию в Mainsail. Если карта показывает наклон слева направо или спереди назад, стоит проверить необходимость QGL. Лишь после этого имеет смысл разбираться со скоростью и подачей первого слоя.
Перед применением предложенных решений убедись, что на принтере установлена прошивка версии 2.3.3 или новее. Это обязательное условие для всех указанных способов устранения проблемы. Если версия прошивки устарела, обратись к видеоинструкции по её обновлению.
Что проверить перед калибровкой SV08
Сначала я разделяю три задачи: правильно установить рабочую поверхность, проверить состояние принтера и убедиться, что профиль соответствует оборудованию. Иначе неясно, что именно исправила очередная настройка.
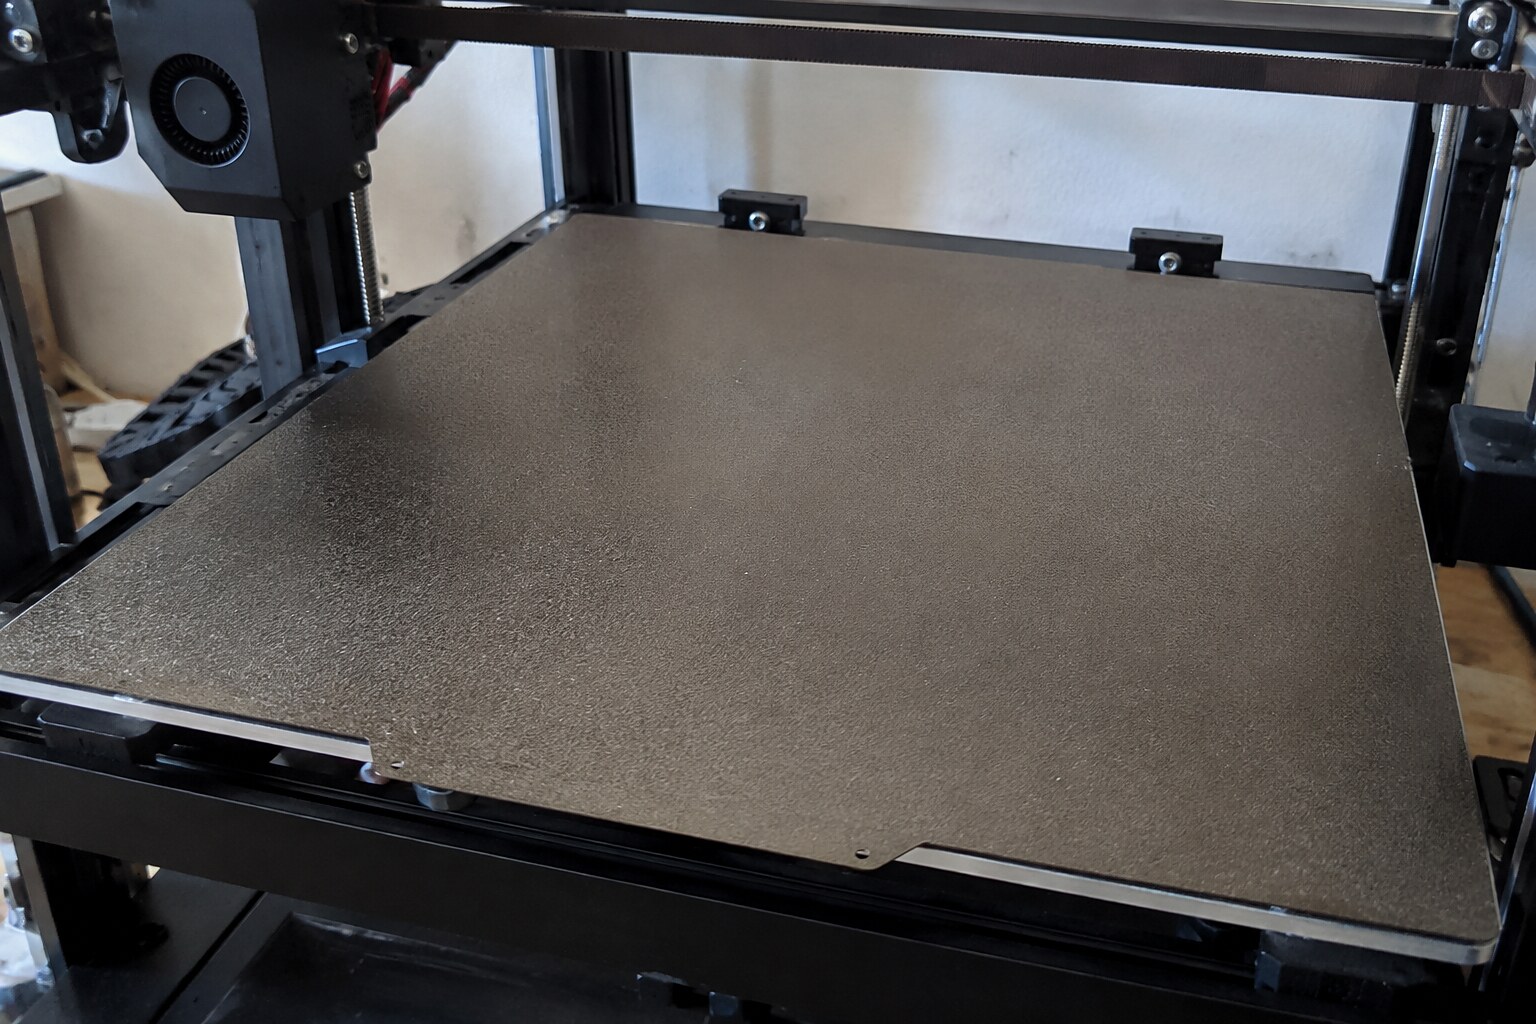
Сними и установи PEI-пластину так, чтобы она лежала на предусмотренной поверхности и не опиралась на позиционирующий упор. Sovol отдельно предупреждает: если пластина расположена на этом упоре, данные выравнивания искажаются. Посмотри, нет ли под пластиной постороннего материала, мешающего ей лечь ровно.
Затем проверь доступность штатного управления принтером, отсутствие очевидных препятствий движению и выбранный в слайсере профиль. Если первоначальная калибровка Z для твоей конфигурации ещё не выполнена, проведи её по соответствующему руководству SV08. Здесь я намеренно не подменяю заводскую процедуру придуманным набором команд: порядок действий может зависеть от установленной конфигурации и прошивки.
Почему нагрев влияет на первый слой
Трудность SV08 в том, что геометрия стола в холодном и прогретом состоянии может отличаться. В объяснении Sovol упоминаются литые пластиковые детали у основания нагреваемого стола: при нагреве они способны деформироваться. Из-за этого фактический зазор между соплом и рабочей поверхностью может перестать совпадать с опорным значением, полученным во время Z calibrate.
На модели с большой площадью первого слоя последствия заметнее: в одном месте нить не держится, а в другом сопло слишком сильно прижимает пластик или касается PEI. Я бы не делал по одному такому следу вывод, что неисправен датчик или ошибочен Z-offset. Сначала нужно сравнить условия калибровки и условия печати: различная температура стола сама способна изменить картину.
Прогрев стола: 65 °C и 30 минут
Для описанной производителем проблемы первого слоя, особенно при печати большой площади, предлагается нагреть стол SV08 до 65 °C и выдержать при этой температуре 30 минут до запуска задания. Смысл выдержки — дать нагреваемому узлу прийти к более стабильному состоянию, прежде чем оценивать зазор и строить карту высот.
- Убедись, что PEI-пластина установлена правильно и не заходит на позиционирующий упор.
- Установи нагрев стола на 65 °C штатными средствами управления SV08.
- После достижения заданной температуры выдержи стол 30 минут; не считай это время только от нажатия кнопки нагрева.
- После выдержки проверь Bed Mesh либо запусти предусмотренную твоей конфигурацией процедуру перед печатью.
- Сравни первый слой с предыдущим результатом, не меняя одновременно несколько других параметров.
Это режим предварительной стабилизации из конкретной рекомендации Sovol, а не универсальная рабочая температура стола для PLA, PETG, ABS и любых других материалов. Температуры фактической печати должны соответствовать материалу и выбранному профилю. Производитель также описывает вариант ожидания в стартовом G-code OrcaSlicer SV08, но я не стал бы автоматически вставлять задержку в любой профиль: сначала надо проверить всю действующую последовательность нагрева и запуска.
Как проверить Bed Mesh в Mainsail
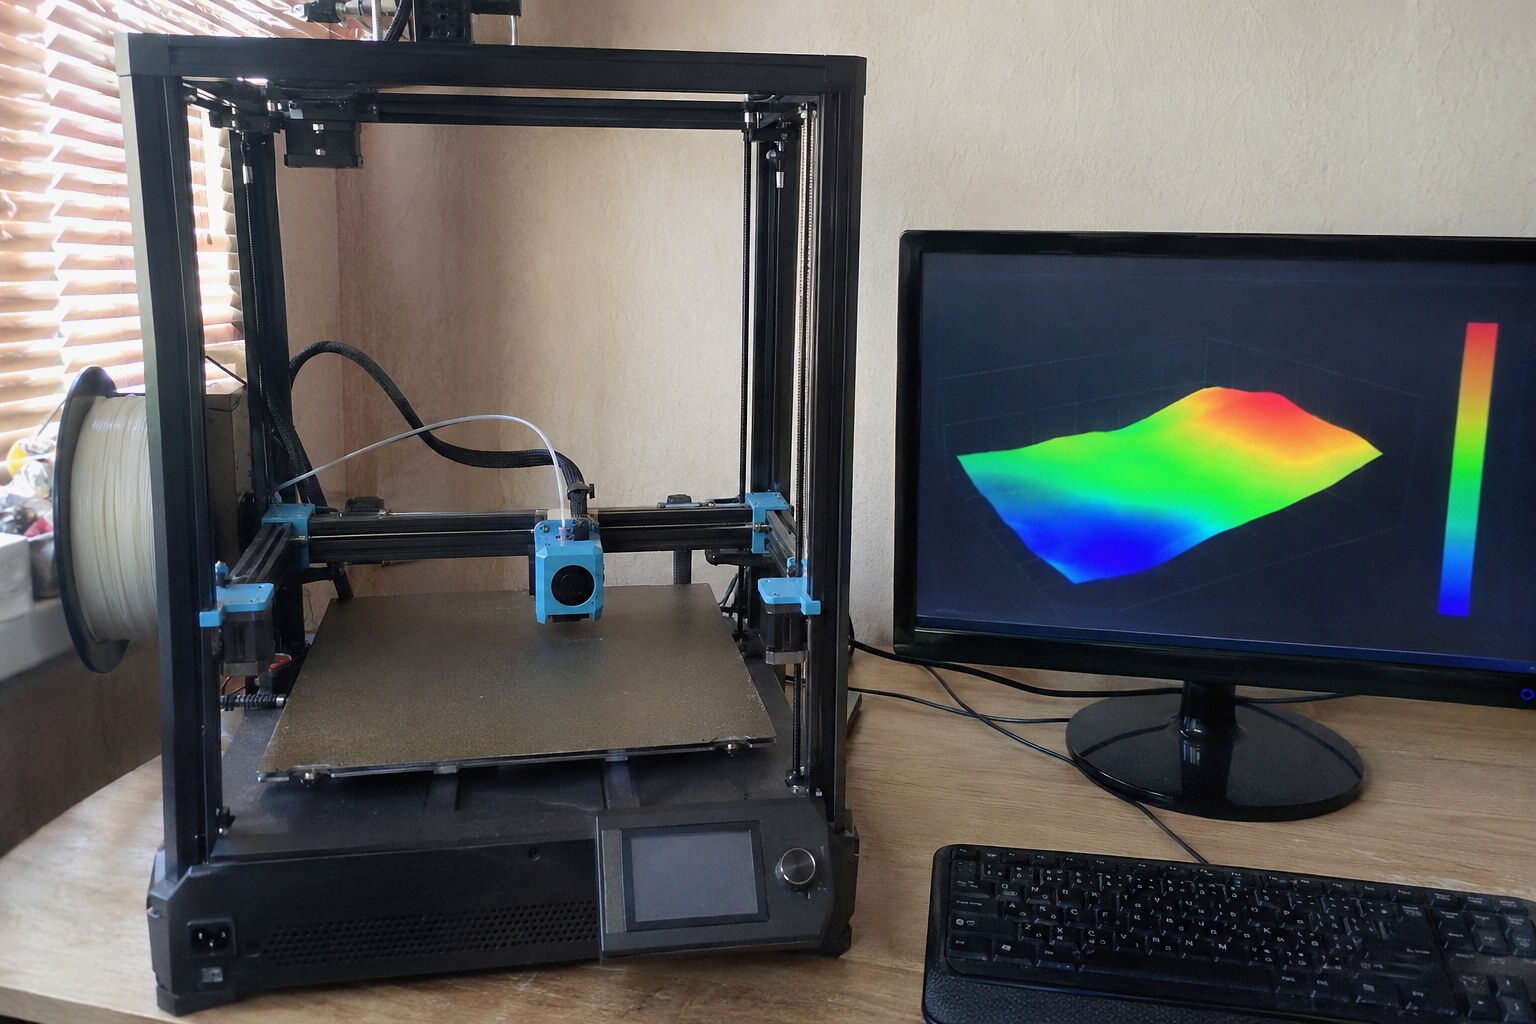
После установки пластины и температурной выдержки открой в интерфейсе Mainsail раздел HEIGHTMAP с данными Bed Mesh. Карта отображает измеренные различия высоты поверхности. Смотреть следует не только на максимальное и минимальное значения, но и на форму: плавный уклон, отдельная зона отклонения или выраженная разница по направлению слева направо либо спереди назад подсказывают разные следующие шаги.
В материалах Sovol указано, что SV08 использует данные Bed Mesh для компенсации при печати. Там же диапазон отклонений в пределах 0,6 мм описан как не мешающий работе компенсации. Я воспринимаю это как ориентир производителя для штатной системы, а не гарантию хорошего первого слоя при любой поверхности, профиле и состоянии оборудования.
Если разброс измеренных высот превышает 1 мм, Sovol предлагает нагреть стол до 65 °C, выдержать 30 минут и выполнить измерение Bed Mesh повторно. Это порог для дополнительной диагностики, не универсальный норматив плоскостности и не команда немедленно крутить крепёж. Сохрани изображение первой карты и сравни с повторной: так будет видно, исчезает ли большое отклонение после прогрева.
Когда нужен QGL на Sovol SV08
У QGL здесь конкретная роль. Если карта показывает, что высоты различаются преимущественно слева направо или спереди назад, Sovol рекомендует использовать QGL для корректировки высоты рамы. Такой рисунок может говорить не только о поверхности стола, но и о взаимном положении элементов механики.
Я предлагаю сначала убедиться, что пластина не перекошена при установке, затем посмотреть на карту после прогрева и только при подходящем признаке переходить к QGL. Выполняй эту функцию штатным способом, описанным для твоей версии SV08; непроверенные команды и порядок её запуска приводить здесь было бы неправильно. После завершения снова проверь карту и фактический первый слой.
Первый слой: как читать симптомы
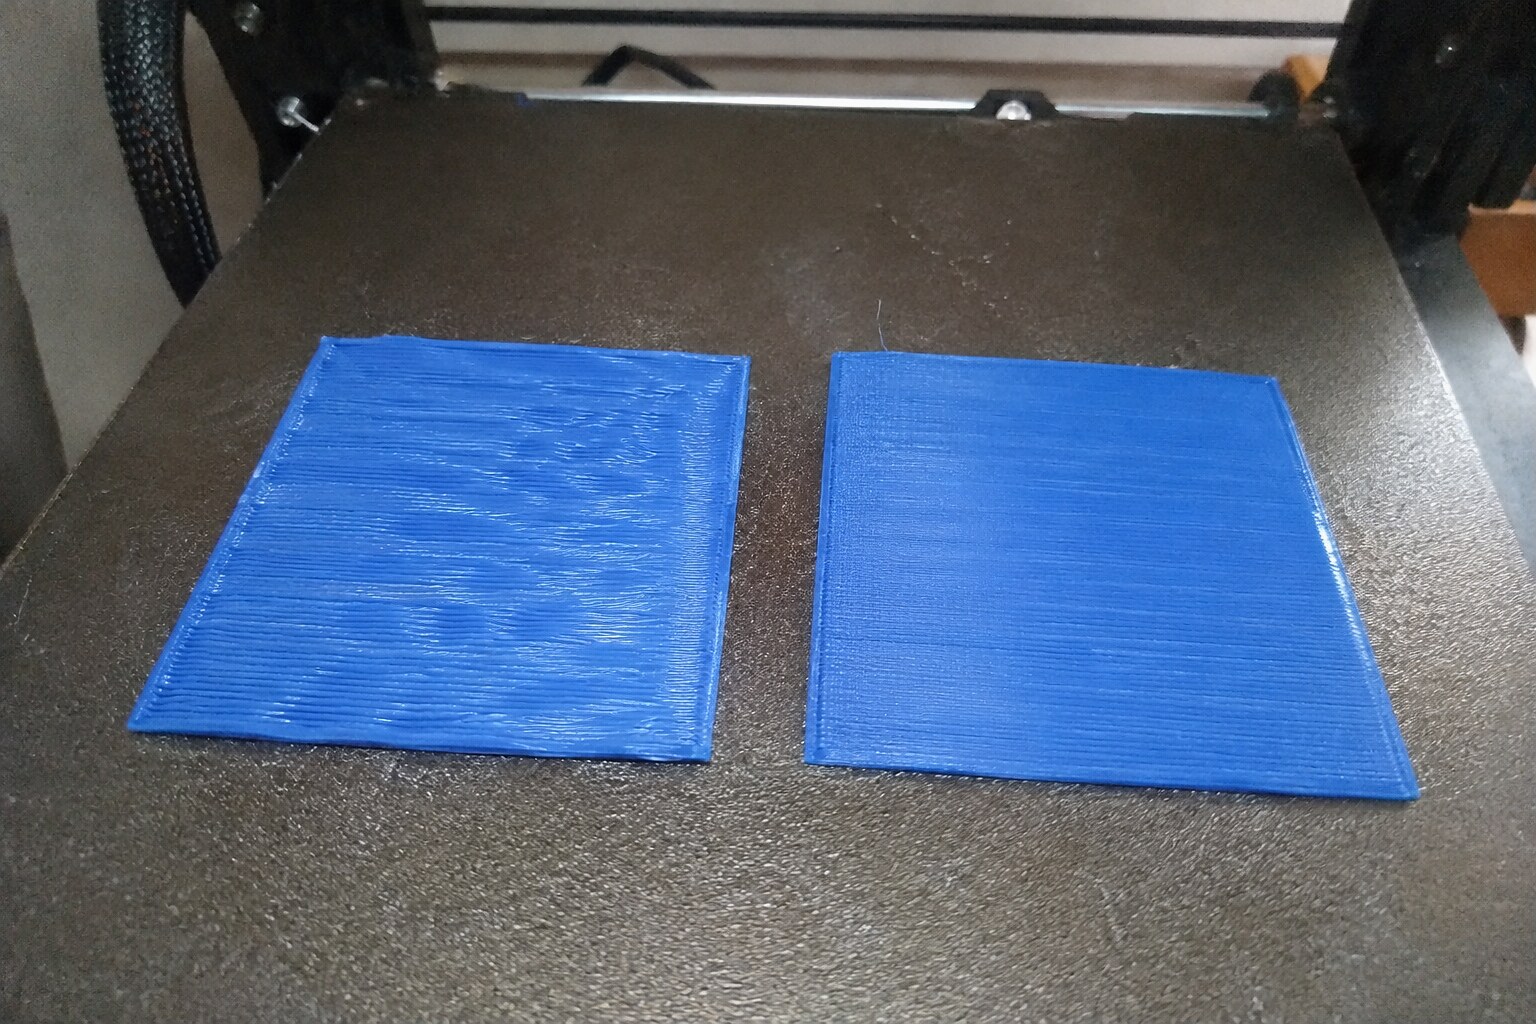
Когда карта уже проверена, я смотрю на сам рисунок первого слоя. Один и тот же внешний дефект бывает связан с зазором, нагревом, положением пластины или экструзией. Поэтому полезно сопоставлять несколько признаков, а не лечить фотографию одним ползунком.
| Симптом | Что проверить | Подтверждённое действие |
|---|---|---|
| Сопло царапает PEI, линии чрезмерно прижаты | Положение пластины, температура при калибровке, форма Bed Mesh | Поправить установку пластины, выполнить прогрев и повторную проверку карты |
| Нить не держится на отдельных участках большой детали | Разницу высот по площади и температурную стабилизацию | Выдержать стол при 65 °C в течение 30 минут и оценить первый слой вновь |
| Первый слой выглядит переполненным пластиком | Не только Z, но и поток первого слоя в профиле | При подтверждённом избытке подачи осторожно уменьшить поток |
| Карта заметно наклонена в одну сторону | Правильность установки PEI и геометрию портала | При уклоне по осям применить QGL штатным способом |
| Разброс Bed Mesh больше 1 мм | Повторное измерение после стабилизации температуры | Снять новую карту после прогрева; при сохранении проблемы обратиться в поддержку |
Например, если сопло оставляет следы только в одной области, я сначала проверил бы карту, а не уменьшал бы подачу для всей детали. А когда карта выглядит ровнее, но пластик повсюду собирается избытком, логичнее исследовать настройки экструзии. Важно менять по одному условию и наблюдать, исчез ли исходный симптом.
Какие настройки первого слоя можно менять
Скорость и поток
Для SV08 Sovol допускает два подхода к скорости первого слоя: оставить значения штатного профиля или разумно их снизить, если требуется более стабильное формирование слоя. Снижение скорости не исправит неправильно установленную пластину или большой перекос карты; я рассматриваю его уже после механических и температурных проверок.
При признаках избыточной экструзии производитель также предлагает уменьшать поток первого слоя. Но бугры, следы сопла и сдавленные дорожки не доказывают сами по себе, что виноват именно поток: слишком малый зазор может выглядеть похоже. Изменяй значение постепенно относительно своего проверенного профиля и смотри, улучшилась ли поверхность без потери сцепления линий.
Подъём сопла Z-hop
Z-hop при перемещениях приподнимает сопло по оси Z и может уменьшить риск задеть уже уложенный пластик во время переходов. В рекомендации Sovol для одного из вариантов OrcaSlicer SV08 упомянуто исходное значение 0,6 мм и предложено при необходимости его увеличить, не превышая 1 мм. Я не переношу 0,6 мм на все версии программы: фактический параметр сначала надо найти в установленном профиле.
И ещё граница: Z-hop действует при соответствующих перемещениях. Если сопло прижимает материал непосредственно во время укладки линий, один подъём на переездах не исправит геометрию стола или калибровку Z.
Как выбрать совместимый профиль печати
Подходящий профиль должен соответствовать оборудованию, под которое его составляли. Я проверяю его в следующем порядке:
- Модель принтера. В настройках действительно указан Sovol SV08, а не другой аппарат с похожей рабочей областью.
- Конфигурация. Стартовая последовательность, способ построения сетки и опции прошивки согласованы с тем, что реально установлено.
- Сопло. Диаметр и другие относящиеся к экструзии параметры соответствуют фактическому соплу; не полагайся на название файла.
- Материал. Температуры и связанные параметры берутся из подходящего профиля материала, а не из инструкции по прогреву до 65 °C.
- Первый слой. До изменений посмотри на скорость, поток и Z-hop. Сохрани исходные значения, чтобы можно было вернуться к ним.
Подтверждённых универсальных чисел для всех материалов, сопел и сборок SV08 нет, поэтому таблицу «лучших» температур и скоростей я не привожу.
Adaptive Mesh: проверяй поддержку прошивки
В документации Sovol говорится об Adaptive Mesh в новой на момент описания версии прошивки. Идея функции — использовать адаптивное измерение области печати для улучшения первого слоя. Но сама фраза в документации не означает, что опция присутствует и включена на каждом SV08.
Проверь установленную версию прошивки, доступные функции и реальную последовательность подготовки печати по руководству своей конфигурации. Если в твоей сборке функция не подтверждена, опирайся на штатную процедуру Bed Mesh.
Если первый слой всё ещё не получается
Когда прогрев и повторная карта не решили задачу, я возвращаюсь к причинам в определённой последовательности. Сначала ещё раз исключаю неправильную установку PEI, затем сравниваю карты, полученные в сопоставимых температурных условиях. Следом проверяю, нет ли направленного перекоса, для которого Sovol рекомендует QGL, и признаков непараллельности портала.
Если карта стала приемлемой, но первый слой остаётся неравномерным, следующая развилка — штатная Z-калибровка по руководству и проверенный профиль слайсера. Признаки избытка подачи дают основание проверить поток, проблемы формирования дорожек — скорость; однако каждую корректировку оценивают отдельно. Не нужно компенсировать механическую проблему сразу тремя настройками печати.
В инструкции производителя описано и механическое вмешательство в крепления стола, но без уверенности в конфигурации и понимания текущей геометрии я не рекомендую начинать с винтов. Если после прогрева до 65 °C и 30-минутной выдержки большой перепад высот сохраняется, передай в поддержку Sovol снимок Bed Mesh, описание симптома и условия измерения.
Контрольный список перед печатью
- Всегда проверить: PEI-пластина лежит правильно, не на позиционирующем упоре; профиль соответствует SV08, установленному соплу и материалу.
- При проблемах большой площади: прогреть стол до 65 °C, выдержать 30 минут и повторно оценить первый слой.
- Если Bed Mesh показывает больше 1 мм: переснять карту после температурной выдержки, сохранить результат для сравнения.
- Если карта наклонена по осям: проверить необходимость QGL и состояние портала.
- Если геометрия проверена, а дефекты остались: отдельно оценить штатную скорость, поток первого слоя и Z-hop; не превышать рекомендованный предел подъёма 1 мм.
- Только по руководству своей конфигурации: первоначальная Z-калибровка, запуск служебных процедур, правка стартового G-code и механические регулировки.
Мой главный ориентир — последовательность, в которой каждый следующий шаг отвечает на конкретный вопрос. Сначала пластина и тепловое состояние стола, затем Bed Mesh и при необходимости QGL, после этого настройки первого слоя. Результат считается проверенным не по одному удачному фрагменту дорожки, а по тому, исчез ли наблюдавшийся дефект на соответствующей области печати. Если значительный перекос сохраняется, лучше остановиться на диагностике и обратиться в поддержку, чем скрывать его случайными настройками.