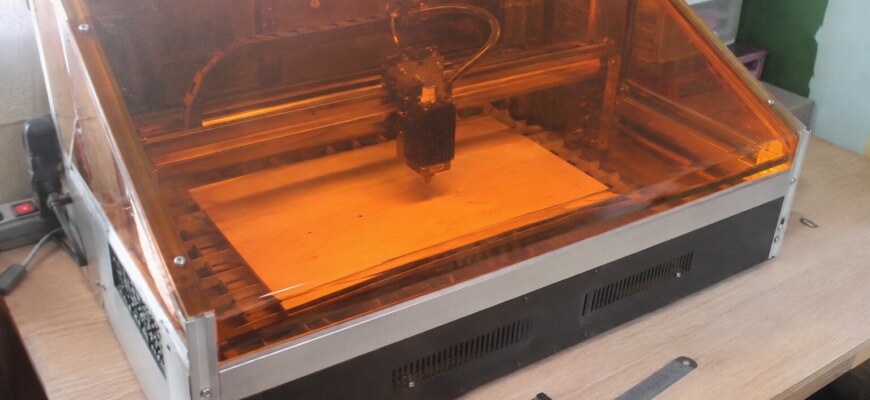
Настройка фокуса на лазерном станке начинается с определения правильного расстояния между оптикой и обрабатываемой поверхностью. Сначала нужно узнать предусмотренную производителем рабочую дистанцию, выставить высоту штатным способом, а затем проверить результат на пробном материале. Если линия получается широкой или размытой, стоит проверить фокус, прежде чем увеличивать мощность лазера.
Здесь есть тонкость: одинакового расстояния для всех станков не существует. Диодный гравер, CO2-станок и волоконный маркиратор используют разные оптические системы. Я предлагаю разобраться в их особенностях, а затем пройти универсальную процедуру проверки фокуса без случайного подбора параметров.
Как фокус влияет на гравировку и резку
Лазерный луч после фокусирующей оптики сужается до определённой области, где его пятно становится минимальным. Положение этой области относительно материала влияет на концентрацию энергии и геометрию следа.
Если поверхность расположена слишком высоко или слишком низко относительно фокальной плоскости, пятно может увеличиться. При одинаковых параметрах обработки энергия распределяется по большей площади, а результат меняется.
- При гравировке тонкие элементы могут потерять чёткость, а соседние линии — визуально сливаться.
- При резке может измениться ширина прорези и способность луча проходить материал.
- При маркировке контуры символов могут стать менее определёнными, а результат — неоднородным.
Но минимальное пятно не всегда означает лучший результат любой технологической операции. При резке толстого материала положение фокуса иногда выбирают с учётом глубины обработки и геометрии реза. Поэтому я разделяю две задачи: сначала нахожу воспроизводимое исходное положение фокуса, а затем подбираю режим обработки конкретного материала.
Фокусное расстояние и рабочая дистанция: в чём разница
Путаница между этими понятиями часто приводит к неправильной регулировке головки.
Фокусное расстояние — оптическая характеристика линзы или системы линз. В упрощённом представлении это расстояние от главной плоскости оптической системы до фокальной точки при соответствующих условиях прохождения света.
Рабочее расстояние — практически используемая дистанция от определённой производителем механической или оптической точки отсчёта до поверхности заготовки.
Например, у закрытого диодного модуля отсчёт может выполняться от нижней части корпуса или специальной опорной поверхности. У CO2-станка оператор нередко использует нижний край сопла, хотя сама линза находится выше. У волоконного маркиратора дистанция может задаваться относительно корпуса сканирующей головки или другой установленной производителем базы.
Поэтому нельзя взять указанное на линзе фокусное расстояние и автоматически считать его необходимым зазором между соплом и материалом. Это разные измерения.
Я рекомендую записывать не только найденное расстояние, но и точку, от которой оно измерялось. Запись без этого уточнения легко приводит к ошибке при следующей настройке.
Как определить предусмотренный способ фокусировки
Прежде чем двигать головку, нужно понять, какая оптическая система установлена и что именно разрешено регулировать.
| Тип лазера | Обычный способ настройки | Что проверить |
|---|---|---|
| Диодный | Шаблон высоты, перемещение модуля или регулировка предусмотренной конструкцией оптики | От какой поверхности измеряется зазор |
| CO2 | Изменение положения стола или головки относительно материала | Тип линзы и штатная рабочая дистанция |
| Волоконный | Перемещение рабочей поверхности или сканирующей головки по оси Z | Маркировочная линза и заданное рабочее расстояние |
Некоторые станки оснащены автоматической фокусировкой или датчиком высоты. Это не отменяет необходимости знать, как система определяет поверхность и какие ограничения есть у её измерительного механизма.
Первым делом я бы нашёл руководство именно к установленному лазерному модулю или оптической головке. Название станка само по себе не всегда определяет параметры линзы: комплектация может различаться.
Подготовка оборудования и безопасного теста
Фокусировка связана с работой опасного источника излучения. Даже короткий тест нельзя проводить с нарушением защитных требований производителя.
Перед регулировкой необходимо выполнить несколько условий:
- Ознакомиться с инструкцией оборудования и предусмотренным способом настройки высоты.
- Проверить исправность защитного кожуха, блокировок, аварийной остановки и других штатных средств защиты.
- Использовать предусмотренные для конкретного оборудования средства защиты глаз. Обычные затемнённые очки не заменяют лазерную защиту.
- Убрать из рабочей зоны посторонние и отражающие предметы.
- Подготовить ровную, устойчиво закреплённую заготовку из материала, который производитель разрешает обрабатывать.
- Обеспечить предусмотренные вытяжку, удаление дыма и противопожарные меры.
Если конструкция требует отключения питания перед механической регулировкой, её выполняют только после безопасной остановки оборудования. Нельзя открывать защитный корпус для наблюдения за лучом, отключать блокировки или пытаться оценить фокус незащищённым глазом.
Отдельно проверь состояние оптики доступным и разрешённым способом. Загрязнённое защитное стекло или линза способны ухудшить обработку даже при правильной высоте. Чистку выполняют только по регламенту производителя, без самовольной разборки оптических узлов.
Как настроить фокус на диодном лазерном гравере
У компактных диодных граверов настройка часто выполняется перемещением лазерного модуля по вертикали. Но встречаются системы с фиксированной оптикой, механической регулировкой линзы или автоматическим позиционированием.
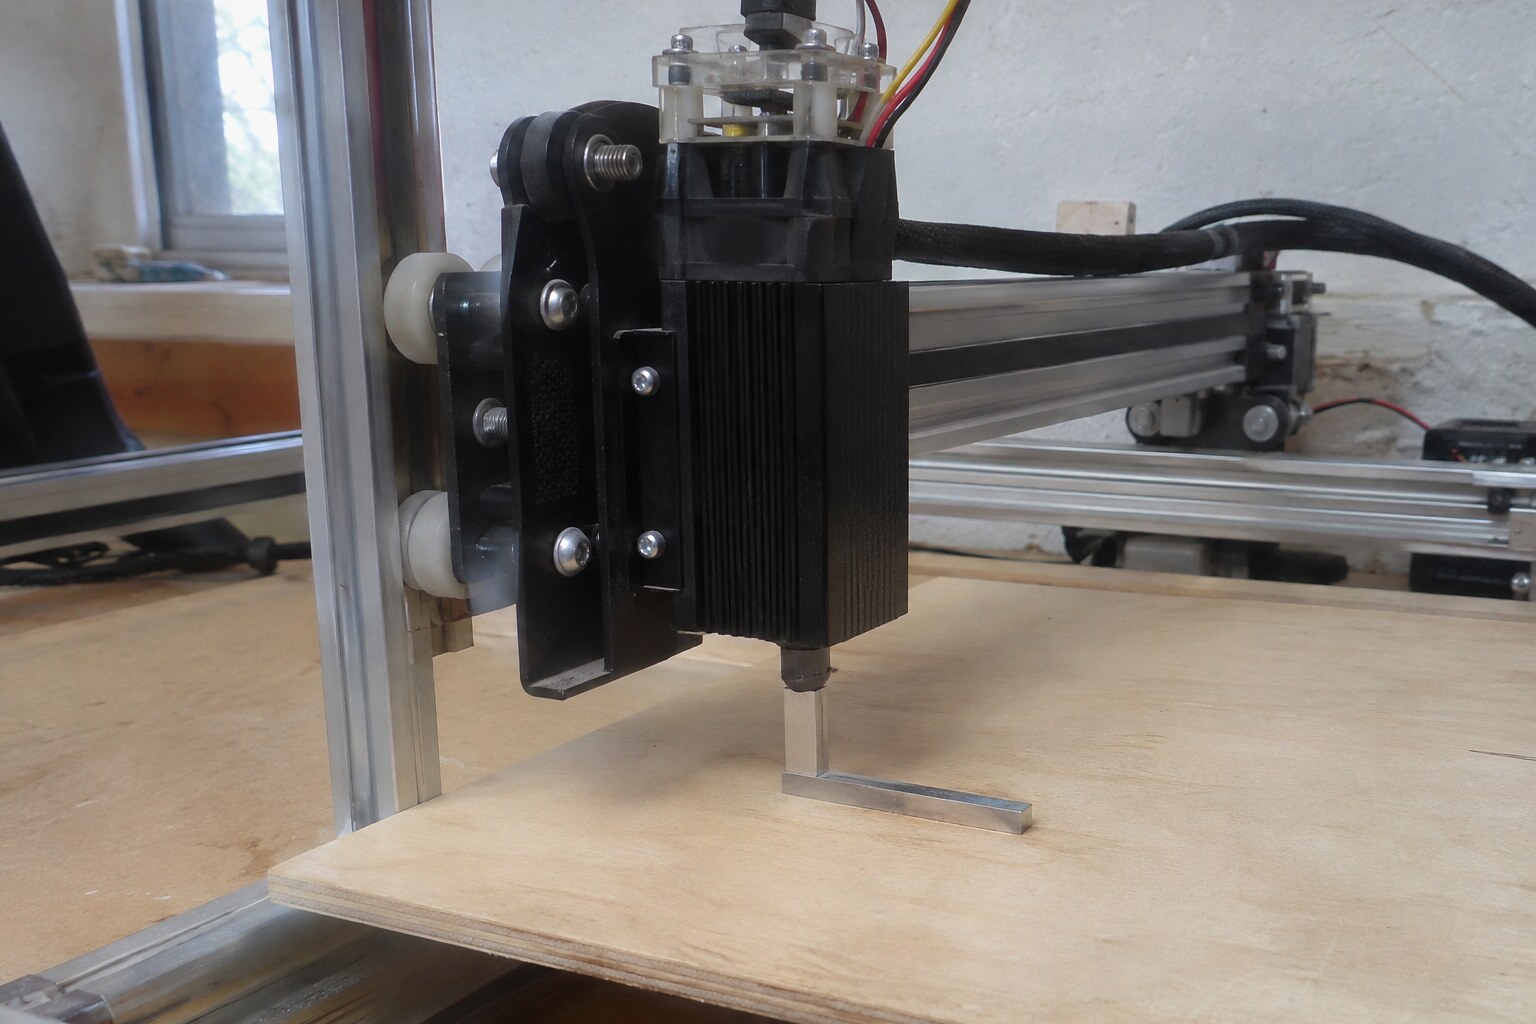
Использование штатного шаблона
Если производитель приложил металлическую пластину, мерный блок или другой установочный шаблон, начинать проще всего с него.
- Останови станок и переведи оборудование в состояние, предусмотренное инструкцией для регулировки.
- Установи материал на рабочую поверхность и надёжно зафиксируй его.
- Ослабь крепление регулируемого модуля, если такая операция предусмотрена конструкцией.
- Размести шаблон между указанной опорной точкой головки и поверхностью материала.
- Перемести модуль до положения, при котором шаблон устанавливается так, как требует инструкция.
- Зафиксируй крепление, убери шаблон и убедись, что головка не сместилась.
Шаблон задаёт исходное положение. Если он рассчитан на другую головку, применять его нельзя без подтверждения совместимости.
Если шаблона нет
Используй рабочее расстояние из документации установленного модуля. Измеряй его от обозначенной точки отсчёта, а не от произвольно выбранного выступа корпуса.
При регулируемой линзе следуй отдельной процедуре производителя: вращение оптического узла и перемещение всей головки не всегда взаимозаменяемы. Если конструкция не предусматривает самостоятельной регулировки оптики, разбирать её ради фокусировки не нужно.
После механической установки рекомендую выполнить короткий пробный рисунок в штатном защищённом режиме. Он позволит проверить фактическую чёткость, а не полагаться только на измерение линейкой.
Особенности фокусировки CO2-станка
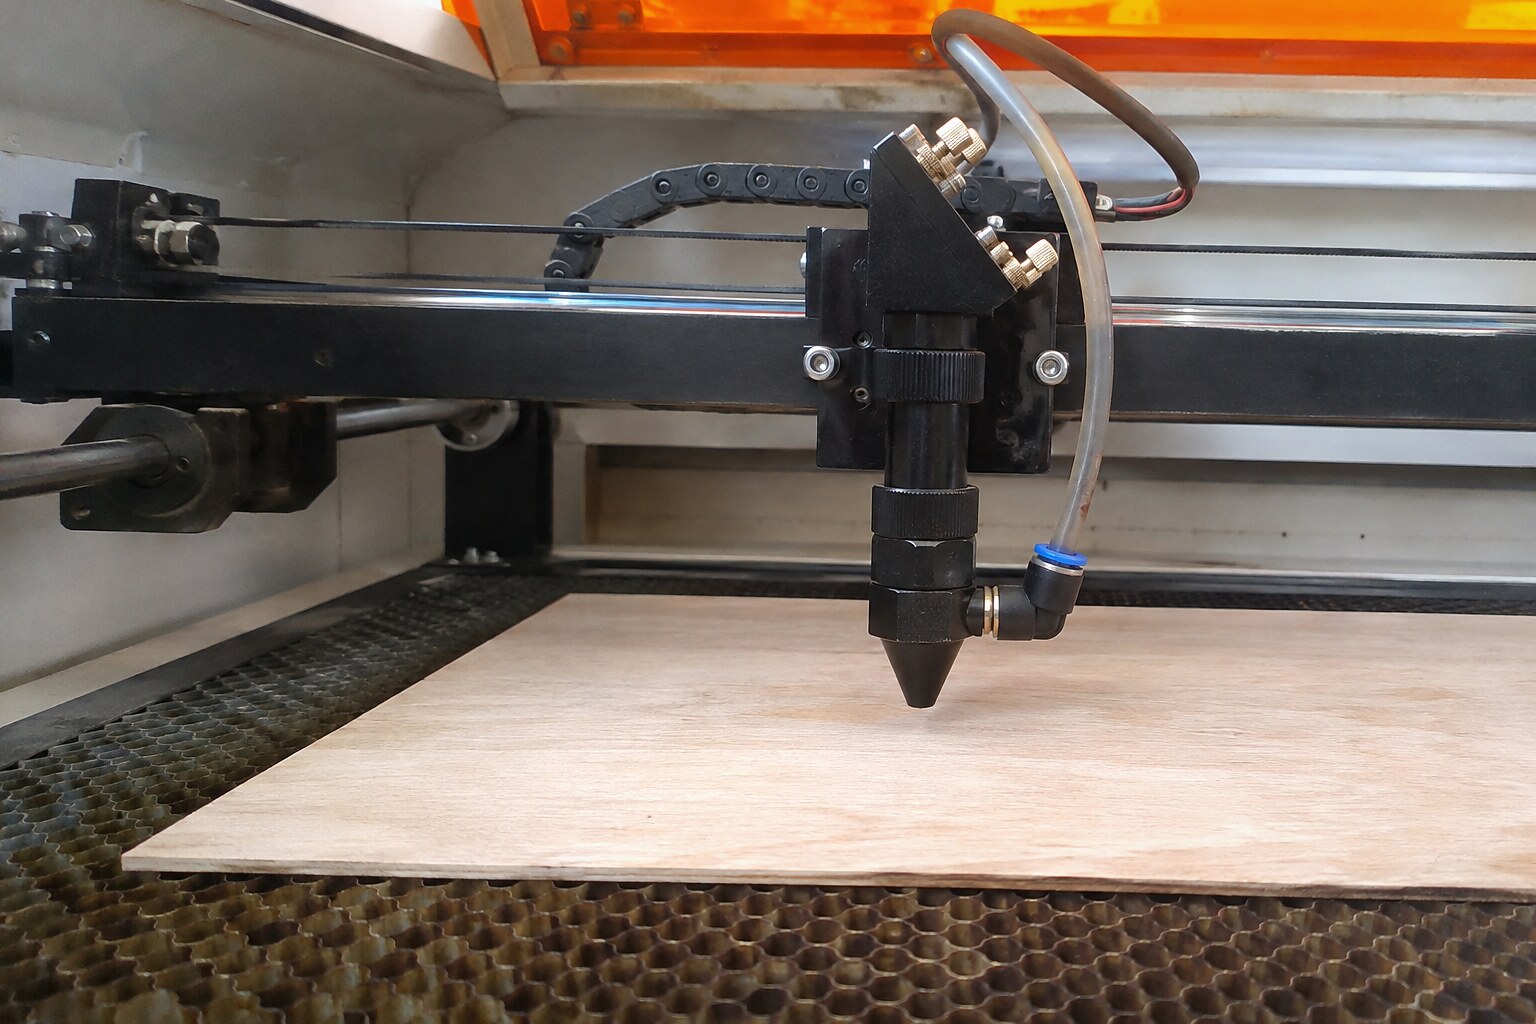
В CO2-станке луч обычно проходит через оптическую систему с зеркалами и фокусирующей линзой. Линза формирует сходящийся пучок, а сопло служит отдельным механическим элементом, связанным с подачей газа и конструкцией головки.
Именно поэтому расстояние от сопла до фанеры или другого материала нельзя приравнивать к фокусному расстоянию линзы.
Последовательность настройки обычно такая:
- Выяснить, какая фокусирующая линза установлена и какое положение поверхности для неё предусмотрено.
- Проверить, от какой точки головки производитель предлагает измерять рабочую дистанцию.
- Разместить материал горизонтально и исключить его качание.
- Выставить высоту стола или головки штатным способом.
- Проверить, что сопло не касается заготовки и перемещение по рабочему полю безопасно.
- Выполнить разрешённый пробный тест и оценить ширину следа.
При резке листовых материалов важно учитывать их фактическую толщину и возможную кривизну. Даже правильно настроенная головка не обеспечит одинаковую дистанцию на всей площади, если лист заметно выгнут.
Если после настройки сохраняется сильный подгар фанеры, причина может заключаться уже в параметрах обработки и обдуве. Эту отдельную задачу я предлагаю рассматривать по материалу о подгаре кромки фанеры при лазерной резке, не смешивая подбор режима с определением фокуса.
Как фокусируют волоконный лазерный маркиратор
Волоконные маркираторы со сканирующей головкой обычно используют оптику, рассчитанную на определённую рабочую плоскость. Положение этой плоскости зависит от установленной маркировочной линзы и оптической конфигурации.
Здесь не стоит ориентироваться на зазор сопла: у подобных систем сопла в привычном для CO2-резки смысле может вообще не быть.
Вместо этого выставляется высота детали или головки по оси Z. При наличии штатных указателей фокуса ими пользуются согласно инструкции. Например, предусмотренные конструкцией вспомогательные указатели могут помогать найти исходное положение поверхности, но их точность и порядок применения зависят от модели.
Практическая последовательность остаётся понятной: закрепить деталь, выставить рекомендованную высоту, провести безопасную серию одинаковых маркировок при небольших изменениях положения Z и сравнить результат.
Не следует переносить рабочую дистанцию с одной маркировочной линзы на другую. Замена линзы может изменить как требуемое положение детали, так и доступную область обработки.
Пошаговый тест фокуса на нескольких высотах
Самый полезный этап — сравнение одинаковых отметок при последовательном изменении высоты. Такая проверка помогает найти рабочее положение без попыток компенсировать ошибку фокуса мощностью.
Тест выполняют только в соответствии с разрешённой производителем процедурой и с полностью действующими защитными системами.
Порядок выполнения
- Выбери исходную высоту. Используй документацию или штатный шаблон. Не начинай с произвольного большого изменения положения головки.
- Подготовь пробный материал. Он должен быть совместим с оборудованием и подходить для наблюдения за получаемыми отметками.
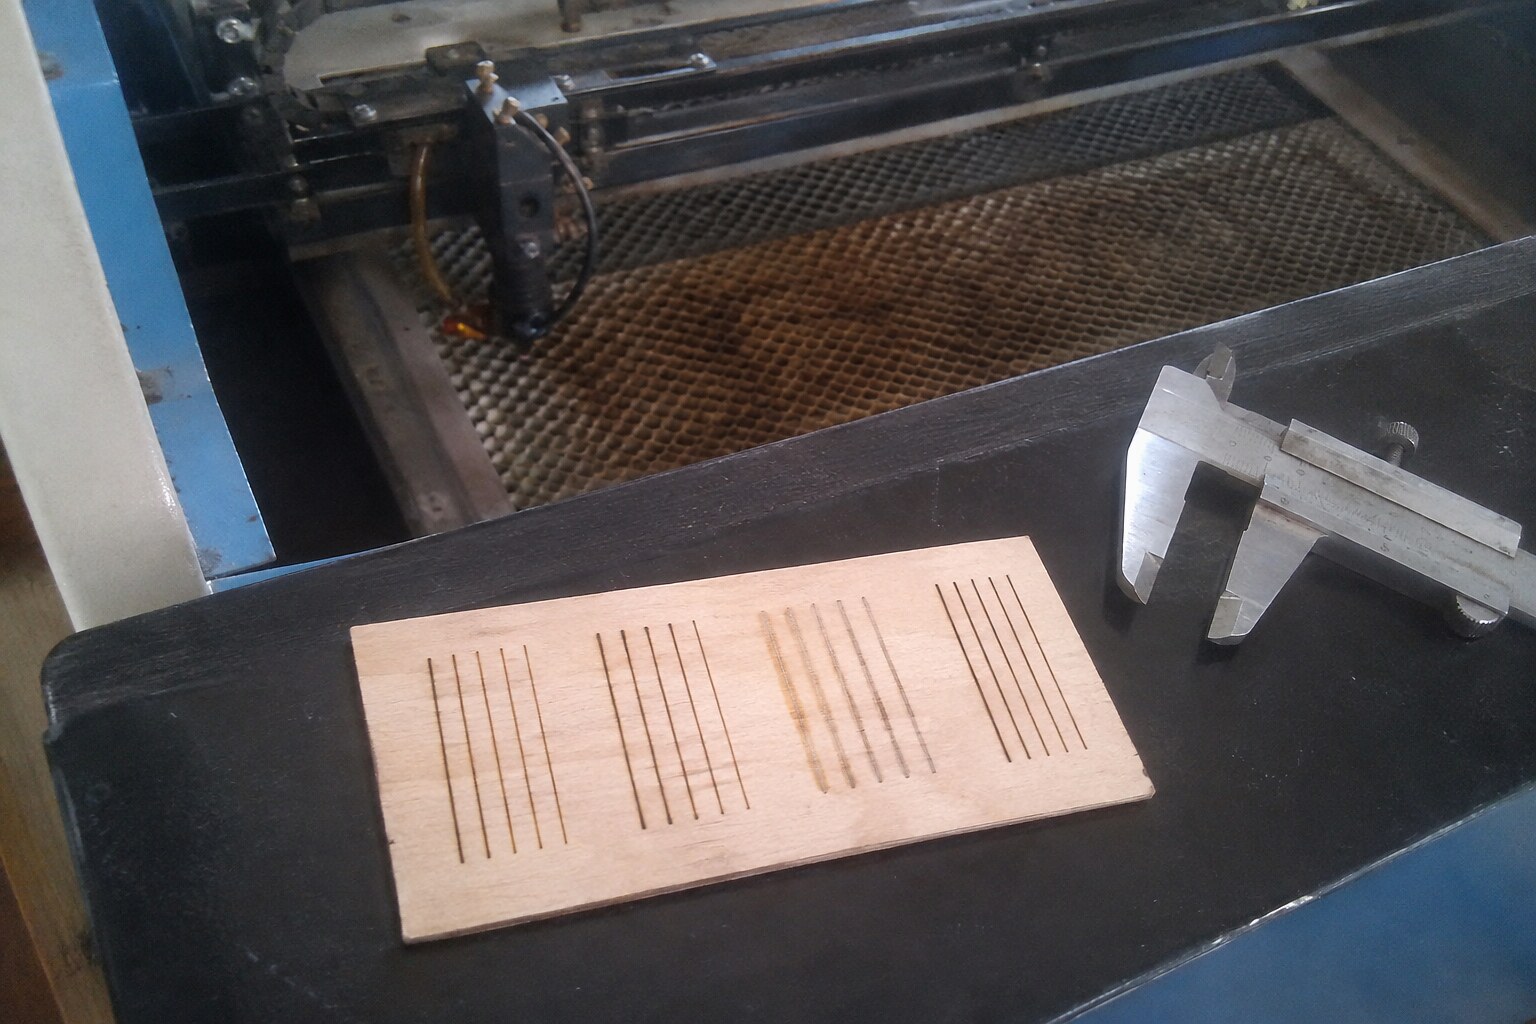
- Создай простой тест. Подойдут отдельные короткие прямые линии либо одинаковые небольшие геометрические элементы, размещённые с достаточным интервалом.
- Зафиксируй параметры. Для всей серии оставь неизменными мощность, скорость, частоту импульсов, если она регулируется, и другие параметры режима.
- Сделай первую отметку. Запиши высоту и расположение тестового элемента.
- Измени высоту небольшим безопасным шагом. Диапазон и величину изменения выбирай по инструкции и механическим возможностям конкретного станка.
- Повтори маркировку. Выполни несколько одинаковых элементов при разных высотах, не изменяя остальные условия.
- Сравни полученные линии. Найди положение, при котором след наиболее чёткий и соответствует задаче обработки.
Удобно вести таблицу: номер отметки, положение оси Z или измеренный зазор, визуальная оценка линии. Это позволяет вернуться к удачному положению и не искать его повторно.
Важно не путать два разных теста. В серии отдельных отметок высоту меняют между запусками при безопасной остановке. Специальный тест на наклонной поверхности возможен только тогда, когда его допускают конструкция станка и защитные требования. Нельзя импровизировать с наклонённой деталью, если она может столкнуться с головкой или нарушить безопасные условия обработки.
Как оценить результат и зафиксировать настройку
Для гравировки мелких деталей ориентируйся прежде всего на чёткость краёв и воспроизводимость тонких элементов. Сравнивать лучше линии одинаковой ориентации и одинаковой длины, созданные в одинаковых условиях.
Более тёмный след не обязательно означает более точную фокусировку. Его вид зависит также от материала, мощности, скорости и характера взаимодействия излучения с поверхностью.
Если две соседние высоты дают практически одинаковую чёткость, не нужно делать вид, что одна из них безусловно правильная. Можно провести дополнительную серию с меньшим допустимым шагом, если это действительно важно для задачи.
Для резки оценка сложнее: положение минимального пятна на поверхности не всегда является оптимальным положением фокуса внутри материала. Сначала определяют базовую фокусировку, затем отдельно проверяют качество реза и допустимые технологические настройки.
Найденное значение полезно зафиксировать вместе с названием модуля, типом линзы, точкой отсчёта и используемым материалом. Если оборудование имеет предусмотренную функцию сохранения позиции, можно воспользоваться ею по инструкции.
Типичные проблемы при неправильной фокусировке
Когда результат неожиданно ухудшается, я предлагаю не менять сразу все параметры. Сначала посмотри на характер дефекта: он нередко помогает выбрать направление проверки.
| Симптом | Возможная причина | Что проверить |
|---|---|---|
| Широкая, нечёткая линия | Поверхность вне фокальной плоскости | Рабочую дистанцию и штатную настройку высоты |
| Линия чёткая в одной части заготовки и размытая в другой | Неровный материал, наклон стола или изменение высоты | Плоскостность заготовки и положение рабочей поверхности |
| Гравировка слабая при правильном зазоре | Неподходящие параметры обработки или загрязнение оптики | Состояние доступных оптических поверхностей и настройки режима |
| Рез слишком широкий | Отклонение от фокуса либо особенности выбранного режима | Фокусировку и затем параметры резки |
| След неодинаков при повторных запусках | Смещение головки, слабая фиксация материала или нестабильное положение | Крепления и повторяемость установки |
| После замены линзы прежняя высота не подходит | Изменение оптической конфигурации | Документацию новой линзы и рабочую дистанцию |
Эти симптомы не позволяют поставить точный диагноз только по внешнему виду. Например, широкая линия может получаться и из-за чрезмерного теплового воздействия на материал. Поэтому полезно сравнить несколько высот при фиксированных параметрах, а уже затем переходить к настройке режима.
Когда фокус нужно проверять повторно
Правильно найденное расстояние не обязательно требуется подбирать заново перед каждой одинаковой операцией. Однако повторная проверка разумна, когда меняются условия, влияющие на положение поверхности или оптической системы.
- Установлен материал другой толщины или заметно иной геометрии.
- Перемещалась либо снималась лазерная головка.
- Заменена фокусирующая или маркировочная линза.
- Изменено положение рабочего стола или оси Z.
- Проводилось обслуживание, способное повлиять на оптическую настройку.
- Появилось неожиданное ухудшение чёткости при ранее подходивших параметрах.
При обработке партии заготовок разной высоты отдельное внимание стоит уделить повторяемости установки каждой детали. Правильное значение фокуса мало поможет, если поверхность при очередной загрузке оказывается в другом положении.
Если результаты резко изменились без очевидной причины, а штатная регулировка не помогает, не стоит пытаться компенсировать проблему разборкой оптики или повышением мощности. Лучше остановить работу и обратиться к диагностике, предусмотренной изготовителем оборудования.
Контрольный список перед рабочим запуском
Перед переходом от пробных линий к основной работе я использую простую логическую проверку. Она помогает отделить готовность оборудования от субъективного впечатления, что гравировка вроде бы стала лучше.
- Определён тип лазера и установленной фокусирующей системы.
- Рабочее расстояние взято из инструкции или уточнено допустимым тестом.
- Понятно, от какой точки выполняется измерение.
- Материал установлен ровно и надёжно закреплён.
- Оптика проверена разрешённым способом.
- Штатная защита, блокировки, вытяжка и противопожарные средства готовы к работе.
- Пробные линии выполнены при неизменных параметрах обработки.
- Выбранная высота дала подходящую чёткость и повторяемость.
- Найденное положение записано или сохранено штатным способом.
- Проверено отсутствие препятствий для безопасного перемещения головки.
Итог. Универсален не конкретный зазор, а порядок действий: установить исходную рабочую дистанцию по документации, проверить её на пробной серии одинаковых отметок и зафиксировать удачное положение. Для диодного, CO2- и волоконного лазера механика настройки различается, поэтому переносить расстояния между ними нельзя.
Я бы не пытался получить идеальный результат одной регулировкой. Фокус отвечает за геометрию и концентрацию луча, а качество готовой гравировки или резки зависит ещё от материала и режима обработки. Когда эти задачи разделены, находить причину дефекта гораздо проще.