брак печати
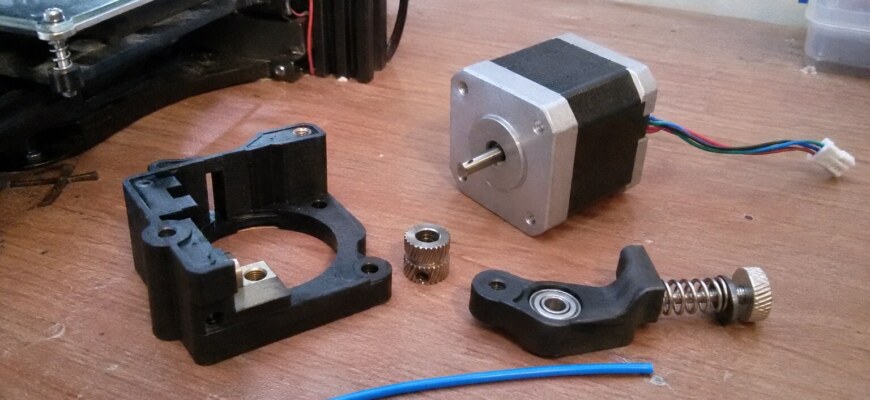
Из чего состоит механизм подачи FDM-принтера, как мотор и шестерни перемещают филамент, где начинается хотэнд и как безопасно найти участок сбоя.

Находим участок сопротивления в тракте MINI+, различаем частичный засор и застрявший конец нити и не лечим щелчки случайным усилением прижима.

Разделяем сообщение датчика, неподачу при штатной загрузке и срыв возле стола. Проверяем путь нити и сохраняем наблюдения до решения об обслуживании.

Не тот цвет целой области, примесь после смены и отсутствие пластика — разные симптомы. Проверяем назначения IFS, загрузку и условия автоподачи на AD5X.

Если цветные области U1 не совпадают, сначала раздели координатное смещение, нити и ошибки подачи. Проверяем условия для калибровки головок.

Разделяем недоступное сопло, остановку подачи AMS и дефект после смены материала. Для каждого симптома — своя первая проверка без случайных настроек.

Неровные стенки, пропуски слоёв, смещение и наплывы могут иметь разные причины. Разбираемся, как по внешнему виду детали отделить проблемы подачи пластика

Привет, я Папа Карло. Если PLA на Elegoo печатается нервно, я бы начинал не с хаотичных тестов, а с понятной базы: сопло 205–215 °C, стол 50–60 °C, первый

Привет, я Папа Карло. Если на Elegoo первый слой то липнет намертво, то отрывается на ровном месте, обычно виноваты не “капризы принтера”, а вполне конкретная

Привет. Если у принтера Elegoo пропала нормальная подача, появились щелчки, филамент стачивается в пыль или пластик идёт рывками, чаще всего смотреть нужно

Привет, на связи Папа Карло. Если у вас Elegoo Neptune или Centauri, то в девяти случаях из десяти начинать стоит с 0.4 мм, а первым полезным вторым номером я бы держал 0.

Если на Elegoo модель стартует криво, проблема чаще всего не в пластике, а в связке из четырёх вещей: механика, параллельность портала, корректный Z-offset