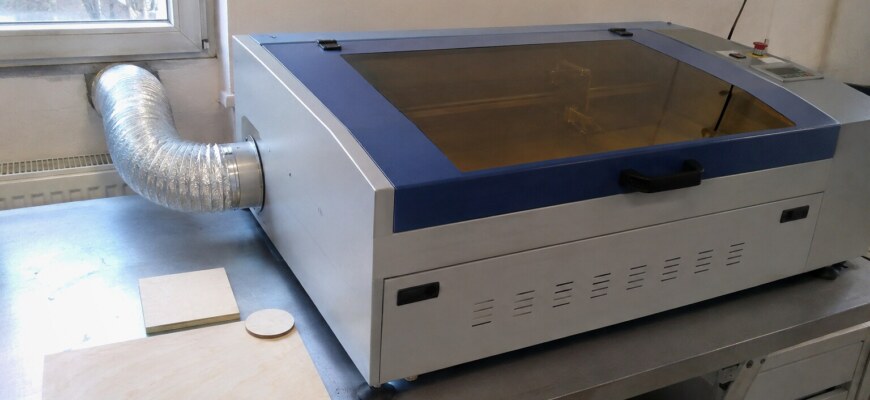
Настройка лазерного станка начинается не с подбора мощности. Сначала нужно определить тип оборудования и проверить его готовность по руководству, затем убедиться в исправности механики и защитных систем, подготовить макет, выставить рабочую область и фокус, а только после этого запускать пробную обработку на разрешённом материале. Я предлагаю идти именно в таком порядке: так проще отличить ошибку в файле от проблемы с позиционированием или параметрами, не трогая заводские регулировки без необходимости.
Ниже — общий маршрут для гравировки и резки. Он помогает понять, что проверить самому, а где остановиться и открыть инструкцию конкретной модели. Универсальных значений скорости, мощности, охлаждения и фокусного расстояния здесь не будет: переносить их между разными лазерами опасно и технически бессмысленно.
Что входит в настройку лазерного станка
Настройка охватывает разные операции: от режима гравировки до состояния механики и оптики. Я разделяю её на четыре части, чтобы не менять параметры вслепую.
- Механика: состояние рабочего поля, крепление заготовки, движение осей и отсутствие видимых помех.
- Оптика: установленный производителем способ фокусировки, состояние доступных для штатного осмотра элементов, особенности направления луча.
- Управление: совместимость программы и контроллера, масштаб, координаты, порядок выполнения операций.
- Технологический режим: назначение слоя, мощность, скорость, число проходов и предусмотренные вспомогательные функции.
Осмотр рабочего места, файла и размещения задания относится к обычной подготовке. Юстировка зеркал, вскрытие источника и сервисное обслуживание требуют процедур производителя и соответствующей квалификации. Защитные блокировки изменять нельзя.
Определи тип лазера до выбора программы и материала
Название «лазерный станок» ничего не говорит о том, как формируется и доставляется луч. Тип источника влияет на область применения, конструкцию, системы обслуживания и допустимые материалы. Даже два аппарата одного типа могут иметь разные контроллеры, защитные кожухи и способы установки фокуса.
| Тип | Что учитывать при подготовке | Почему нельзя копировать режимы |
|---|---|---|
| Диодный | Конструкция головки, штатная защита, способ задания фокуса и возможности обработки материалов | Результат зависит от конкретного модуля, оптики и конструкции станка |
| CO₂ | Оптический тракт, вытяжка, а также охлаждение и подача воздуха, если они предусмотрены моделью | Состояние оптики и особенности вспомогательных систем меняют условия обработки |
| Волоконный | Назначение маркировочной головки, рабочая зона, объектив и совместимый контроллер | Режимы маркировки и система сканирования отличаются от перемещения портала |
Сначала найди точную модель станка и источника, версию контроллера, комплектную документацию и список разрешённых материалов. Если неизвестна модель или нет доступа к руководству, на этом этапе я бы остановился: предполагать состав вспомогательных систем и безопасный порядок включения нельзя.
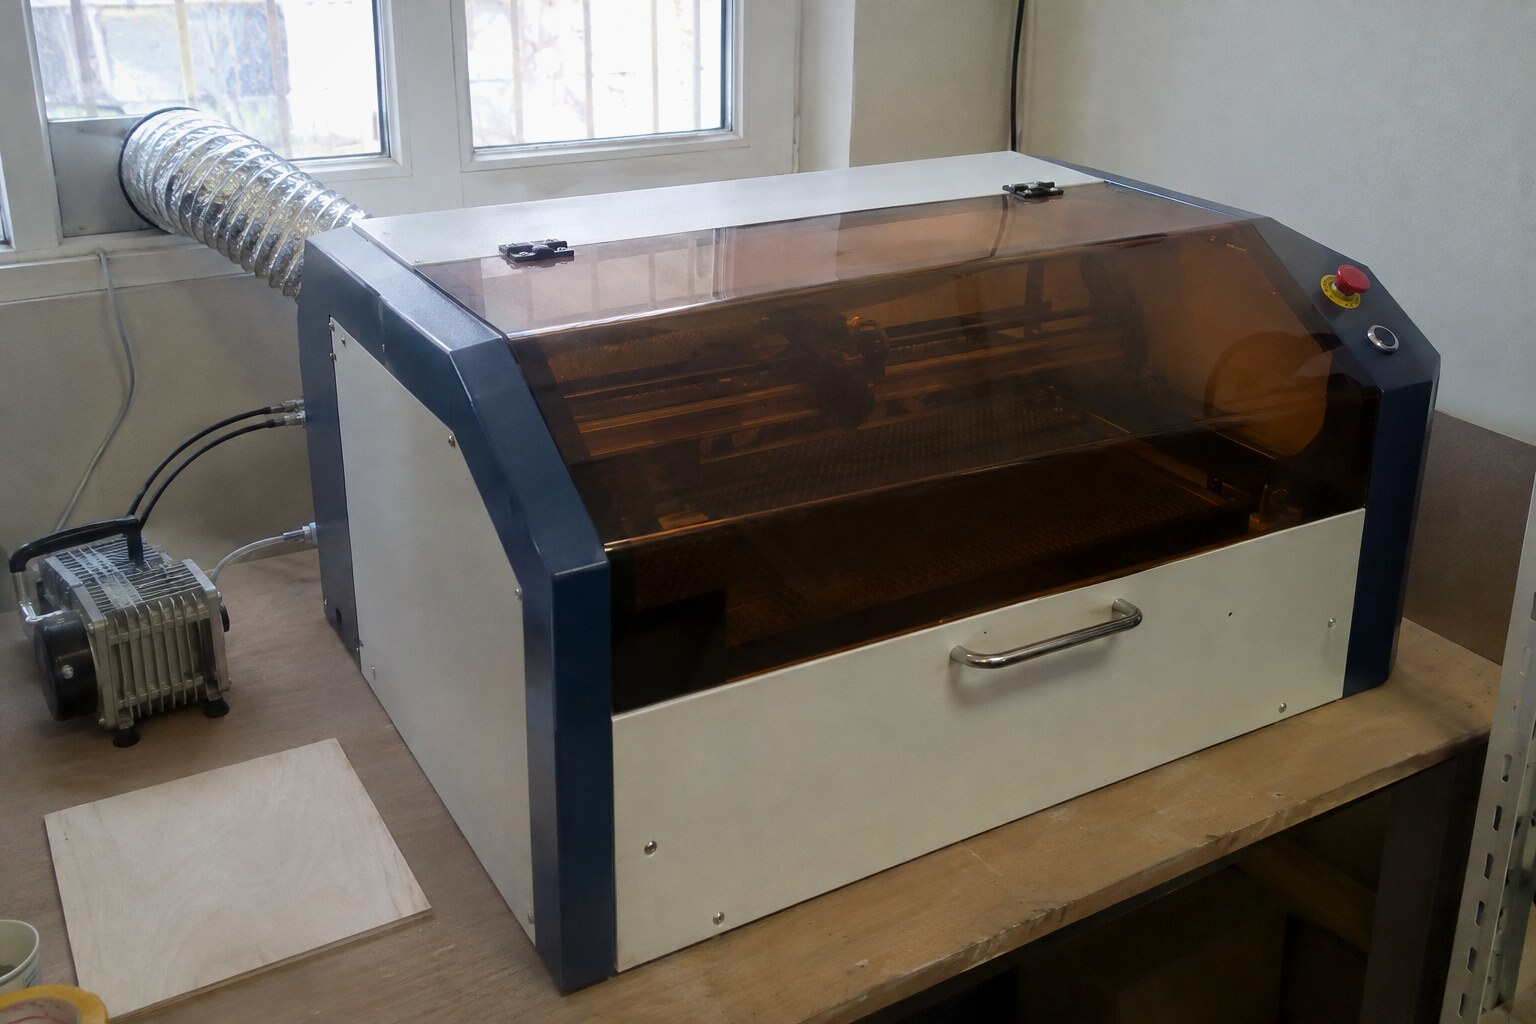
Подготовка: рабочее место и защитные системы
Перед работой осмотри станок по инструкции. При доступе к механике соблюдай требования отключения питания и предотвращения случайного запуска. Лазерное излучение опасно для глаз и кожи; обработка материалов может сопровождаться вредными выделениями и возгоранием.
- Сверь комплектность и подключение узлов с паспортом: кожухи, кабели, опоры, предусмотренные вспомогательные устройства.
- Проверь, что защитные ограждения, крышки, штатные блокировки и аварийная остановка находятся в предусмотренном состоянии. Не изменяй и не отключай их.
- Убедись, что вытяжка и организация отвода продуктов обработки соответствуют инструкции и материалу. Обычная открытая форточка не заменяет предусмотренную систему.
- Если модель требует охлаждения либо воздушной поддержки, проверь их готовность только штатными способами и по указанным производителем критериям.
- Подготовь разрешённую заготовку и безопасное рабочее пространство. Не используй материал с неизвестным составом или покрытием.
При сомнениях в защите, вытяжке или составе заготовки пробу не проводят. Индивидуальную защиту подбирают по документации для конкретного оборудования; надпись «для лазера» на очках сама по себе ничего не гарантирует.
Механика: осмотр без вмешательства в заводские регулировки
На портальном станке осмотри направляющие, приводы и крепление детали: нет ли помех перемещению, повреждений и загрязнений. Не меняй заводские регулировки по результатам одного визуального осмотра.
Если разрешено штатное тестовое перемещение без излучения, оцени отсутствие заеданий, необычного шума и ошибок. Руками двигай оси только при прямом разрешении производителя.
Для станка со сканирующей головкой принципы осмотра иные: там может не быть привычного портала с осями по рабочему полю. Если геометрия заметно нарушена, движение нестабильно либо датчики положения работают неправильно, я бы не пытался компенсировать это масштабом макета. Нужна диагностика по сервисной процедуре.
Связь с программой и подготовка макета
Следующий шаг — проверить, что программа действительно поддерживает контроллер станка и выбранный тип задания. Совпадение разъёма подключения ещё не означает совместимость команд. Используй программное обеспечение, драйверы и способ передачи файлов, рекомендованные для модели; при ошибках связи сначала выясни их причину, а не запускай обработку повторно наугад.
В макете проверь единицы измерения, масштаб, реальные габариты рисунка и наличие лишних объектов за пределами рабочей области. Замкнут ли контур, нет ли наложенных линий, как распределены слои для гравировки и резки — всё это влияет на результат независимо от мощности источника. Если станок поддерживает раздельные операции, укажи их назначение так, как требует программа.
Подробности подготовки геометрии я вынес бы в отдельное чтение: подготовка макетов и файлов для лазера. При выборе среды управления пригодится материал о программах для работы со станком. Здесь достаточно принципа: сначала корректный файл и понятное соответствие слоёв, потом технологические режимы.
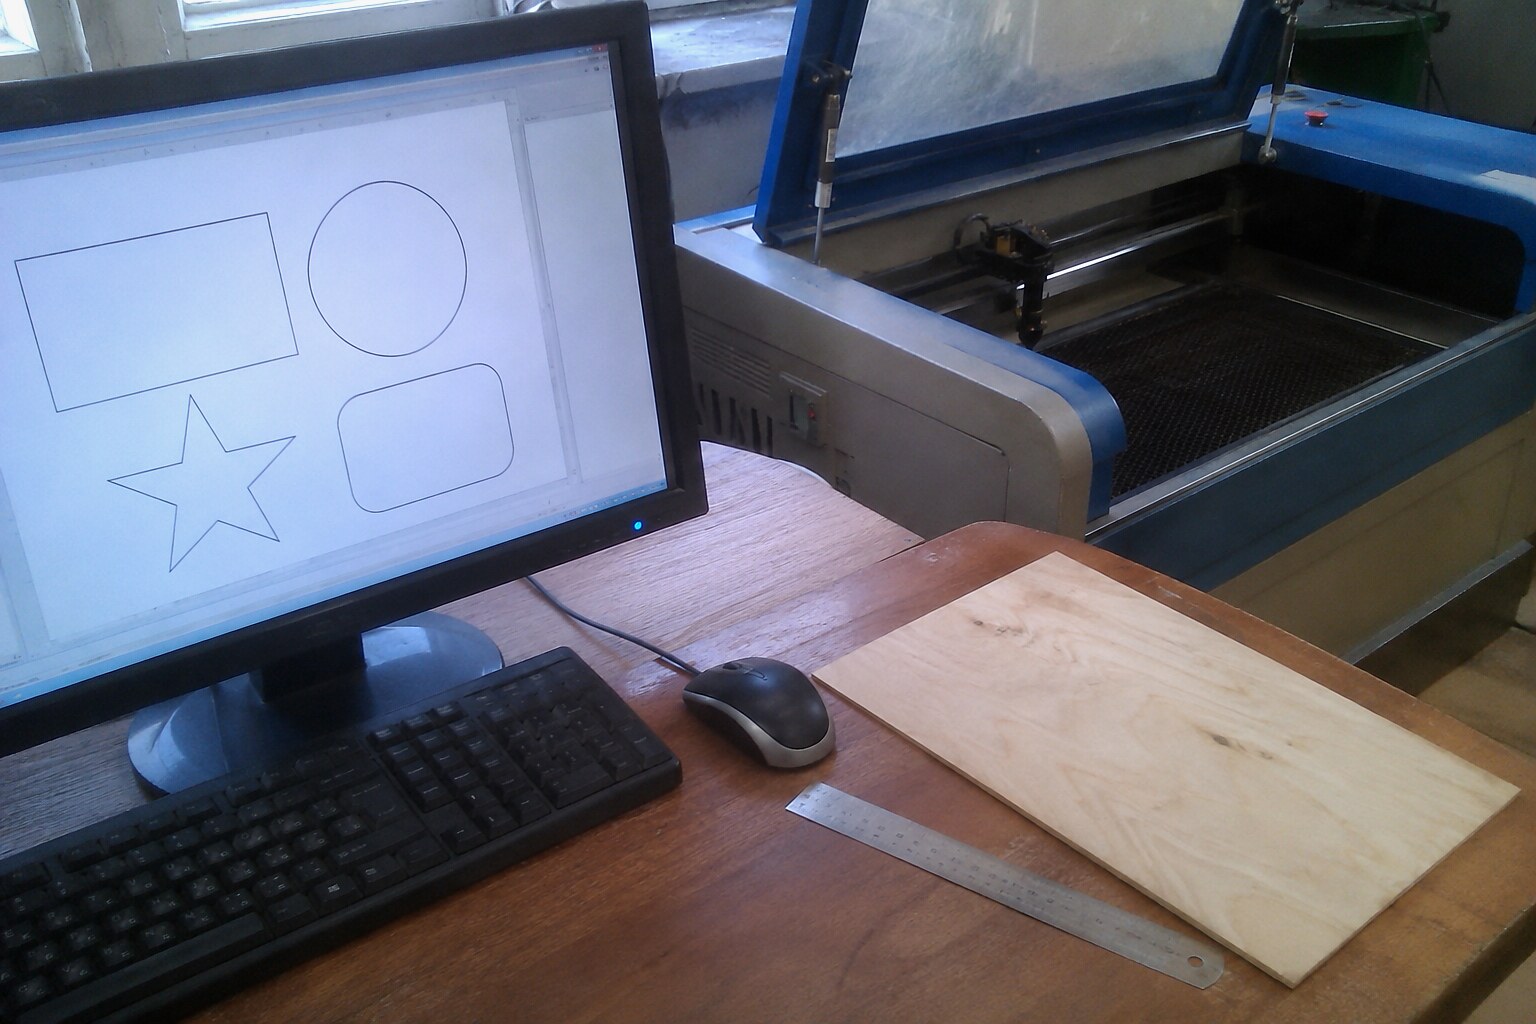
Рабочий ноль, размещение детали и границы задания
Одна из самых обидных ошибок — безупречно подготовленный рисунок, который станок собирается выполнить мимо заготовки. Причина обычно в несовпадении координат. Машинное начало задаётся системой управления и конструкцией оборудования; рабочий ноль или точка привязки задания определяется выбранным режимом программы. Эти понятия нельзя автоматически считать одной точкой.
- Узнай по руководству, как контроллер задаёт начало координат: от машинной системы, выбранного угла, центра или текущей позиции.
- Размести и надёжно закрепи деталь подходящим для станка способом, не перекрывая необходимые рабочие зоны.
- Сопоставь размер рисунка с доступным полем и действительным положением заготовки.
- Воспользуйся штатным предварительным просмотром границ или траектории без излучения, если такой режим предусмотрен и безопасно описан в руководстве.
- Если контур выходит за заготовку либо приближается к запрещённой области, исправь размещение и заново проверь рамку задания.
Фокусировка: что проверить, не вмешиваясь в оптику
Фокус влияет на размер пятна и распределение энергии на поверхности. Поэтому недостаточно выбрать подходящую скорость: если рабочая поверхность находится не там, где предусмотрено оптической системой, линия может стать шире, а обработка — неравномерной.
У разных станков высоту устанавливают разными штатными приспособлениями или автоматизированными механизмами. Сверь способ с руководством, проверь положение и ровность заготовки, а также выбранную конфигурацию объектива или головки. Для некоторых задач важны перепады высоты по всей поверхности детали, а не только точка в её центре.
Подробную тему разумно продолжить в материале о настройке фокуса лазерного станка. Но фокусировка и юстировка — не одно и то же. Юстировка зеркал и элементов оптического тракта относится к специальным процедурам, которые выполняют исключительно по документации конкретного оборудования. Не проверяй направление луча при открытых ограждениях и не пытайся добиться результата отключением защиты.
Откуда брать мощность, скорость и число проходов
К технологическому режиму переходи после проверки станка, макета и позиционирования. Начальные значения бери из руководства или документированного профиля для этой конфигурации и материала.
- Мощность связана с подачей энергии, но способ её задания зависит от контроллера и источника.
- Скорость влияет на время воздействия; изменение скорости без учёта остального режима меняет характер обработки.
- Число проходов определяет, сколько раз повторяется операция, если такой режим предусмотрен.
- Шаг заполнения и направление проходов важны при гравировке площадей и зависят от программы и оптики.
- Подача воздуха и другие вспомогательные функции применяются только в предусмотренной производителем конфигурации.
Не переноси готовый профиль только потому, что материал называется одинаково. Различаются толщина, плотность, состав покрытия, оптические свойства, состояние поверхности и способ крепления. Даже одна модель станка после замены головки либо объектива может потребовать других документированных исходных настроек.
Если работаешь с фанерой, уместно отдельно разобраться в особенностях лазерной обработки фанеры и подборе режимов для фанерных заготовок. Здесь я не буду повторять частные рецепты: важнее понять, какие сведения проверить перед выбором профиля.
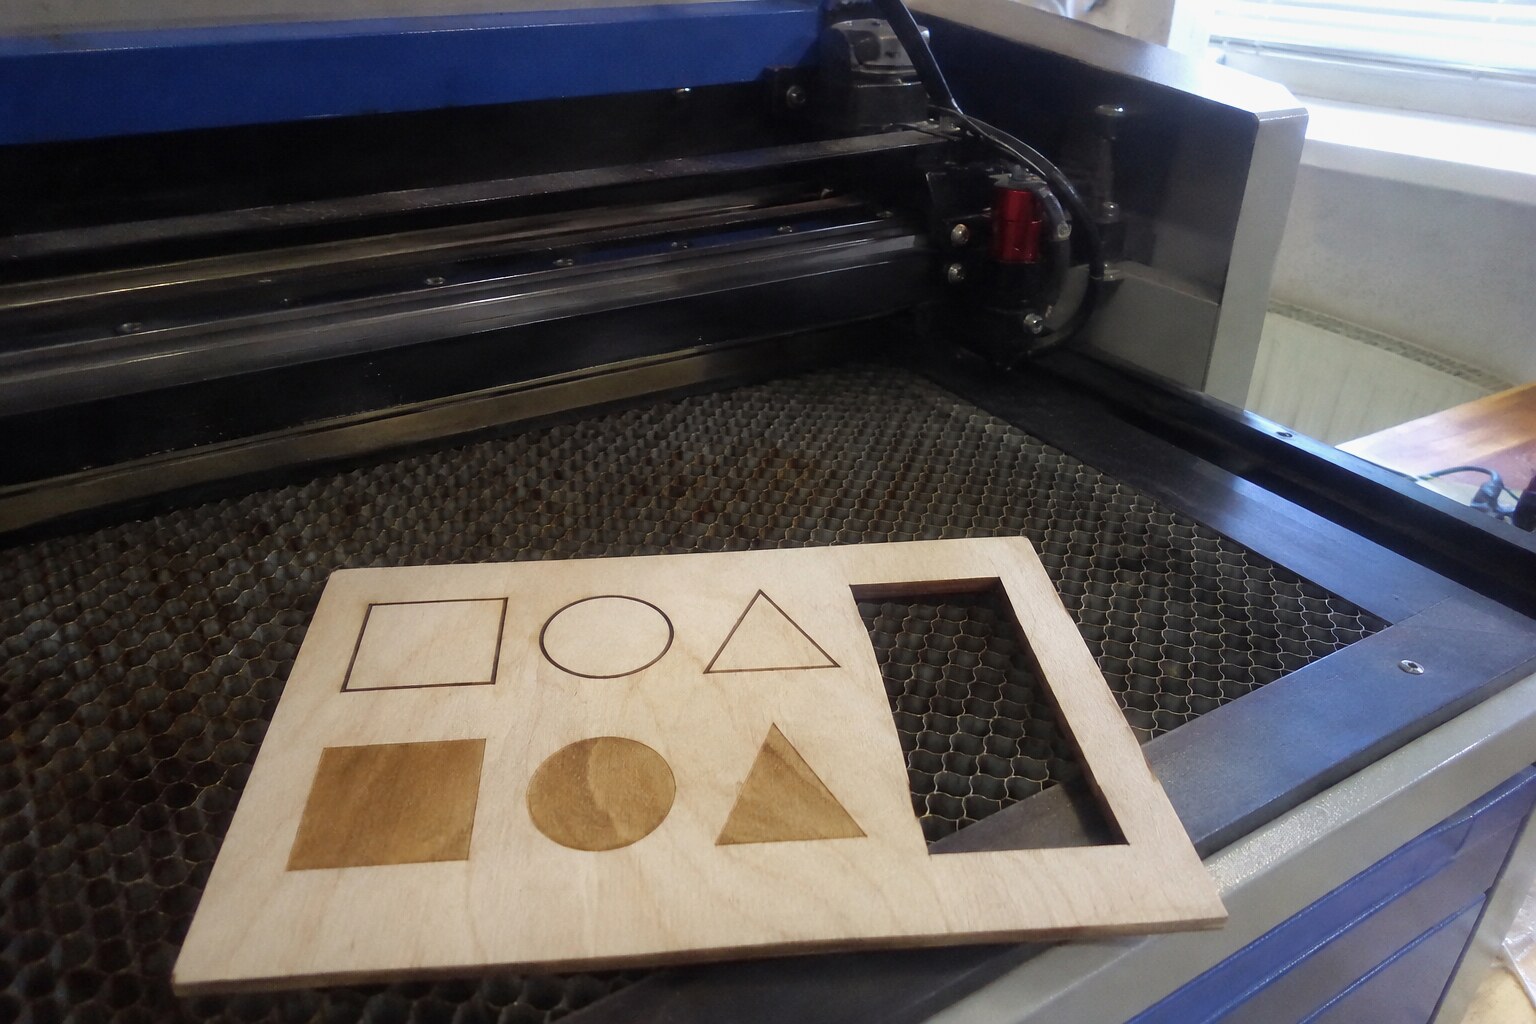
Пробная обработка: как оценивать результат
Первую обработку лучше рассматривать как проверку всей цепочки: задание, размещение, фокус, совместимость материала и исходный профиль. Выбирай небольшой неответственный образец того же разрешённого материала; его подготовка и крепление должны соответствовать инструкции. Пробу начинают только при полностью готовых защитных и вспомогательных системах, в предусмотренном закрытом режиме, с постоянным наблюдением оператора.
Сначала убедись, что ожидаемая область обработки совпадает с заготовкой. Затем запусти предусмотренное тестовое задание с документированными исходными параметрами. После завершения и разрешённого открытия камеры посмотри на геометрию, читаемость элементов, однородность рисунка и состояние кромки. Для резки отдельно проверь, выполнено ли разделение материала и не образовались ли недопустимые следы нагрева.
Если результат отличается от нужного, меняй за один цикл только один допустимый параметр и записывай, что именно изменено. Тогда видно, связан ли эффект со скоростью, фокусом, файлом или закреплением. Если станок ведёт себя необычно, появляется сильный дым, признаки возгорания либо сбой защиты, прекращай работу штатным безопасным способом и устраняй причину до следующего запуска.
Типичные ошибки: с чего искать причину
При неудачной пробе хочется сразу прибавить мощность. Я бы сначала сопоставил внешний признак с возможными причинами: часть дефектов вообще не лечится изменением энергии. Ниже — ориентиры для проверки, а не диагноз по фотографии.
| Что видно | Что проверить прежде всего | Чего не делать |
|---|---|---|
| Слабая или едва заметная гравировка | Материал и профиль, назначение слоя, правильность фокуса и доступность штатного режима | Не повышать мощность, пока не исключена ошибка задания |
| Рез не проходит материал | Разрешён ли материал и его толщина, корректен ли режим, ровно ли лежит заготовка, предусмотрена ли подача воздуха | Не добавлять проходы наугад и не оставлять станок без наблюдения |
| Разная глубина или ширина линий по полю | Плоскостность и крепление заготовки, геометрию задания, фокус и сообщения диагностики | Не регулировать зеркала и механические узлы без сервисной процедуры |
| Рисунок смещён или обрезан | Рабочий ноль, систему координат, масштаб и рамку обработки | Не компенсировать смещение случайным изменением размеров макета |
Если ошибка повторяется после пользовательских проверок, останови работу и передай специалисту описание симптомов, выбранного режима и выполненных проверок.
Контроль готовности и запись рабочего профиля
Перед полноценным заданием я прошёл бы по короткому контрольному списку. Каждый пункт должен иметь однозначный ответ, иначе возвращаемся к соответствующему этапу:
- Тип, модель, контроллер и инструкция определены.
- Разрешённый материал выбран, его состав известен.
- Защита, вытяжка и требуемые вспомогательные системы готовы по руководству.
- Механика прошла разрешённые осмотры и проверки движения без признаков неисправности.
- Макет имеет правильный размер, слои и назначение операций.
- Рабочий ноль и границы задания совпадают с расположением детали.
- Фокус выставлен штатным способом, сервисная юстировка не требуется.
- Исходный профиль взят из применимой документации, пробная работа оценена.
После удовлетворительной пробы сохрани вместе с файлом модель и конфигурацию станка, материал, его существенные характеристики, применённый профиль, параметры операций и замечания по результату. Так повторная работа начинается с понятного проверенного набора условий. Но такая запись не превращается в универсальную настройку для другого оборудования или другой партии материала.
Итог: разумная настройка лазерного станка идёт от идентификации оборудования и безопасности к геометрии задания, фокусу и лишь затем к режиму обработки. Если проверка упирается в защитные устройства, оптическую юстировку или неисправность механики, продолжать подбор параметров бессмысленно: нужен порядок действий из руководства именно твоей модели.