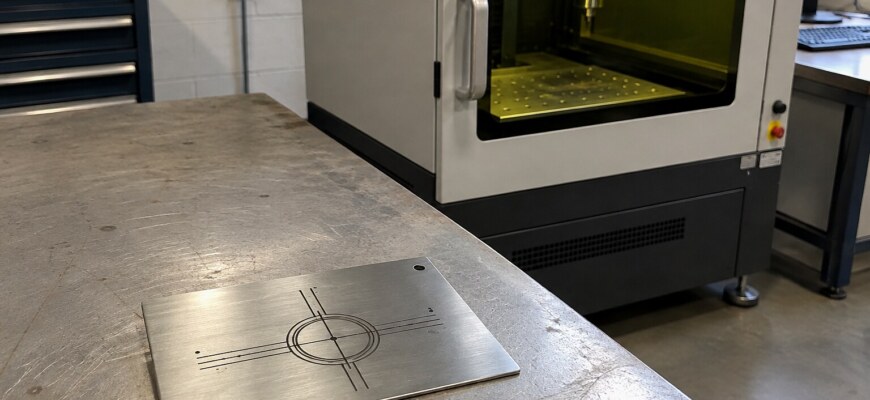
Лазерная гравировка на металле позволяет наносить надписи, изображения и технические обозначения за счёт локального воздействия лазерного луча на поверхность. Но результат бывает разным: металл может изменить цвет, лишиться покрытия или получить настоящее углубление. Я предлагаю сначала разобраться именно с этими различиями. Тогда станет понятнее, какое оборудование подходит для задачи, почему одинаковые настройки дают разный эффект и как не испортить готовую деталь.
Главное правило простое: тёмная надпись ещё не означает, что из металла удалён материал. И наоборот, заметное углубление необязательно будет самым контрастным. Способ нанесения нужно выбирать по тому, что требуется от готовой поверхности: читаемость, сохранение геометрии, устойчивость обозначения или определённый внешний вид.
Как лазер воздействует на металлическую поверхность
Лазер направляет энергию в небольшую область поверхности. Часть излучения отражается, а часть поглощается материалом. Поглощённая энергия вызывает нагрев и, в зависимости от условий обработки, изменение структуры поверхностного слоя, плавление, испарение или выброс материала.
Движение луча по заданной траектории формирует линии, символы и изображения. При этом результат определяется не одной мощностью. Имеют значение длина волны излучения, длительность импульсов, распределение энергии в пятне, скорость перемещения луча и свойства поверхности.
Здесь я обращаю внимание на важную особенность: одинаковый внешний цвет двух металлов не означает одинаковую реакцию на лазер. Поверхность может по-разному поглощать излучение и отводить тепло. Поэтому настройки, подходящие для одного материала, нельзя автоматически переносить на другой.
Место обработки также не всегда совпадает с идеальной геометрической линией макета. Тепло распространяется за пределы зоны непосредственного воздействия луча, а расплавленный материал способен изменять форму краёв. Чем мельче изображение, тем заметнее такие отклонения.
Основные способы формирования изображения
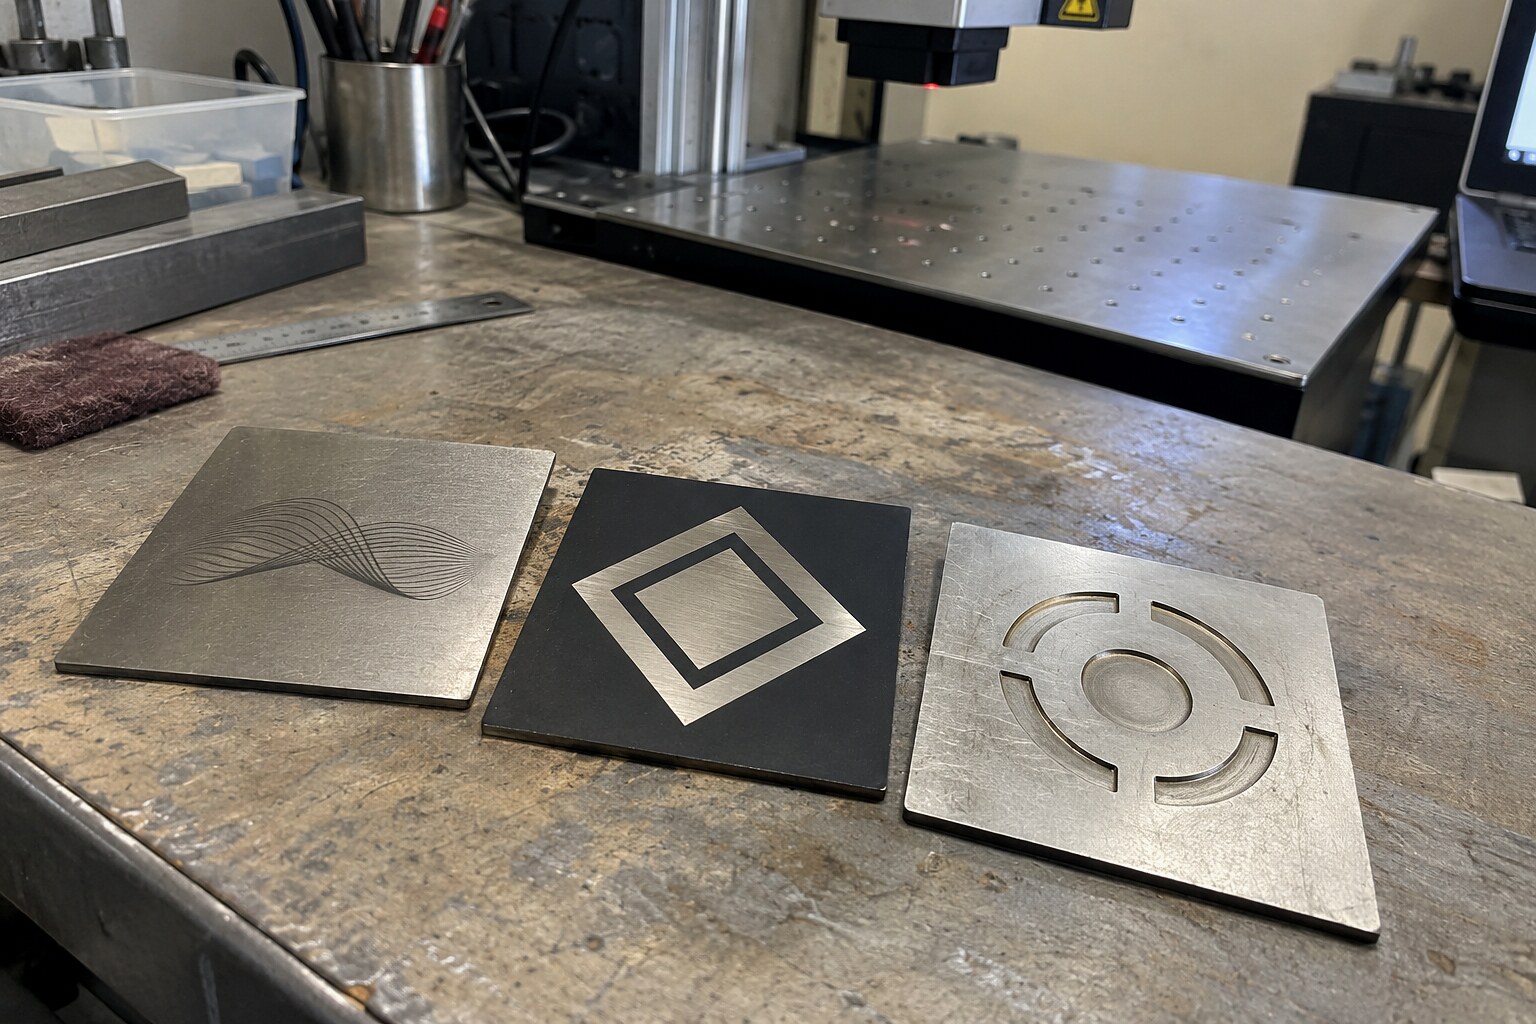
Чтобы правильно оценивать результат, я разделяю лазерную обработку металла на три основных механизма. Они могут давать похожие на фотографии изображения, но физически происходят по-разному.
Изменение состояния поверхности
При определённых условиях лазер меняет состояние тонкого поверхностного слоя без выраженного удаления основного металла. Это может сопровождаться изменением цвета, отражательной способности или микрорельефа. Например, на некоторых металлах возникают оксидные слои, влияющие на внешний вид обработанной области.
Такой способ применяют, когда нужна различимая надпись без существенного углубления. Однако цветовой эффект зависит от материала, состояния поверхности и параметров обработки. Одинаковый оттенок нельзя гарантировать для любых заготовок.
Ещё один нюанс: отсутствие видимой канавки не доказывает полного отсутствия изменений в поверхностном слое. Для ответственных деталей это различие приходится учитывать отдельно.
Удаление покрытия
Если металл покрыт краской, лаком или другим технологически совместимым слоем, лазер может удалять покрытие по заданному рисунку. Открытая металлическая основа создаёт контраст с окружающей поверхностью.
При таком нанесении надпись образуется прежде всего за счёт разницы между покрытием и обнажённым основанием. Сам металл может практически не получать углубления. Поэтому назвать такую обработку глубокой гравировкой было бы неправильно.
Важно проверить состав покрытия и допустимость его лазерной обработки. Некоторые покрытия при нагревании выделяют опасные продукты разложения. Неизвестный материал нельзя считать безопасным только потому, что он хорошо снимается лучом.
Удаление самого металла
При абляционной обработке энергия лазера приводит к удалению материала с поверхности. Если процесс повторяется по одной области, может формироваться углубление. Его форма зависит от распределения энергии, стратегии заполнения, числа проходов и свойств металла.
В отличие от простого изменения цвета, здесь появляется измеримый рельеф. Это полезно, когда обозначение должно сохранять геометрическую выраженность даже после изменения внешнего состояния поверхности.
Но увеличение глубины связано с дополнительным воздействием на деталь. Возможны локальный нагрев, изменение шероховатости, появление наплывов по краям и нежелательное ослабление тонких участков.
Поверхностная маркировка и углублённая гравировка
В разговорной речи любое изображение, созданное лазером на металле, часто называют гравировкой. Для выбора технологии такое упрощение мешает. Я предпочитаю сравнивать процессы по физическому результату, а не по названию оборудования.
| Признак | Поверхностная маркировка | Углублённая гравировка |
|---|---|---|
| Основной эффект | Изменение цвета, отражения или тонкого поверхностного слоя | Удаление части основного металла |
| Рельеф | Может быть минимальным или визуально незаметным | Формируется выраженное углубление |
| Контраст | Зависит от состояния поверхности и освещения | Зависит от геометрии рельефа и оптических свойств поверхности |
| Влияние на геометрию | Обычно меньше при подходящем процессе | Требует учитывать потерю материала |
| Типичная задача | Обозначения, надписи, идентификационная маркировка | Рельефные символы, углублённые элементы и рисунки |
Граница между процессами не всегда абсолютно резкая. Даже при нанесении поверхностной маркировки могут происходить микроскопические изменения рельефа. Поэтому для технической задачи лучше заранее определить допустимое изменение поверхности, требуемую глубину и условия дальнейшей эксплуатации.
Глубокая гравировка тоже не обязательно лучше поверхностной. Если деталь тонкая, имеет точные посадочные размеры или работает под нагрузкой, удаление металла может оказаться нежелательным.
Как материал, состояние поверхности и покрытия влияют на результат
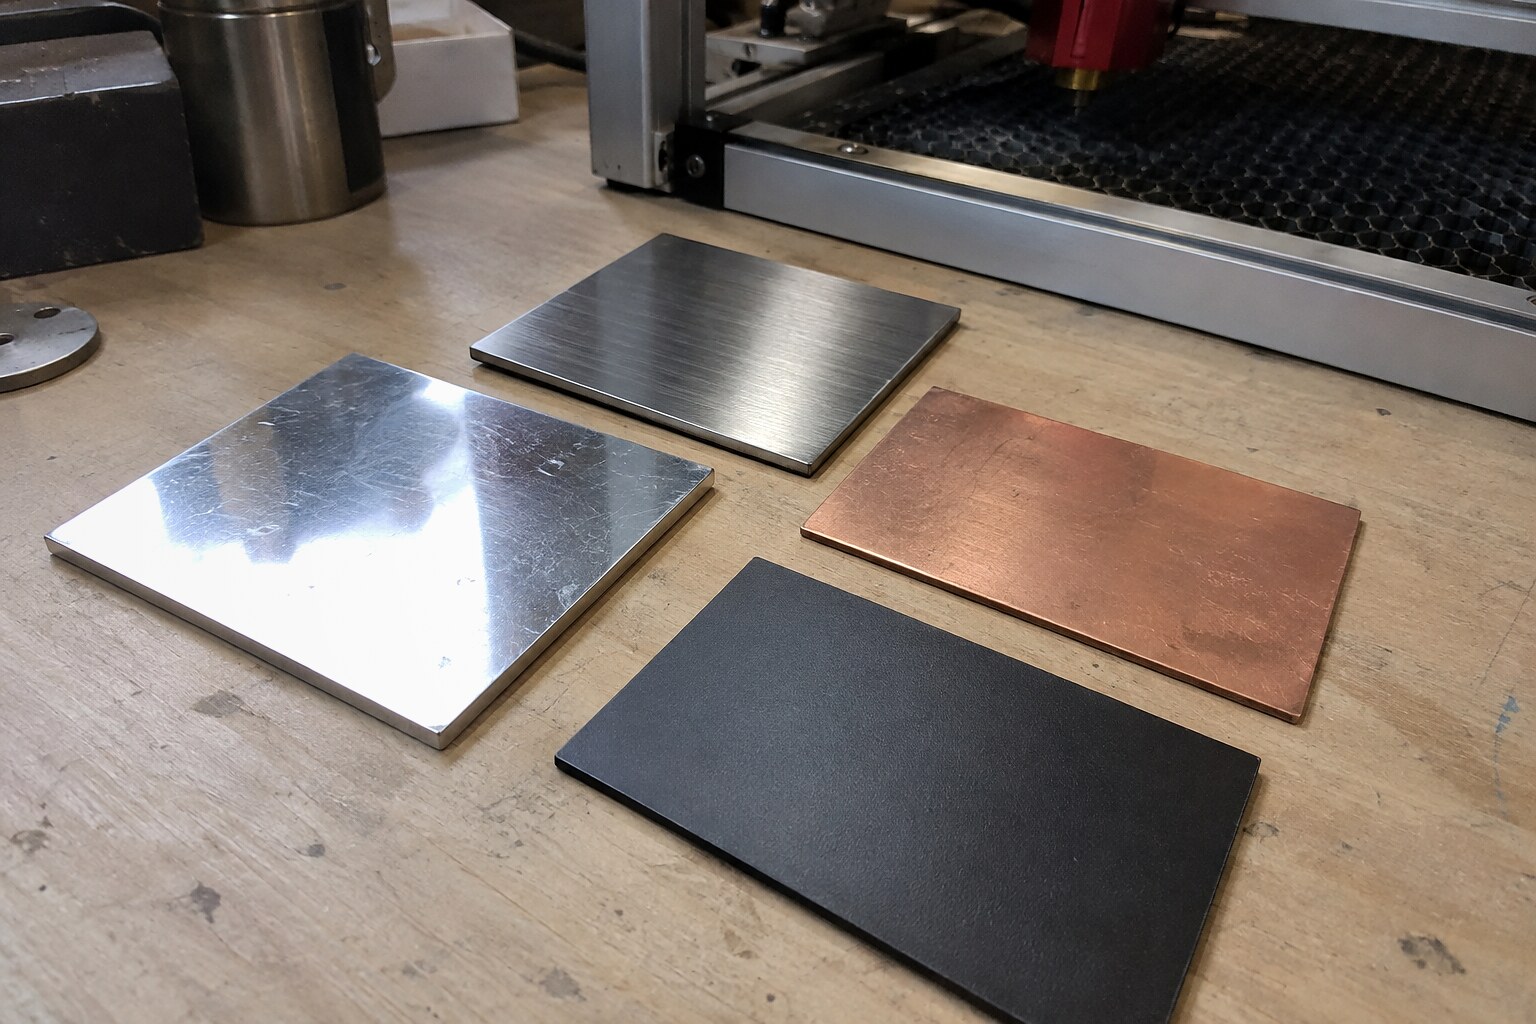
Один из главных источников ошибок — воспринимать металл как универсальную основу. На практике приходится учитывать сразу несколько его характеристик.
Состав и физические свойства
Отражательная способность определяет, какая часть лазерной энергии поглощается поверхностью. Теплопроводность влияет на скорость отвода тепла из зоны обработки. Температуры плавления и испарения, особенности окисления и структура сплава тоже меняют характер воздействия.
Например, алюминий и медь обладают высокой теплопроводностью, а их взаимодействие с излучением зависит в том числе от длины волны лазера и состояния поверхности. Нержавеющая сталь при некоторых режимах позволяет получать заметные изменения поверхностного слоя. Но и здесь результат различается между марками сплава и типами отделки.
Я бы не объединял все стальные или алюминиевые изделия в одну группу настроек. Даже когда заготовки выглядят одинаково, различия состава и обработки могут оказаться существенными.
Шлифовка, полировка и загрязнения
Матовая, полированная и шероховатая поверхности отличаются отражением света. Из-за этого одинаковая маркировка может выглядеть более контрастной на одной детали и менее заметной на другой.
Масло, пыль, следы обработки и остатки защитных материалов способны ухудшать равномерность воздействия. Загрязнения иногда меняют поглощение энергии и вызывают неодинаковый внешний вид соседних участков.
Поэтому состояние поверхности перед нанесением нужно привести к повторяемому виду. Иначе трудно понять, связана ли проблема с настройками лазера или с самой заготовкой.
Защитные и декоративные покрытия
Окраска, анодированный слой, защитный лак и другие покрытия меняют взаимодействие излучения с поверхностью. В ряде случаев лазер воздействует главным образом на покрытие, а не на металлическую основу.
Это означает, что результат на покрытой детали нельзя считать доказательством способности оборудования гравировать тот же металл без покрытия.
Есть и эксплуатационная сторона. Если надпись получена удалением защитного слоя, в этом месте могут измениться коррозионная стойкость и другие поверхностные свойства. Для изделия, работающего во влажной или агрессивной среде, такое последствие нужно оценивать отдельно.
Почему не каждый лазер одинаково подходит для металла
Лазерные установки различаются источником излучения, длиной волны, импульсными характеристиками, оптической системой и способом управления лучом. Именно сочетание этих параметров определяет область применения.
Для непосредственной обработки многих металлов распространены волоконные лазерные системы, обычно работающие в ближнем инфракрасном диапазоне. Их возможности зависят от конкретной модели источника и параметров импульсов. Разные установки могут быть предназначены преимущественно для маркировки либо поддерживать более интенсивное удаление материала.
CO₂-лазеры иначе взаимодействуют с металлической поверхностью. Оборудование, хорошо обрабатывающее древесину или некоторые неметаллические материалы, не обязательно пригодно для прямого удаления металла. Отдельные технологии позволяют получать маркировку с применением специальных составов, но такой результат нужно отличать от гравировки металлической основы.
Диодные установки также нельзя оценивать только по заявленной мощности. Длина волны, конструкция оптики и фактическая способность воздействовать на конкретную поверхность здесь принципиальны.
Поэтому при выборе я сначала выясняю не название лазера, а требуемый механизм обработки. Затем проверяю документированную совместимость оборудования с материалом и нужным типом результата.
Подготовка детали и макета перед нанесением
Хорошая подготовка уменьшает количество неизвестных переменных. Особенно это заметно на небольших технических надписях, где ошибка фокусировки или слабая фиксация способны испортить читаемость.
- Определи задачу. Уточни, нужна ли только видимая надпись, удаление покрытия или углубление в самом металле. Сразу обозначь требования к внешнему виду и геометрии детали.
- Установи материал. По возможности выясни марку металла, тип поверхностной обработки и наличие покрытия. Неизвестную основу рассматривай как отдельный материал для проверки.
- Очисти поверхность. Удали загрязнения способом, совместимым с материалом и покрытием. Перед работой поверхность должна находиться в состоянии, допускаемом производителем оборудования.
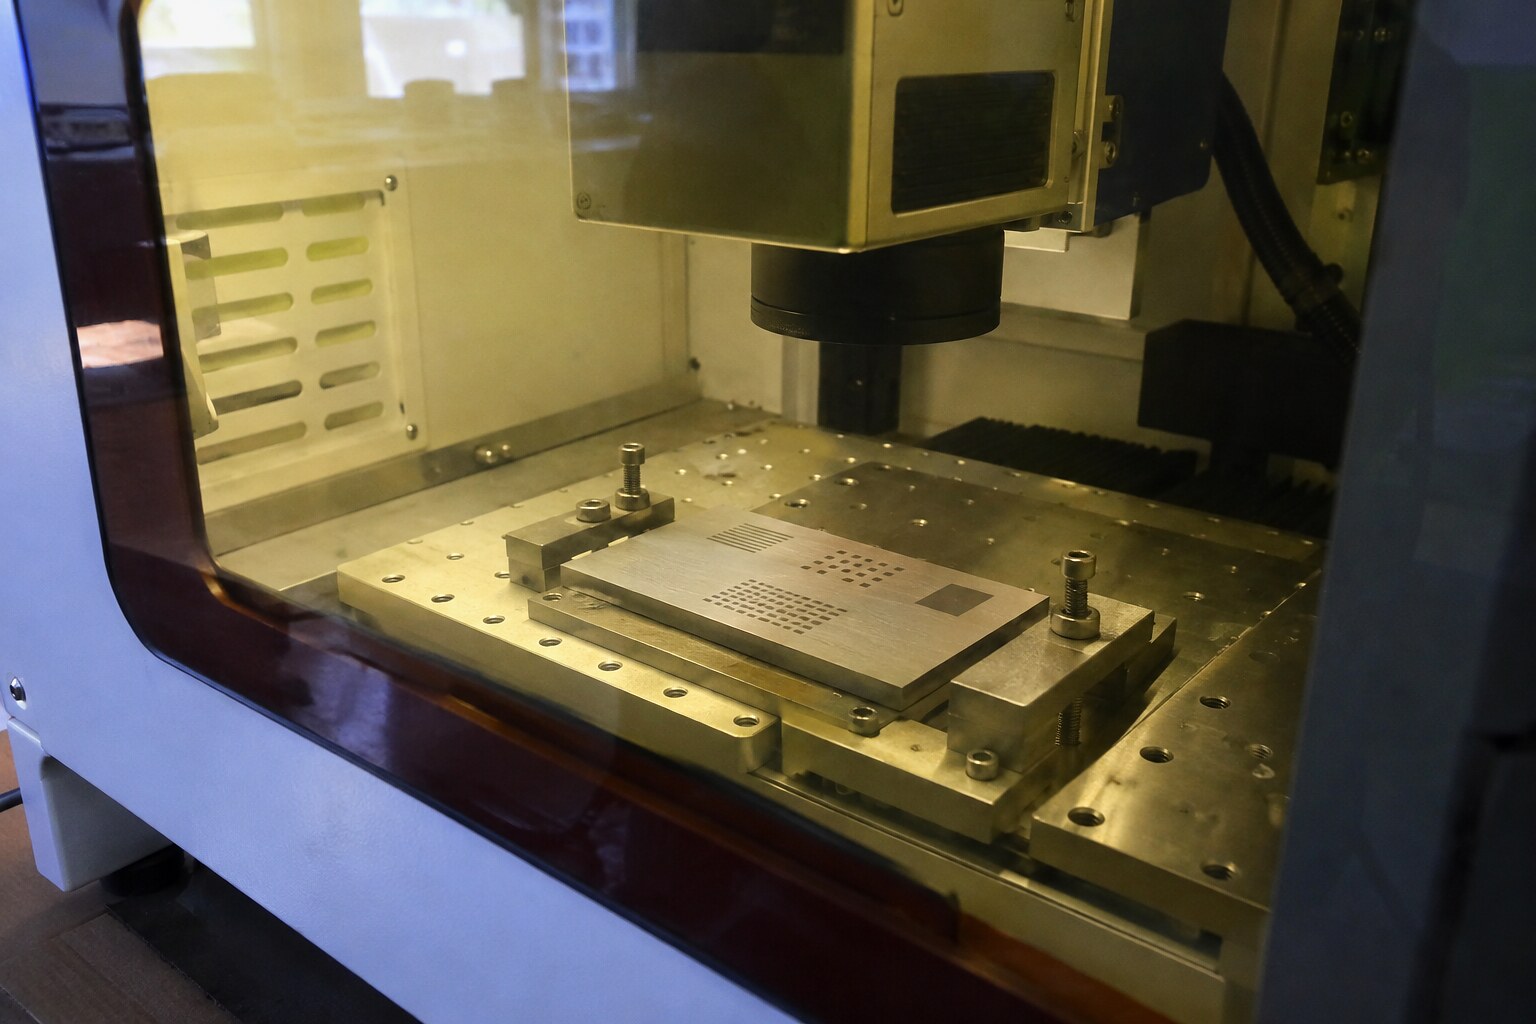
- Закрепи заготовку. Исключи смещение детали относительно рабочего поля. Учитывай форму изделия и возможность надёжного размещения на рабочем столе.
- Подготовь макет. Проверь размеры надписей, толщину линий, расстояние между элементами и соответствие рисунка рабочей области.
- Настрой положение фокуса. Следуй предусмотренной для конкретной системы процедуре. Неверное положение поверхности относительно фокальной плоскости меняет размер пятна и распределение энергии.
- Проверь траекторию. Используй безопасные функции предварительного позиционирования, предусмотренные оборудованием, чтобы убедиться, что рисунок помещается на заготовке.
С мелкими элементами я предлагаю работать особенно внимательно. Линия, которая выглядит чёткой на экране, после обработки может стать шире, соединиться с соседней или потерять различимость. Поэтому реальный размер маркировки должен соответствовать возможностям процесса, а не только разрешению исходного файла.
Пробное нанесение и проверка качества
Перед обработкой готовой детали полезно использовать образец с аналогичными свойствами поверхности. Это позволяет отделить ошибки технологии от особенностей конкретного изделия.
Пробу следует выполнять только на подходящем и безопасном оборудовании, в соответствии с инструкцией производителя. Неизвестные настройки не стоит компенсировать произвольным увеличением мощности или повторными проходами.
Последовательность проверки
- Подготовь образец из того же материала и с сопоставимой отделкой или покрытием.
- Выбери предусмотренный оборудованием процесс и исходные параметры для данной категории материала.
- Нанеси небольшой тестовый рисунок с линиями и символами, соответствующими будущему макету.
- Оцени равномерность рисунка, состояние соседних участков и наличие нежелательных следов нагрева.
- После безопасного завершения обработки и охлаждения проверь изображение при обычном освещении и под разными углами.
- При необходимости скорректируй процесс в допустимых пределах и повтори проверку на отдельной области образца.
Для углублённой гравировки одного визуального осмотра мало, если глубина является техническим требованием. Тогда нужен подходящий измерительный метод. Для поверхностной маркировки важнее оценить читаемость, однородность и отсутствие нежелательного повреждения основы.
Стойкость обозначения нельзя уверенно определить по свежему рисунку. Она зависит от механизма нанесения, условий эксплуатации, трения, воздействия среды и дальнейших операций с деталью. Если стойкость критична, её проверяют по требованиям конкретного изделия.
Типичные дефекты и возможные причины
Когда рисунок получается не таким, как ожидалось, я предпочитаю искать причину по наблюдаемому признаку. Простое повышение энергии воздействия может не исправить дефект, а усилить его.
| Признак | Возможные причины | Что проверить |
|---|---|---|
| Слабый контраст | Неподходящий механизм обработки, свойства поверхности, параметры воздействия | Совместимость материала и процесса, состояние образца |
| Размытые края | Ошибки фокусировки, чрезмерное тепловое воздействие | Положение фокуса, настройки оптики и обработки |
| Неравномерная надпись | Загрязнение, неоднородное покрытие, изменение положения поверхности | Очистку, плоскостность, фиксацию и покрытие |
| Наплывы и грубый рельеф | Плавление и перераспределение металла | Характер удаления материала и соответствие режима задаче |
| Деформация тонкой детали | Избыточное тепловое воздействие | Допустимость выбранного процесса для данной геометрии |
| Несовпадение размеров | Ошибки макета, позиционирования или оптической настройки | Масштаб, фиксацию и корректность рабочего поля |
Отдельно обращай внимание на нестабильный цвет. Он может быть связан с изменением состояния поверхностного слоя, а не с ошибкой в графическом файле. При этом один только оттенок не позволяет достоверно судить о глубине и качестве обработки.
Если дефект повторяется, полезно менять только одну технологическую переменную за раз в пределах разрешённых настроек. Так проще понять причинную связь, чем при одновременном изменении нескольких параметров.
Ограничения технологии и безопасность
Металлы могут эффективно отражать лазерное излучение. Отражённый луч способен представлять опасность для глаз и кожи, а также для элементов оборудования. Видимость светового пятна не показывает реальную степень опасности излучения.
Для работы нужна подходящая защитная система: исправный корпус или ограждение, блокировки, предусмотренные производителем средства защиты и соблюдение инструкции по эксплуатации. Защитные очки должны соответствовать характеристикам конкретного лазерного излучения; обычные затемнённые очки такой защиты не обеспечивают.
При обработке могут образовываться аэрозоли, мелкие частицы и продукты разложения покрытий. Их необходимо удалять с использованием рассчитанной на процесс вытяжки и фильтрации. Состав неизвестного покрытия следует выяснять до обработки, а не после появления дыма или запаха.
Есть также технологические ограничения. Сильный нагрев способен менять состояние поверхностного слоя, а удаление материала влияет на геометрию. Для нагруженных, прецизионных или коррозионно-ответственных деталей пригодность процесса нельзя определять только по внешнему виду надписи.
Я бы отдельно подчеркнул: пробное нанесение не заменяет требований безопасности. Если нет подходящего защитного оснащения, сведений о материале или допуска оборудования к нужному процессу, эксперимент проводить не следует.
Как определить подходящий способ нанесения
Выбор становится проще, если идти от требований к детали, а не от максимальных возможностей лазерной установки.
- Нужна читаемая надпись без заметной канавки. Рассмотри совместимую технологию поверхностной маркировки и проверь, допустимо ли изменение состояния металла.
- Нужно получить контраст на окрашенной детали. Проверь возможность контролируемого удаления покрытия, его состав и последствия обнажения основы.
- Требуется выраженное углубление. Выбирай процесс удаления металла с учётом требуемой геометрии и допустимого воздействия на изделие.
- Обозначение должно работать в сложных условиях. Оценивай не только внешний вид, но и подтверждаемую для конкретной задачи стойкость.
- Материал или покрытие неизвестны. Начинай с идентификации основы и проверки совместимости, а не с подбора параметров на готовой детали.
После выбора процесса остаётся сравнить пробный результат с исходными требованиями. Надпись должна быть читаемой, геометрия — соответствовать макету, а поверхность вокруг обработки — не иметь недопустимых изменений. Для глубокого рельефа добавляется контроль глубины, для покрытых деталей — оценка состояния оставшегося защитного слоя.
В итоге я предлагаю держать в голове три разных результата: изменение поверхности, удаление покрытия и удаление металла. У каждого свои возможности, ограничения и критерии качества. Когда ты заранее определил нужный эффект, выяснил свойства материала и проверил образец, подобрать подходящую технологию гораздо проще. А главное — появляется понятный способ оценить результат до обработки готового изделия, не полагаясь только на красивую картинку.