pla
Как устроена 3D-печать, чем FDM отличается от работы со смолой и как пройти путь от готовой модели до первого отпечатка без случайных настроек.
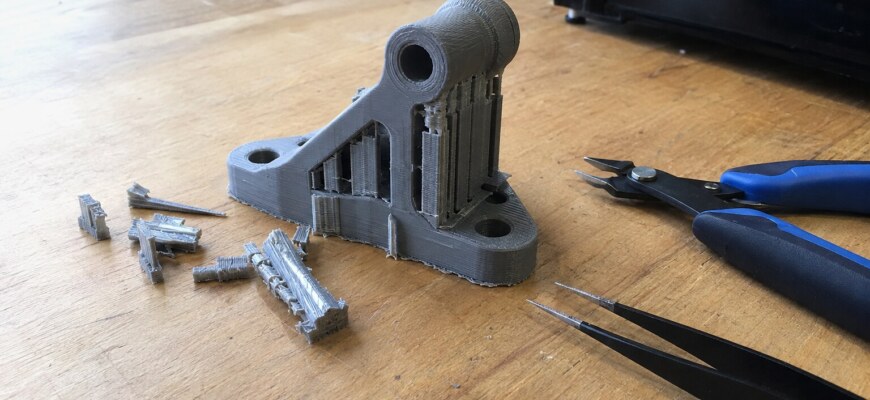
Поддержки после FDM-печати иногда держатся крепче, чем хотелось бы. Покажу безопасный порядок удаления обычных и древовидных опор, объясню особенности
Бытовая микроволновка кажется быстрым способом высушить влажный пластик для 3D-печати, но нагрев в ней трудно контролировать. Разбираю риски для филамента

Пластиковая нить ломается при размотке, а напечатанная деталь трескается от небольшой нагрузки? Причины могут быть разными: старение материала, условия

После FDM-печати деталь может нуждаться в удалении поддержек, зачистке, заполнении неровностей или окрашивании. Разбираю, как выбрать подходящий способ

Готовые STL-файлы, фотографии и сканирование смартфоном сокращают объём ручного проектирования для 3D-печати. На примере Škoda, CMF, Fahz 2.

Четыре проекта показывают разные способы изготовления изделий на 3D-принтере: переработку ПЭТ-бутылок, печать сменных деталей, разработку аксессуаров по

CMF и Škoda предлагают готовые модели аксессуаров, Fahz автоматизирует персональные заказы, а PETCraft превращает бутылки в филамент. Четыре проекта показывают

Fahz 2.0 позволяет заказать персональную вазу по фотографиям со смартфона. Система автоматически создаёт 3D-модель, показывает предварительный результат

Привет, я Папа Карло. Если PLA на Elegoo печатается нервно, я бы начинал не с хаотичных тестов, а с понятной базы: сопло 205–215 °C, стол 50–60 °C, первый

Привет. Если нужен нормальный старт для FDM-принтера Elegoo, я бы не начинал с гонки за скоростью. Сначала собираем рабочий профиль: прогреваем принтер

Привет. Если открыть Elegoo Slicer впервые, там легко наделать мелких ошибок, из-за которых первая печать выходит с соплями, с плохим первым слоем или