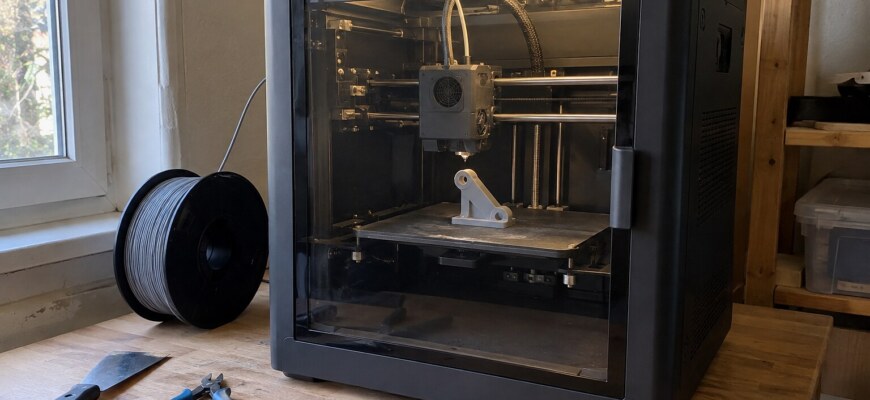
Flashforge Adventurer 5M Pro — скоростной FDM-принтер с закрытой рабочей зоной, встроенной камерой наблюдения и предусмотренной фильтрацией воздуха. Главное отличие от обычного Adventurer 5M заключается именно в конструкции и оснащении, а не в обещании существенно более высокой скорости или точности. Если ты выбираешь между этими моделями, я предлагаю сначала разобраться с условиями будущей печати, а уже затем смотреть на паспортные 600 мм/с.
В этом обзоре я отделю подтверждённые возможности от характеристик, которые можно оценить только во время реальной эксплуатации. Заодно покажу, как производитель предлагает подготовить устройство к первой печати и почему автоматическое выравнивание, проверка вибраций и PID-калибровка решают разные задачи.
Что представляет собой Flashforge Adventurer 5M Pro
Adventurer 5M Pro относится к FDM-принтерам, которые формируют изделие последовательным нанесением расплавленного термопластика. Такая технология подходит для изготовления корпусов, креплений, органайзеров, прототипов и других деталей, когда конструкцию нужно получить из цифровой модели.
Производитель относит Adventurer 5M и 5M Pro к одной скоростной платформе. Поэтому я бы не рассматривал приставку Pro как обозначение принципиально более быстрого механизма. По опубликованному сравнению основные возможности движения у моделей близки, а различия заметнее в организации рабочего пространства.
Версия Pro интересна прежде всего тому, кто хочет разместить принтер в закрытом корпусе, наблюдать за заданием через штатную камеру и пользоваться предусмотренной системой фильтрации. Но наличие этих элементов ещё не доказывает, насколько тихо устройство работает, насколько эффективно очищает воздух или как ведёт себя с конкретной катушкой пластика.
Конструкция: зачем нужен закрытый корпус
У Adventurer 5M Pro рабочая зона закрыта корпусом. У базового Adventurer 5M такого штатного закрытого исполнения нет. Это самое наглядное конструктивное различие между устройствами.
Закрытое пространство помогает организовать более защищённую от внешних потоков воздуха среду вокруг печатаемой модели. Для материалов, чувствительных к условиям охлаждения, это может быть полезно. При этом корпус сам по себе не гарантирует отсутствие коробления, отрыва детали от платформы или других дефектов.
Производитель отдельно рассматривает версию Pro как вариант для работы в том числе с ABS и ASA. Здесь я разделяю два утверждения: заявленная поддержка материала — характеристика модели, а качество конкретной детали зависит от множества условий, которые одним наличием корпуса не проверить.
Камера и фильтрация дополняют закрытое исполнение. Они влияют на удобство наблюдения и организацию работы, однако не заменяют настройку печати, контроль первых слоёв и соблюдение требований к помещению.
Adventurer 5M против Adventurer 5M Pro
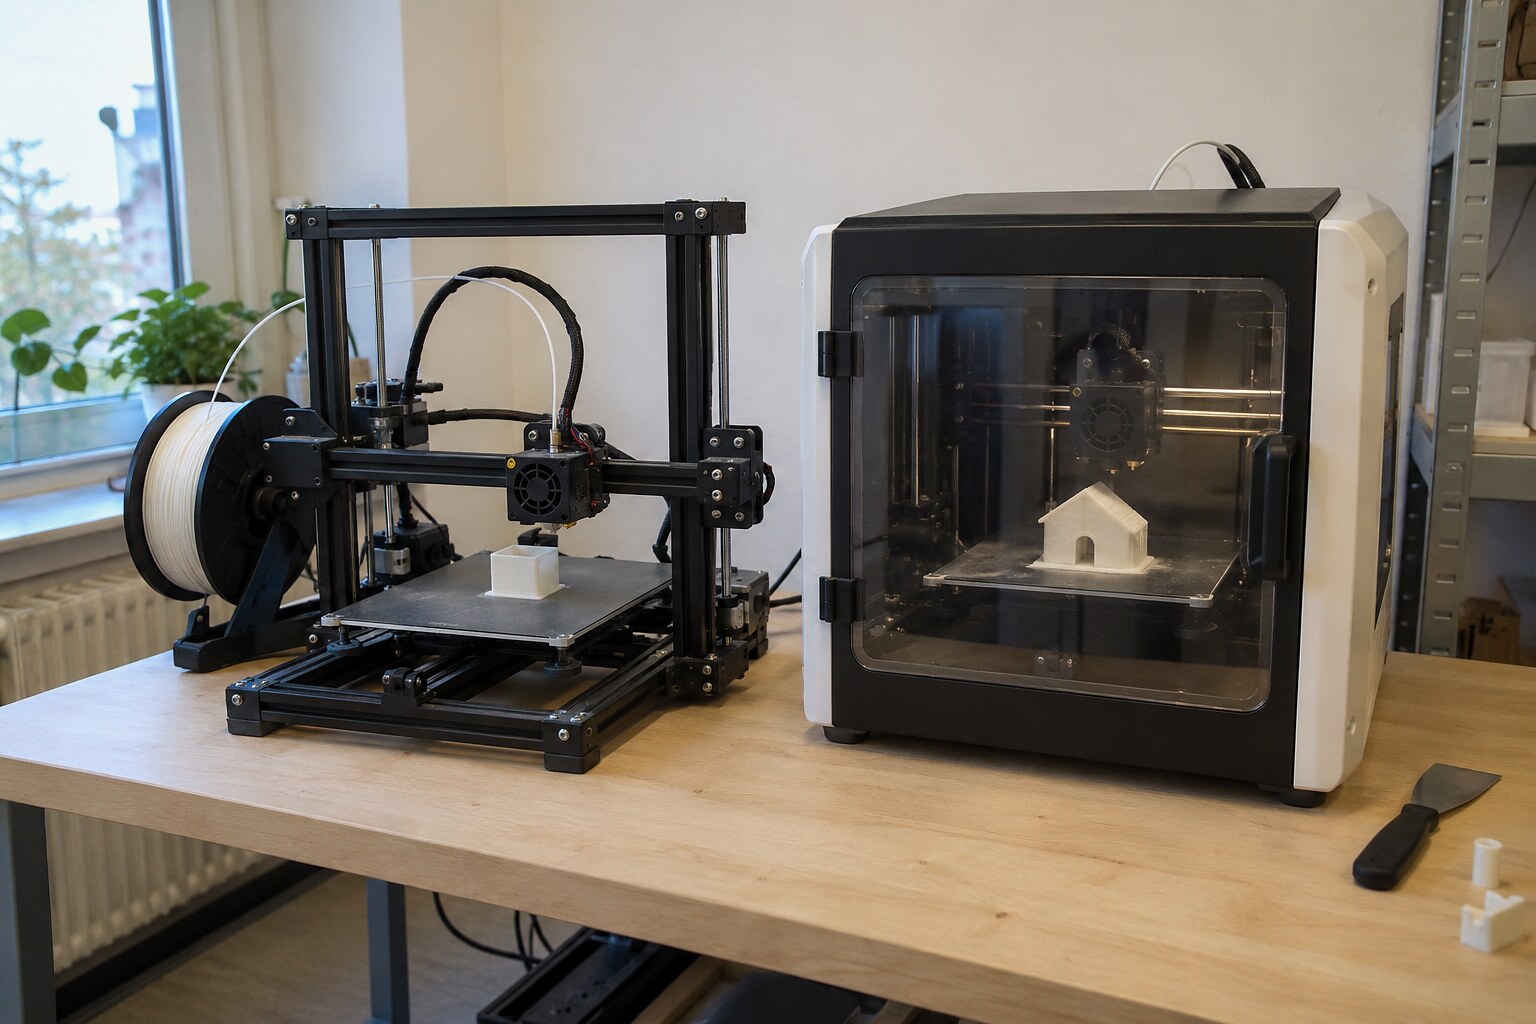
Сравнивать эти принтеры полезнее по задачам, а не по названию. Производитель прямо указывает, что базовые возможности печати близки, а Pro ориентирован на другое оснащение рабочей зоны.
| Критерий | Adventurer 5M | Adventurer 5M Pro |
|---|---|---|
| Рабочая зона | Открытое исполнение | Закрытый корпус |
| Камера наблюдения | Не относится к подтверждённому штатному оснащению базовой версии | Встроенная камера |
| Фильтрация воздуха | Не заявлена как штатное отличие базовой модели | Предусмотрена |
| Скоростная платформа | До 600 мм/с и 20 000 мм/с² по заявлению производителя | Те же заявленные пределы |
| Типичное назначение | Повседневная печать распространёнными материалами | Печать с дополнительными требованиями к рабочей среде и наблюдению |
Представь, что тебе нужны органайзеры, простые держатели или периодические прототипы из PLA. В таком случае обычный Adventurer 5M уже может закрыть основные задачи. Если же планируется работа с материалами, для которых полезен закрытый корпус, или нужна встроенная камера, появляется предметный аргумент в пользу Pro.
Я не стал бы выбирать Pro только ради большей скорости: переданные характеристики такого преимущества не подтверждают. И наоборот, экономить на версии без корпуса не всегда разумно, если закрытая рабочая зона действительно необходима для предполагаемых проектов.
Что означают 600 мм/с и ускорение 20 000 мм/с²
Для обеих моделей Flashforge заявляет максимальную скорость перемещений 600 мм/с и ускорение до 20 000 мм/с². Эти числа относятся к возможностям платформы движения. Они не означают, что сопло непрерывно печатает пластиком на скорости 600 мм/с при изготовлении любой детали.
Максимальная скорость перемещения
Скорость в миллиметрах в секунду описывает, насколько быстро перемещается печатающая головка в заданном режиме. Но во время изготовления модели она проходит короткие участки, меняет направление, формирует внешние стенки, заполнение и небольшие элементы.
На каждом таком участке действуют ограничения движения и подачи материала. Поэтому паспортное значение нельзя просто умножить на длину траектории и получить продолжительность задания.
Ускорение и короткие участки
Ускорение измеряется в мм/с² и показывает, насколько быстро система способна изменять скорость. Заявленные 20 000 мм/с² — верхний предел характеристики платформы, а не обязательная настройка для каждой модели.
На коротком перемещении головка может не успеть достичь максимальной скорости до следующего торможения. Поэтому высокое ускорение особенно интересно при частых изменениях движения, но само по себе не гарантирует сокращение времени изготовления на определённый процент.
Почему реальная печать может идти медленнее
Чтобы оценивать производительность разумно, я предлагаю смотреть не на одно паспортное число, а на условия конкретного задания. Производитель выделяет несколько факторов, от которых зависит фактическая скорость.
- Геометрия модели. Протяжённые прямые участки отличаются от множества небольших стенок, углов и мелких элементов.
- Настройки слайсера. Скорости отдельных участков, ускорения и другие параметры траектории влияют на расчётное время.
- Тип филамента. Материалы имеют разные требования к температуре, подаче и охлаждению.
- Высота слоя. Она влияет на количество проходов по высоте детали и объём материала, который нужно подавать.
Например, две модели одинаковой внешней высоты могут требовать разного времени, если одна состоит из простых крупных поверхностей, а другая содержит многочисленные мелкие элементы. Даже высокая максимальная скорость перемещений не устраняет эту разницу.
Для сравнения конкретных проектов полезно подготовить их в слайсере с подходящими настройками и посмотреть расчётную продолжительность. Такой прогноз удобен для планирования, но остаётся расчётом, а не измеренным временем готовой печати.
Подготовка Adventurer 5M Pro к первой печати
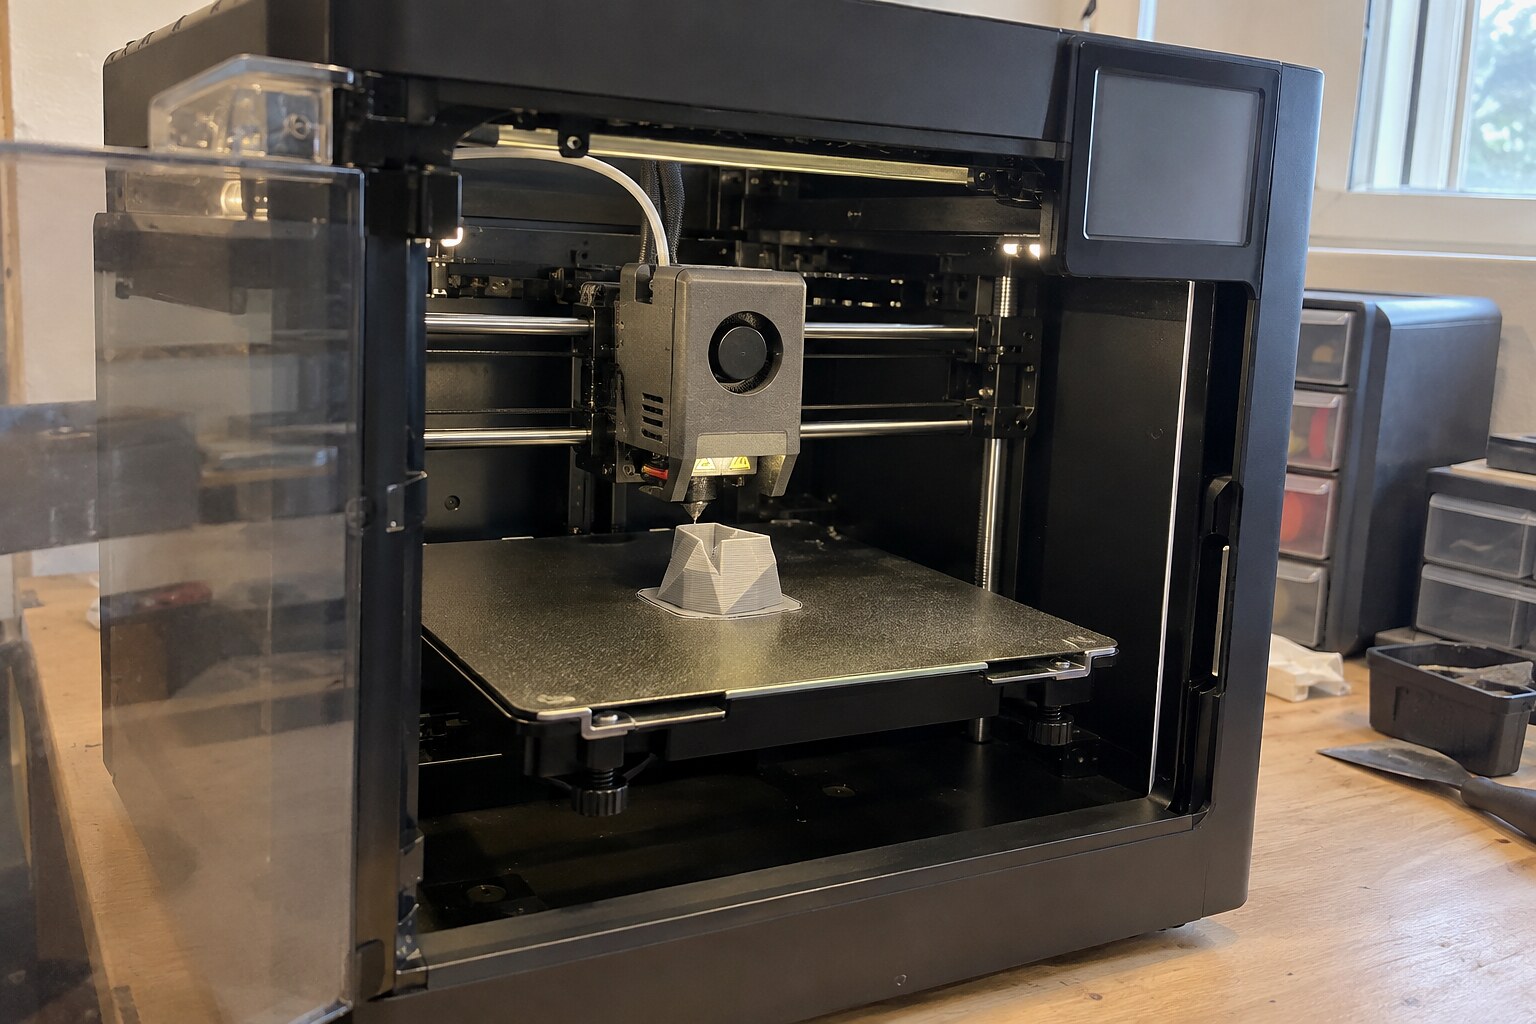
Перед первым заданием я бы уделил внимание двум действиям: корректной загрузке филамента и рекомендованной производителем калибровке. Ошибка на этом этапе способна испортить впечатление даже от исправного устройства.
Штатная загрузка пластика
- Подготовь подходящий филамент и выбери соответствующий материал в предусмотренном интерфейсе загрузки.
- Запусти штатную процедуру, следуя подсказкам экрана.
- Дождись нагрева сопла до целевой температуры. По инструкции подача начинается после завершения нагрева.
- Наблюдай за выходом материала из сопла. Признаком успешной загрузки служит непрерывное вытекание расплава.
- Если материал не выходит или подача недостаточна, воспользуйся предусмотренным повторением процедуры загрузки и снова проверь экструзию.
Конкретную температуру я здесь намеренно не назначаю: она должна соответствовать выбранному материалу и используемой процедуре. Не стоит пытаться ускорить загрузку принудительной подачей до завершения нагрева.
Автоматическое выравнивание и проверка вибраций
При первом использовании Adventurer 5M и 5M Pro производитель рекомендует автоматическое выравнивание и проверку вибраций. Та же рекомендация относится к ситуации после дальней транспортировки устройства.
В описанном руководством цикле после нажатия Start принтер последовательно выполняет поиск исходного положения, выравнивание и проверку вибраций. Производитель указывает ориентировочную продолжительность всего цикла около семи минут. Это справочное значение, а не результат моего замера.
После завершения калибровки устройство выводит соответствующее состояние на экран, и можно вернуться в основной интерфейс. Не нужно считать любое движение головки неисправностью: во время такого цикла механизм выполняет служебные операции.
Первый слой и проверка результата
Для улучшения прилипания модели производитель рекомендует равномерно наносить комплектный клей на рабочую пластину. Я бы ориентировался на это указание при подготовке поверхности, не заменяя его произвольными составами.
После запуска печати проверь первые слои: материал должен подаваться, линии должны закрепляться на поверхности, а модель не должна сдвигаться. Если нить не прилипает или сопло расположено слишком близко к платформе, руководство допускает повторное автоматическое выравнивание.
Успешная загрузка пластика ещё не подтверждает правильную высоту первого слоя. Это две разные проверки: первая касается подачи через сопло, вторая — взаимодействия сопла, расплава и рабочей поверхности.
Выравнивание, input shaping и PID: в чём разница
В настройках 3D-принтеров часто встречаются разные виды калибровки. Их легко перепутать, потому что все они связаны с качеством печати. Но решают они разные проблемы.
Автоматическое выравнивание
Эта процедура связана с взаимным положением сопла и рабочей поверхности. Она помогает подготовить условия для правильного первого слоя. Если сопло слишком высоко, материал может плохо закрепляться. Если слишком низко — нормальная подача первого слоя затрудняется.
Поэтому при проблемах с прилипанием или начальной экструзией я сначала проверил бы именно этот участок настройки, а не пытался исправить всё увеличением скорости или температуры.
Проверка вибраций и input shaping
В документации Flashforge проверка вибраций связана с input shaping — настройкой компенсации механических колебаний. Её задача отличается от регулировки положения сопла относительно платформы.
Один из признаков, при котором производитель рекомендует повторить проверку вибраций, — появление характерной ряби или повторяющихся следов колебаний по осям X и Y. Такая настройка предназначена для работы с динамикой движения, а не с температурой расплава.
PID-калибровка нагревателя
PID-калибровка относится к управлению нагревом сопла. Производитель описывает её как настройку температурного регулирования для повышения точности нагрева.
Она не заменяет ни выравнивание, ни компенсацию вибраций. Если первый слой расположен неправильно, температурная калибровка сама по себе не исправит расстояние до платформы. Если возникают следы механических колебаний, регулирование нагрева тоже не является прямым решением.
Практический порядок диагностики поэтому зависит от симптома: проблемы первого слоя — проверить выравнивание; рябь на стенках — обратить внимание на вибрации; вопросы к стабильности нагрева — рассматривать температурную настройку. Не стоит запускать все процедуры подряд без понимания причины.
Камера и фильтрация: польза и ограничения
Встроенная камера позволяет наблюдать за процессом печати. Это удобно, когда хочется контролировать состояние задания без постоянного нахождения непосредственно перед рабочей зоной.
Однако подтверждённое наличие камеры не означает автоматическое распознавание дефектов, самостоятельную остановку неудачной печати или наличие определённых функций удалённого управления. Для таких возможностей понадобились бы отдельные подтверждения.
Система фильтрации — ещё одна штатная особенность Pro. Она может быть важным аргументом при организации печати внутри помещения, но здесь необходима аккуратность в выводах. Без данных о конкретной конструкции фильтров, условиях испытаний и эффективности очистки нельзя утверждать, что принтер обеспечивает безопасный состав воздуха в любой комнате.
Я бы рассматривал фильтрацию как дополнительный элемент оснащения, а не замену подходящей вентиляции и соблюдения рекомендаций по эксплуатации используемых материалов. Закрытый корпус также не делает наблюдение за процессом ненужным.
Что нельзя определить по документации
Паспортные характеристики дают основу для выбора, но не описывают все особенности реального экземпляра. В рамках этого обзора нет независимых измерений точности размеров, времени изготовления одинаковых деталей, шума, энергопотребления и эффективности воздушной фильтрации.
Также нельзя обещать одинаковое качество с любым пластиком только потому, что его тип присутствует среди заявленных совместимых материалов. На результат влияют конкретный филамент, настройки, состояние оборудования и особенности модели.
Отдельный вопрос — эксплуатационные расходы. Без актуальных данных о стоимости расходных материалов, сменных компонентов и условиях обслуживания честно сравнить стоимость владения двумя версиями не получится. Я не буду подменять эти сведения предположениями.
Таким образом, подтверждёнными остаются конструктивное оснащение, заявленные пределы движения и описанные штатные процедуры. А вот превосходство по качеству, шуму или фактической производительности потребовало бы испытаний в сопоставимых условиях.
Кому стоит рассматривать Adventurer 5M Pro
Версия Pro выглядит обоснованным выбором, если закрытая рабочая зона нужна под предполагаемые материалы, камера действительно пригодится для наблюдения, а наличие штатной фильтрации входит в требования к организации рабочего места.
Для домашней мастерской с преимущественной печатью PLA-органайзеров, креплений и несложных прототипов я бы сначала оценил возможности обычного Adventurer 5M. Производитель сам рассматривает базовую модель как подходящий вариант для распространённых материалов и повседневных задач.
Если же ты планируешь печатать ABS или ASA, стоит изучить требования конкретного материала и оценить преимущества закрытой конструкции Pro. Но выбирать только по слову «совместим» недостаточно: фактическую пригодность режима нужно проверять на соответствующих деталях.
Наконец, для регулярного прототипирования обе модели интересны заявленной скоростной платформой. Здесь важнее подобрать подходящий режим слайсера и конструкцию модели, чем рассчитывать на постоянную работу при максимальных паспортных значениях.
Итоги: что подтверждено и как выбирать
Flashforge Adventurer 5M Pro отличается от базового Adventurer 5M прежде всего закрытым корпусом, встроенной камерой и предусмотренной фильтрацией. Производитель заявляет для обеих моделей максимальную скорость перемещений 600 мм/с и ускорение до 20 000 мм/с², поэтому считать Pro гарантированно более быстрым вариантом оснований нет.
Перед первой печатью полезно правильно загрузить филамент, убедиться в непрерывной экструзии, выполнить рекомендованные автоматическое выравнивание и проверку вибраций, а затем проконтролировать первый слой. PID-калибровка относится к нагреву сопла и не должна смешиваться с этими процедурами.
Мой главный критерий выбора простой: бери дополнительные функции ради конкретных задач, а не ради приставки Pro. Если тебе действительно нужны закрытая рабочая зона и штатные средства наблюдения, у Adventurer 5M Pro есть подтверждённые преимущества. Если таких требований нет, обычный Adventurer 5M заслуживает отдельного рассмотрения без предположения, что он существенно уступает по базовой скорости печати.