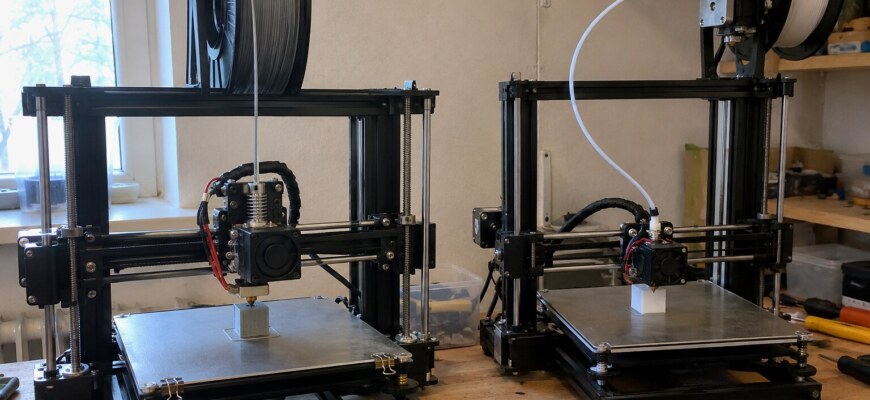
Основные виды экструдеров для 3D-принтера с технологией FDM/FFF — Direct Drive и Bowden. В первом случае механизм подачи находится рядом с хотэндом на печатающей головке, во втором — установлен отдельно и проталкивает филамент через направляющую трубку. Но этим различия не заканчиваются: у подающих механизмов бывает односторонний или двухсторонний захват прутка, прямой привод или редуктор.
Я предлагаю разбирать эти признаки отдельно. Тогда легче понять, почему один принтер уверенно работает с гибким филаментом, а другой требует особенно аккуратной настройки подачи. Заодно станет ясно, когда замена экструдера действительно полезна, а когда проблему стоит искать в хотэнде, катушке или параметрах печати.
Что называют экструдером: механизм подачи и хотэнд
В разговоре экструдером часто называют всю печатающую головку. Отсюда появляется путаница: один человек обсуждает шестерни подачи, другой — нагревательный блок и сопло. Для выбора оборудования я разделяю эти узлы по их функциям.
Подающий механизм захватывает твёрдый филамент и перемещает его по тракту. Обычно для этого используются шаговый двигатель, приводная шестерня, прижим и направляющие элементы.
Хотэнд принимает филамент, нагревает его в зоне плавления и направляет расплав через сопло. В его конструкции могут присутствовать радиатор, термобарьер, нагреватель, температурный датчик и нагревательный блок.
Эти узлы работают вместе, но решают разные задачи. Если пруток проскальзывает между шестернями, внимание нужно уделить подаче. Если материал плохо проходит через нагретое сопло, причиной может быть засор, температура или сопротивление внутри хотэнда.
Есть и третье понятие — тракт филамента. Это весь путь материала от катушки через механизм подачи до зоны плавления. Его длина, изгибы, зазоры и сопротивление заметно влияют на поведение системы.
Основная классификация: Direct Drive и Bowden
Direct Drive — механизм подачи на головке
В конструкции Direct Drive двигатель с подающими шестернями располагается непосредственно на печатающей головке или рядом с хотэндом. После захвата материал проходит до зоны плавления сравнительно короткий направляемый участок.
Главное преимущество такой компоновки — более непосредственное управление движением филамента. Между шестернями и хотэндом меньше упругого и механического влияния длинной направляющей трубки. Это особенно полезно для мягких материалов, которые могут изгибаться под сжимающей нагрузкой.
Я бы выделил следующие практические особенности:
- Короткий тракт обычно облегчает работу с гибким филаментом при условии небольших зазоров.
- Ретракт может требовать меньшего обратного перемещения материала, чем в длинной системе Bowden.
- Подающий механизм перемещается вместе с головкой и увеличивает её массу.
- Доступ к шестерням и рычагу прижима зависит от компоновки конкретного узла.
Увеличение подвижной массы способно ограничивать ускорения или усиливать вибрации на некоторых принтерах. Однако современная компактная конструкция Direct Drive не обязательно оказывается тяжёлой. Важно оценивать весь узел, а не название системы.
Bowden — подача через направляющую трубку
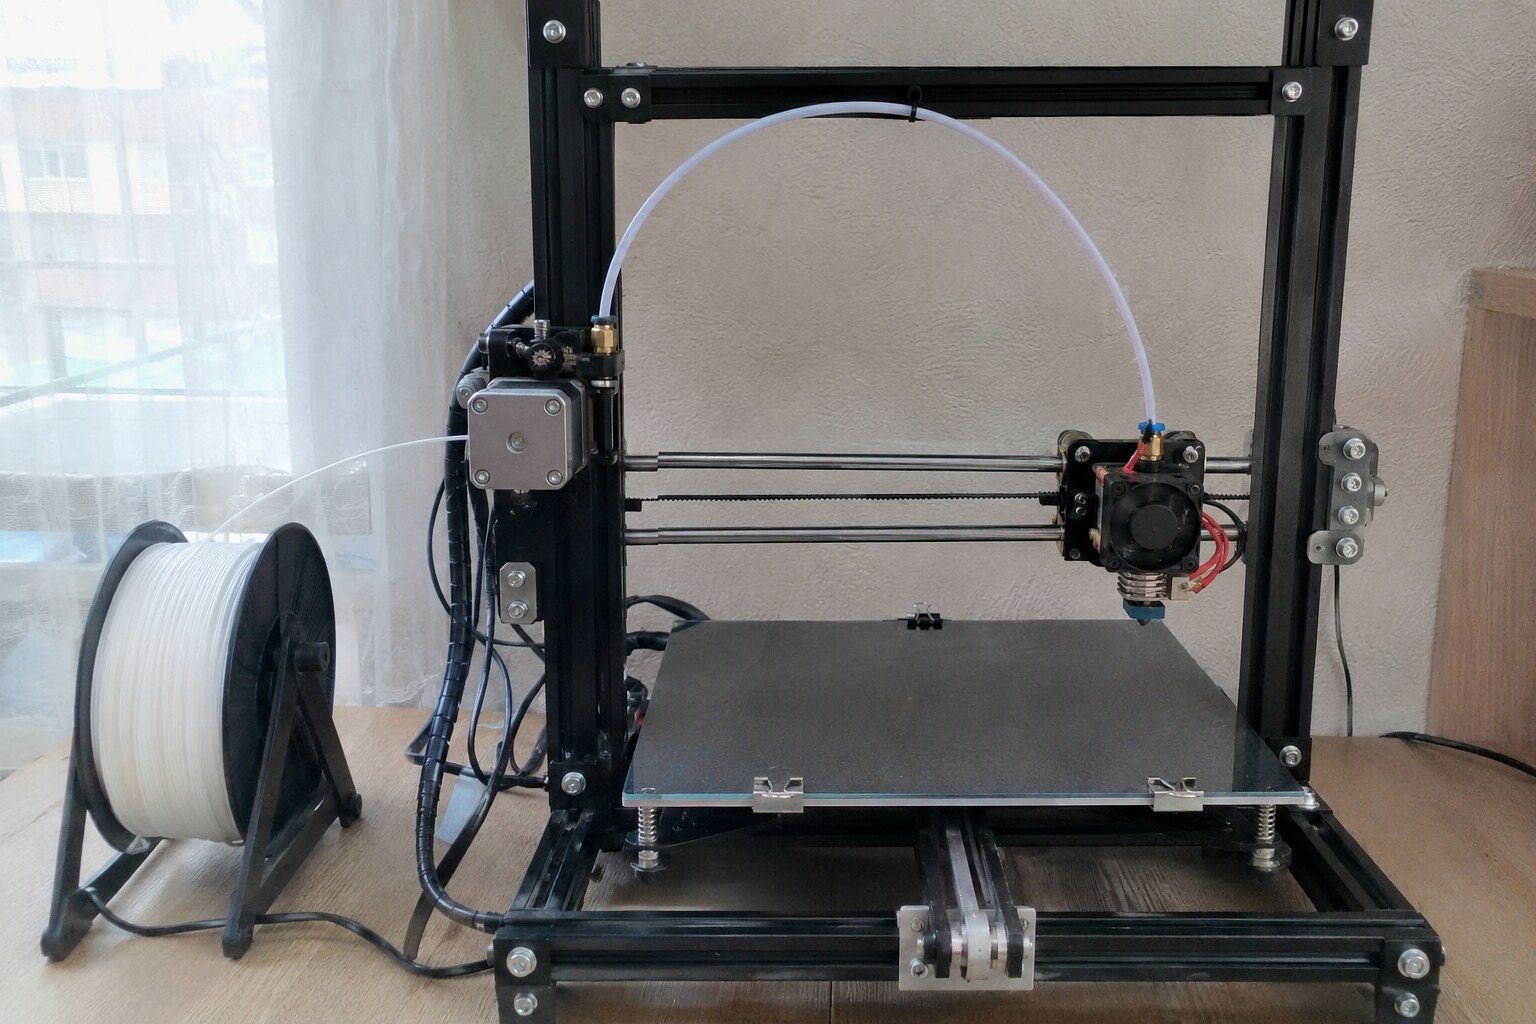
В системе Bowden двигатель с шестернями закреплён отдельно от движущегося хотэнда, обычно на раме принтера. Филамент проталкивается к печатающей головке через трубку.
Такое расположение позволяет уменьшить массу головки, поскольку двигатель подачи не участвует в её перемещениях. Для механики, чувствительной к массе движущихся элементов, это может быть полезным преимуществом.
Вместе с тем длинный тракт создаёт дополнительные условия, которые необходимо учитывать. Филамент способен немного деформироваться под нагрузкой, а его взаимодействие со стенками трубки добавляет сопротивление. Поэтому команды подачи и обратного перемещения не всегда передаются к зоне плавления столь непосредственно, как в короткой системе.
Для Bowden характерны:
- Меньшая масса подвижной головки при прочих сопоставимых условиях.
- Более длинный и чувствительный к изгибам тракт.
- Большая зависимость ретракта от длины трубки, материала и настроек.
- Возможные сложности с очень мягким филаментом.
- Отдельное расположение механизма подачи, которое иногда облегчает доступ к нему.
При этом Bowden нельзя автоматически считать менее точным или устаревшим решением. При хорошем тракте и корректной настройке он способен обеспечивать стабильную печать обычными жёсткими материалами.
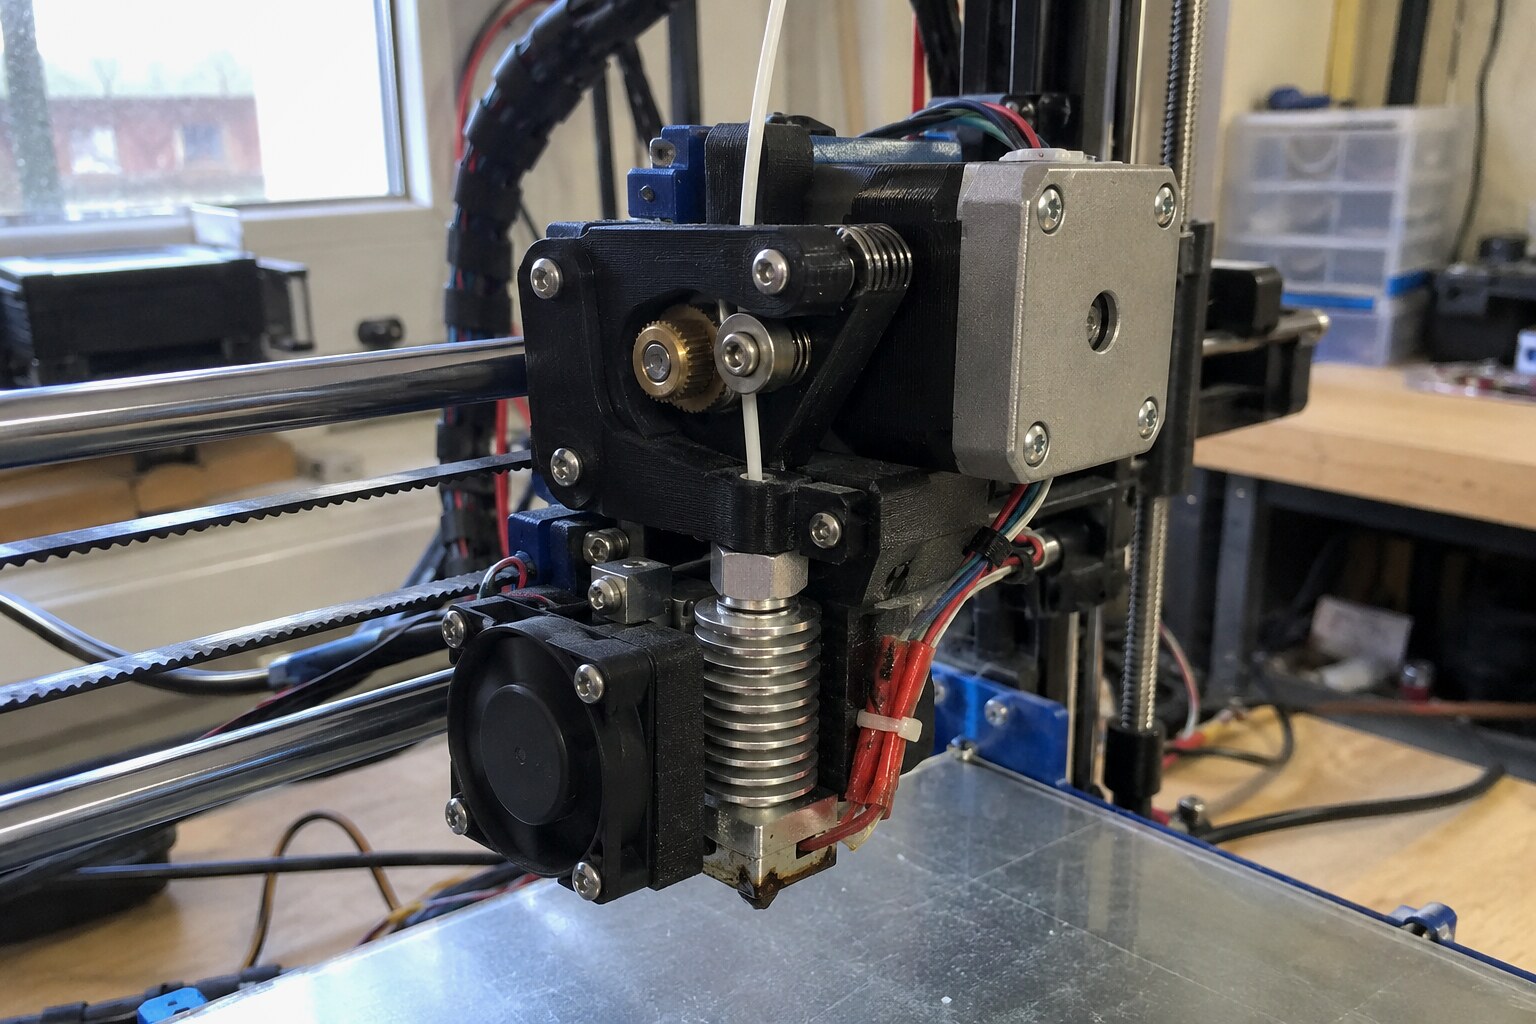
Direct Drive и Bowden: сравнение по рабочим критериям
| Критерий | Direct Drive | Bowden |
|---|---|---|
| Расположение подачи | На печатающей головке | Отдельно от хотэнда |
| Путь до хотэнда | Обычно короткий | Длинная направляющая трубка |
| Масса головки | Обычно выше | Обычно ниже |
| Гибкий филамент | Часто удобнее | Сильнее зависит от тракта и жёсткости материала |
| Ретракт | Обычно требует меньшего перемещения | Часто требует большего перемещения |
| Потенциал ускорений | Зависит от массы и механики | Меньшая масса головки может помочь |
| Обслуживание | Механизм перемещается с головкой | Механизм подачи расположен отдельно |
| Чувствительность к изгибам тракта | Обычно ниже | Обычно выше |
Из таблицы видно, что универсального победителя нет. Если основные материалы — PLA и PETG, исправная система любого типа может справляться с задачей. Если планируется регулярная работа с мягким TPU, короткий хорошо направляемый тракт Direct Drive часто предпочтительнее.
И ещё одно различие: меньшая масса головки не гарантирует более высокую скорость готовой печати. На результат влияют жёсткость конструкции, ускорения, вибрации, возможности расплавления материала и настройки слайсера.
Односторонний и двухсторонний захват филамента
Расположение двигателя — только первый признак. Внутри механизма подачи пруток нужно надёжно удерживать и перемещать. Для этого используют приводные элементы с насечками и прижим.
Односторонний ведущий захват
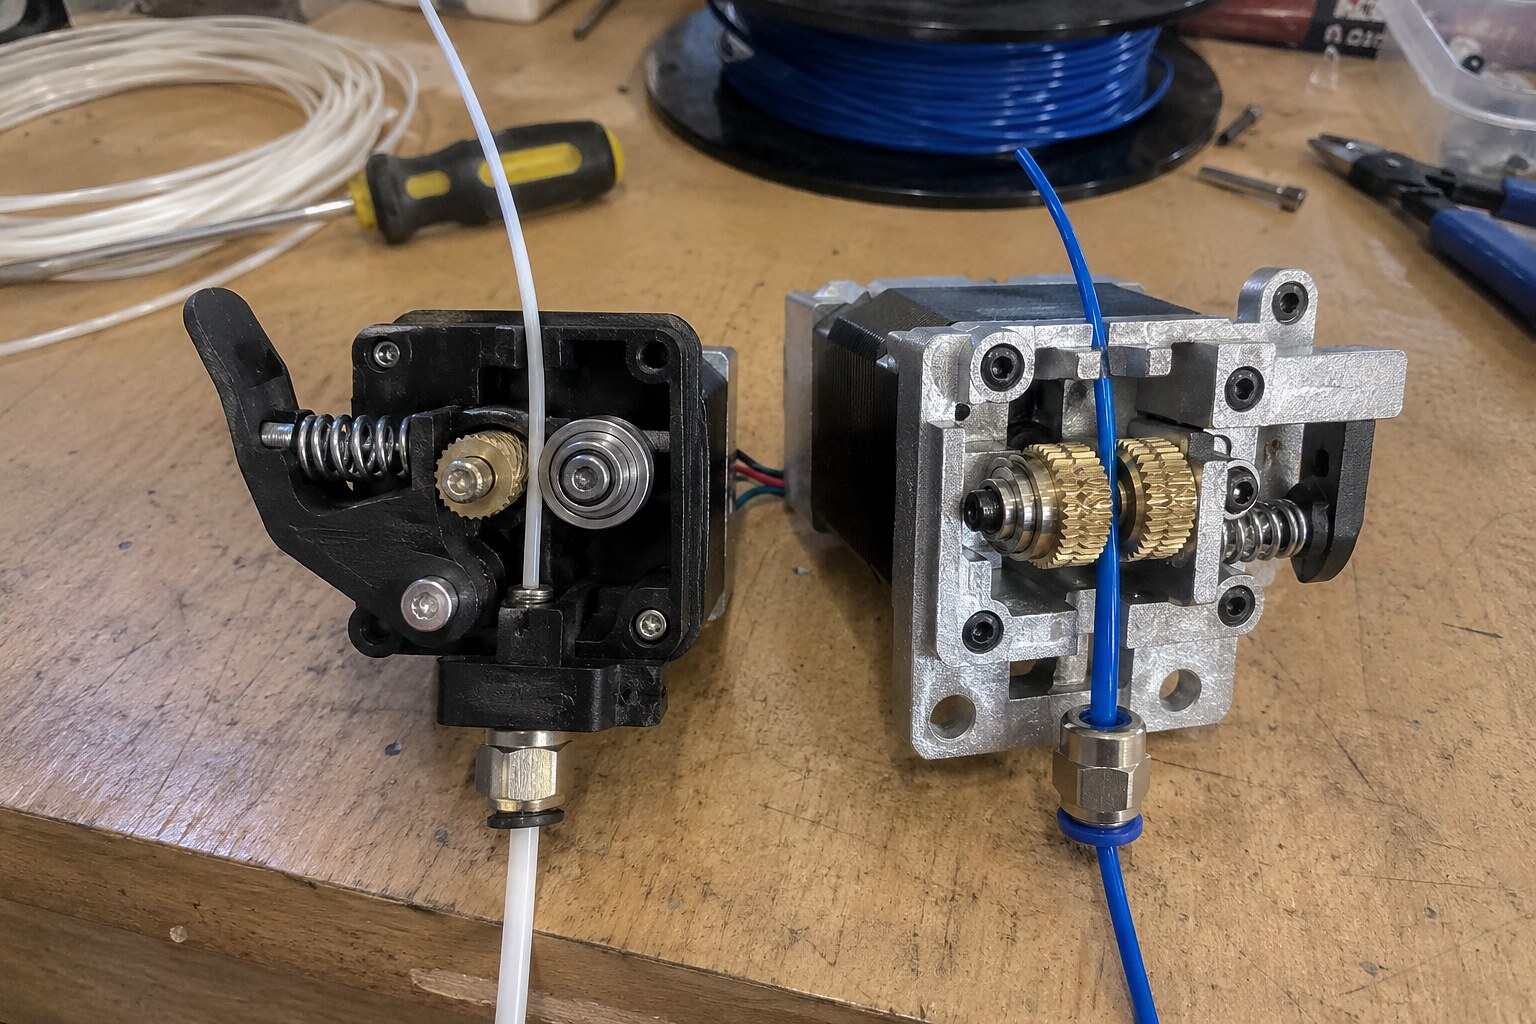
В простой конструкции одна ведущая шестерня взаимодействует с филаментом, а с противоположной стороны его поддерживает свободно вращающийся прижимной ролик или подшипник.
Такое решение относительно простое. При исправных деталях и правильно подобранном усилии прижима оно подходит для многих обычных материалов.
Недостатки проявляются, если контакт недостаточен, шестерня загрязнена или нагрузка на подачу слишком велика. Тогда насечки могут стачивать поверхность прутка, после чего механизм начинает проскальзывать.
Двухсторонний ведущий захват
В механизме Dual Drive филамент захватывается ведущими профилированными элементами с двух сторон. Они согласованно перемещают пруток и распределяют контакт между двумя поверхностями.
Это может улучшить сцепление, особенно при переменном сопротивлении подачи. Но двухсторонний захват не устраняет засоры хотэнда и не отменяет необходимости правильно настраивать прижим.
Здесь полезно различать два понятия: Dual Drive означает захват материала с двух ведущих сторон, а Direct Drive обозначает расположение механизма относительно хотэнда. Двухсторонний захват можно встретить как в Direct Drive, так и в Bowden.
Прямой привод и редуктор: как вращается подающая шестерня
Следующий независимый признак — передача вращения от двигателя к механизму захвата.
В системе с непосредственной передачей приводная шестерня может находиться прямо на валу двигателя. Конструкция получается относительно простой, с небольшим количеством передаточных деталей.
В редукторном механизме между двигателем и подающей шестернёй установлена передача. Она позволяет увеличить доступный крутящий момент на выходе ценой уменьшения скорости вращения выходного звена относительно двигателя.
Редуктор полезен, когда требуется уверенное управление подачей при заметном сопротивлении. Он также позволяет применять разные сочетания размеров двигателя и передаточного отношения. Но наличие редуктора само по себе не означает, что экструдер качественнее.
При выборе я предлагаю смотреть на конструкцию целиком: жёсткость корпуса, соосность направляющих, качество шестерён, отсутствие люфтов и доступность обслуживания. В редукторном узле появляются дополнительные детали, состояние которых тоже влияет на работу.
Не путай непосредственную передачу вращения с Direct Drive как компоновкой принтера. Экструдер Direct Drive вполне может иметь редуктор, а механизм Bowden — работать без него.
Как конструкция влияет на ретракт и стабильность экструзии
Ретракт — обратное перемещение филамента, которое помогает снизить нежелательное вытекание расплава при холостом движении головки. Величина необходимого перемещения зависит от конструкции подачи и хотэнда, материала и температурного режима.
В Bowden часть перемещения компенсирует упругость длинного участка филамента и особенности его взаимодействия с трубкой. Поэтому переносить значения ретракта из профиля Direct Drive на Bowden без проверки нельзя. Обратное тоже верно.
Слишком маленький ретракт может оставлять нити между деталями модели. Слишком большой — способствовать нарушениям подачи, особенно если материал многократно перемещается через чувствительные участки хотэнда.
Я бы оценивал стабильность по совокупности признаков: отсутствуют ли пропуски слоёв, не щёлкает ли подающий механизм, нет ли следов сильного стачивания прутка и сохраняется ли равномерная экструзия на обычных участках модели.
Гибкий филамент и направляемый тракт
Мягкий филамент сложнее проталкивать на сжатие: при недостаточной поддержке он способен изгибаться и выходить в зазоры около шестерён. Чем длиннее неподдерживаемый участок, тем выше риск такой проблемы.
Поэтому для гибких материалов особенно важны короткий тракт, близко расположенные направляющие и небольшие зазоры после механизма захвата. Direct Drive обычно проще организовать таким образом.
Но даже он не гарантирует успешную печать любым TPU. Имеют значение жёсткость конкретного филамента, сопротивление хотэнда, скорость подачи и конструкция направляющих. Жёсткие разновидности гибкого материала могут работать и в хорошо организованной системе Bowden.
Как определить тип экструдера на своём принтере
Для первичной проверки не нужно разбирать горячую головку. Я начал бы с обычного визуального осмотра при остановленном, остывшем и безопасно отключённом оборудовании.
- Найди двигатель подачи. Посмотри, расположен ли он на движущейся печатающей головке или закреплён на неподвижной части принтера.
- Проследи путь филамента. Если после подающих шестерён пруток сразу направляется к хотэнду по короткому каналу, это характерно для Direct Drive.
- Осмотри направляющую трубку. Длинная трубка между отдельно стоящим механизмом подачи и головкой указывает на Bowden.
- Проверь узел захвата. По доступной схеме или осмотру определись, одна или две ведущие поверхности взаимодействуют с прутком.
- Уточни тип передачи. Наличие шестерён редуктора лучше устанавливать по устройству конкретного механизма, а не по внешнему виду двигателя.
Некоторые компактные головки скрывают двигатель и шестерни под кожухом. Если визуально разобраться не получается, лучше найти конструктивную схему установленного узла, чем разбирать его наугад.
Как выбрать систему подачи под свои задачи
Заменять исправную конструкцию только из-за популярности другого типа я бы не стал. Сначала нужно понять, какие именно ограничения мешают печати.
- Определи основные материалы. Для преимущественной печати жёстким PLA или PETG обе системы могут быть подходящими. Для частой работы с мягким TPU стоит внимательнее рассмотреть Direct Drive с закрытым направляемым трактом.
- Оцени механику принтера. Если движущаяся головка чувствительна к дополнительной массе, установка тяжёлого двигателя может ухудшить её динамическое поведение.
- Проверь текущую подачу. Износ шестерни, загрязнение, неправильный прижим, заедание катушки и повреждённая трубка способны вызвать проблемы независимо от компоновки.
- Изучи совместимость. Для модернизации важны крепление узла, расстояние до хотэнда, подключение двигателя, направление подачи, прошивка и возможность корректной настройки.
- Оцени обслуживание. Доступ к прижиму, очистке шестерён и извлечению филамента иногда оказывается важнее сложной передачи.
- Определи критерий успеха. Например, уверенная подача конкретного материала без проскальзывания или устранение повторяющихся дефектов, причина которых уже установлена.
Для обычной универсальной печати я предпочёл бы сначала привести имеющуюся систему в исправное состояние. При выборе нового принтера или серьёзной модернизации учитывал бы одновременно материалы, массу головки и конструкцию тракта.
Как проверить результат после замены
После механической установки нужно убедиться, что двигатель правильно подключён, направление подачи верное, филамент проходит по направляющим без защемления, а механизм не задевает части принтера во всём рабочем диапазоне.
Затем требуется проверить параметры подачи в прошивке или системе управления. При изменении передаточного отношения прежняя настройка перемещения экструдера может стать неправильной. Проверку подачи выполняют безопасным способом, подходящим для конкретного принтера и материала.
После базовой настройки полезно напечатать небольшую знакомую модель и сравнить её поведение с ожидаемым: равномерность линий, отсутствие пропусков, количество нитей и состояние поверхности. Ретракт и другие параметры подбирают под новую систему отдельно.
Если после модернизации появились новые дефекты, не стоит сразу увеличивать ток двигателя или усилие прижима. Сначала проверь путь филамента, механическое сопротивление, настройки перемещения и хотэнд.
Типичные ошибки при выборе и модернизации
Путать расположение подачи и тип шестерён. Надписи Direct Drive и Dual Drive описывают разные характеристики. Одна конструкция может сочетать оба признака.
Ожидать автоматического повышения качества. Замена Bowden на Direct Drive не исправит неправильную температуру, влажный материал, люфты осей или недостаточную производительность хотэнда.
Игнорировать массу головки. Новый узел может потребовать пересмотра ускорений и параметров компенсации колебаний, если такие функции поддерживаются принтером.
Слишком сильно прижимать филамент. Избыточное усилие способно деформировать пруток, увеличить сопротивление его движению и ускорить износ элементов механизма.
Переносить старые настройки без проверки. После изменения редуктора, двигателя или тракта подачи нужно заново проверить калибровку экструзии и параметры ретракта.
Выбирать узел только по заявленному усилию. Даже мощный механизм не сможет стабильно проталкивать материал через засорённое сопло или неправильно собранный хотэнд. Подавать всё большее усилие при такой неисправности опасно для самого филамента и механизма.
Частые вопросы
Какой экструдер лучше для начинающего?
Важнее исправность, понятная настройка и доступное обслуживание. Для обычных жёстких материалов годится как Direct Drive, так и Bowden. Выбирать стоит по конструкции принтера и предполагаемым материалам.
Можно ли печатать TPU через Bowden?
Да, но результат зависит от мягкости материала и устройства тракта. Чем легче филамент изгибается под нагрузкой, тем сложнее обеспечить его стабильное продвижение по длинной трубке.
Dual Drive обязательно означает Direct Drive?
Нет. Dual Drive описывает захват прутка с двух ведущих сторон. Direct Drive говорит о расположении механизма подачи рядом с хотэндом.
Нужен ли редуктор для качественной печати?
Не обязательно. Редуктор изменяет соотношение скорости и крутящего момента, но качество зависит также от шестерён, направляющих, сопротивления подачи и настроек.
Почему после перехода на Direct Drive появились нити?
Одна из возможных причин — сохранение прежних параметров ретракта. Следует также проверить температуру, состояние материала и работу хотэнда. Сам тип подачи не гарантирует отсутствия нитей.
Когда штатный экструдер действительно стоит менять?
Когда выявлено конструктивное ограничение: например, неподходящий тракт для нужного гибкого материала, недостаточный захват при исправном хотэнде или неудобство обслуживания, которое нельзя разумно устранить ремонтом.
Что в итоге выбирать
Для осмысленного выбора достаточно разделить три вопроса: где находится механизм подачи, как он захватывает филамент и каким способом приводится во вращение. Direct Drive и Bowden отвечают на первый, односторонний и двухсторонний захват — на второй, непосредственная и редукторная передача — на третий.
Если печатаешь преимущественно жёсткими материалами и существующая подача работает устойчиво, менять её необязательно. Для мягкого филамента я в первую очередь смотрел бы на короткий, хорошо направляемый тракт. А при модернизации оценивал бы не только преимущества нового экструдера, но и его массу, совместимость с принтером и необходимость перенастройки.
Хороший результат определяется согласованной работой подачи, хотэнда, механики и слайсера. Поэтому начинать лучше с конкретного ограничения, которое действительно требуется устранить.